机器人末端执行器快换法兰是夹爪、吸盘、焊接工具和检测工具与机器人末端连接的关键零件。它承担定位、传力和重复换装功能。对于多品种小批量自动化项目来说,快换法兰加工的核心不是外形复杂,而是中心孔、定位销孔、端面和螺纹孔之间的相互位置稳定。
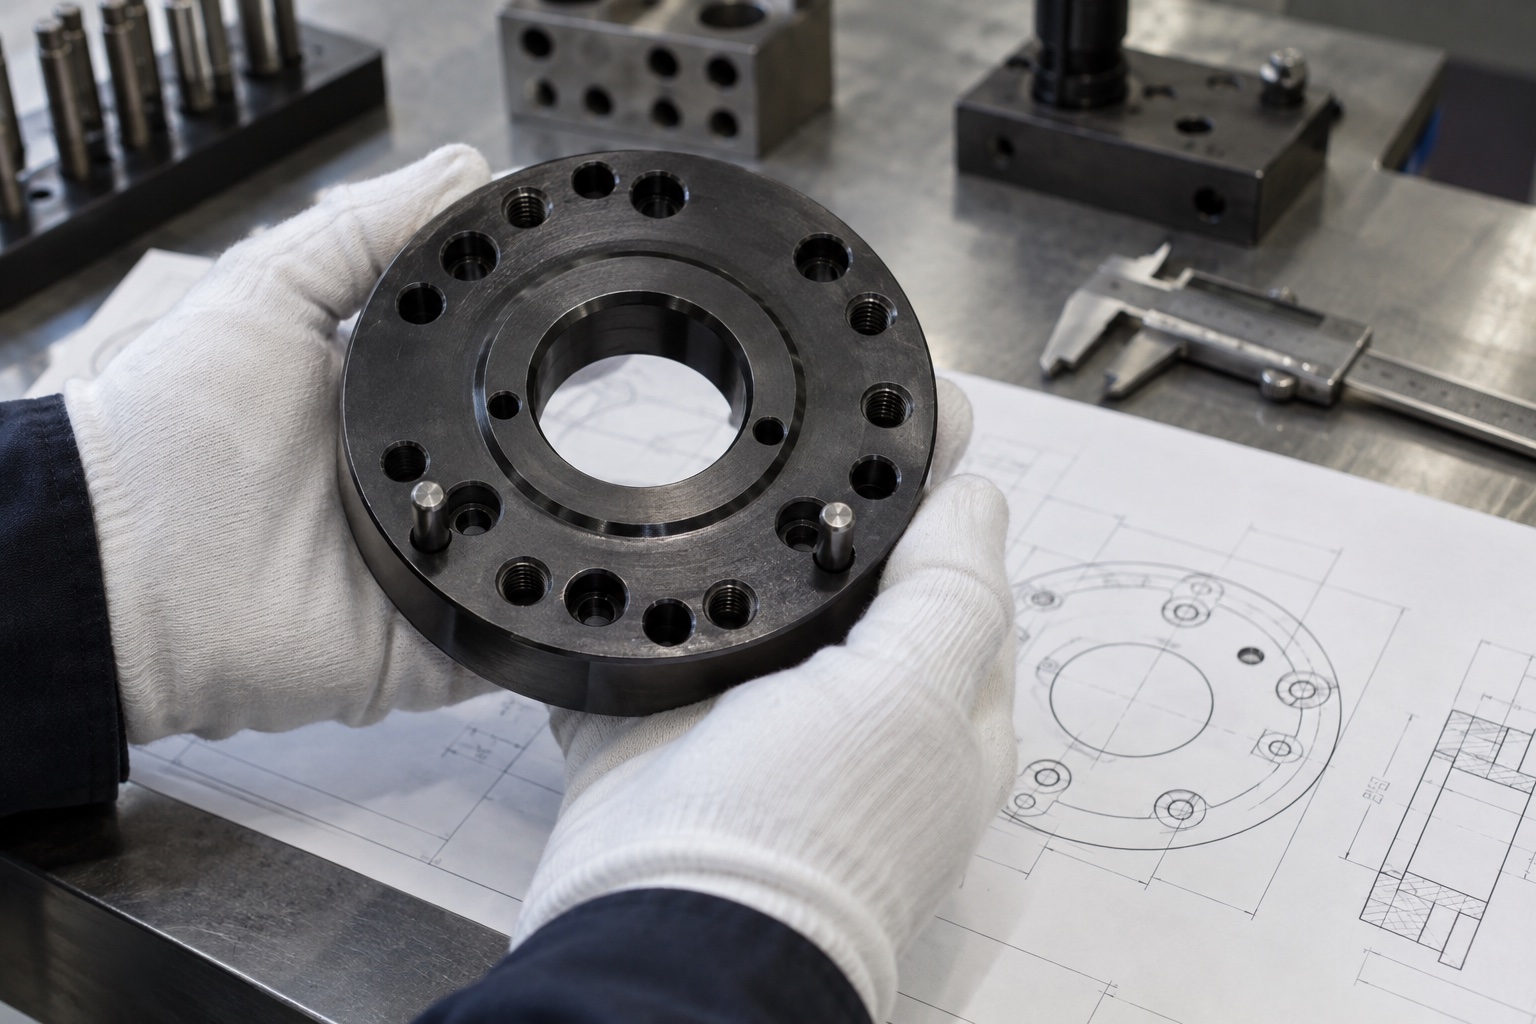
快换法兰通常以中心孔或中心台阶作为主基准,再通过定位销孔和螺纹孔完成装配。如果中心孔与外圆、端面或销孔不同轴,夹爪装上后可能出现偏摆,影响抓取精度。加工时应先建立可靠基准,再完成孔系和端面精加工。
45钢强度较高,适合承受机器人末端冲击和夹持力,但切削后若还要热处理或表面处理,关键尺寸需要预留工艺余量。对于高要求法兰,常见做法是热处理后再精加工中心孔、端面和定位孔。
末端工具频繁更换时,定位销孔和端面贴合质量非常重要。销孔位置偏差会导致工具端角度变化,端面平面度不足则会让螺钉预紧不均,长期使用后可能松动或产生磨损。
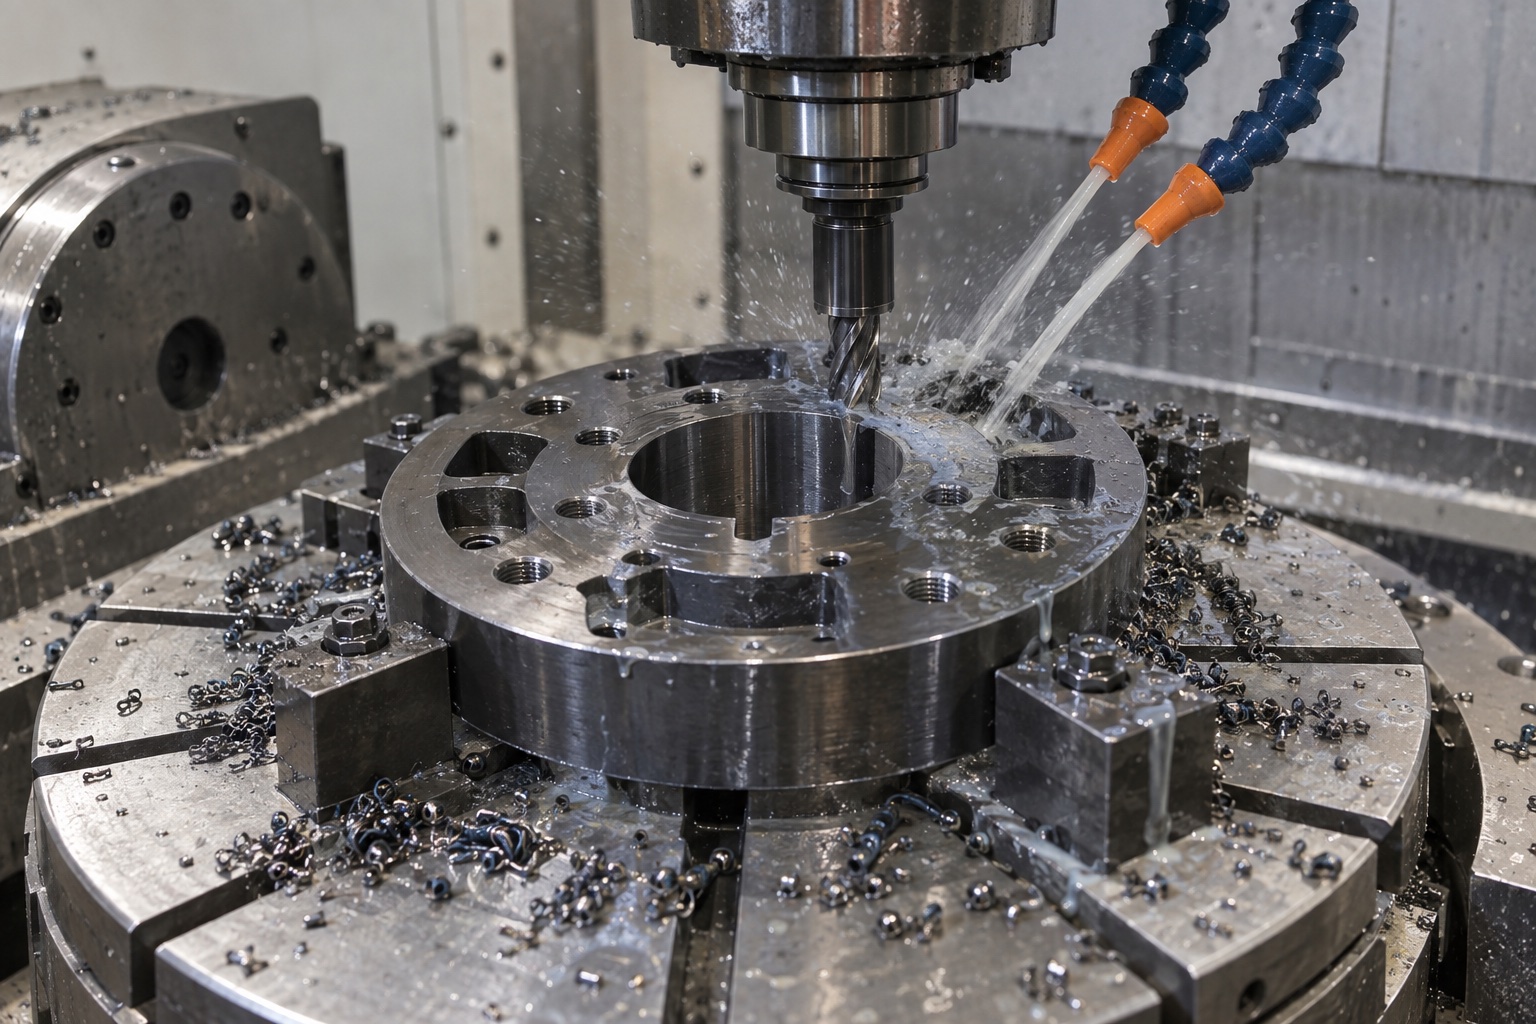
加工销孔时,应尽量在同一装夹基准下完成,并对孔距、位置度和孔径进行检测。若有多个规格共用接口,应把接口孔系作为标准化区域,外形和减重口可以根据工具端需求变化。
快换法兰上的螺纹孔数量多,孔口毛刺、底孔残屑和螺纹不完整都会影响装配效率。键槽或减重口处也容易产生尖角,若机器人末端存在振动和冲击,这些位置需要做合理倒角。
黑氧化、发黑或防锈处理前,应确认螺纹孔是否清理干净,处理后是否需要重新通规。表面处理不能掩盖孔口缺陷,关键装配面应保持清洁、平整和无压伤。
机器人末端执行器项目经常一台设备对应多个工具端。为了减少后续调试成本,建议先确定快换法兰接口标准,包括中心孔、销孔、螺纹孔、端面厚度和定位方向。后续不同工具只调整外侧结构,可以明显提升加工和装配效率。
在多品种小批量场景下,快换法兰还应关注批次互换性。即使每个单件都能装上,如果销孔和端面基准控制不一致,不同工具之间的重复定位仍会产生差异。建议用同一套检测基准和同一件标准连接件进行复核。
45钢零件若涉及调质、发黑或防锈油包装,需要提前说明哪些面是装配面,哪些孔必须保持清洁。表面处理后如果螺纹孔残留处理液或油污,现场装配时会增加清洁成本,也可能影响预紧力。
对于自动化产线,快换法兰还要考虑维护便利性。螺钉孔如果过深或倒角不足,现场拆装时容易积屑;定位销孔如果没有防呆方向,换装工具时可能出现方向错误。设计沟通阶段把这些细节提前说明,可以减少后续调试和维护成本。
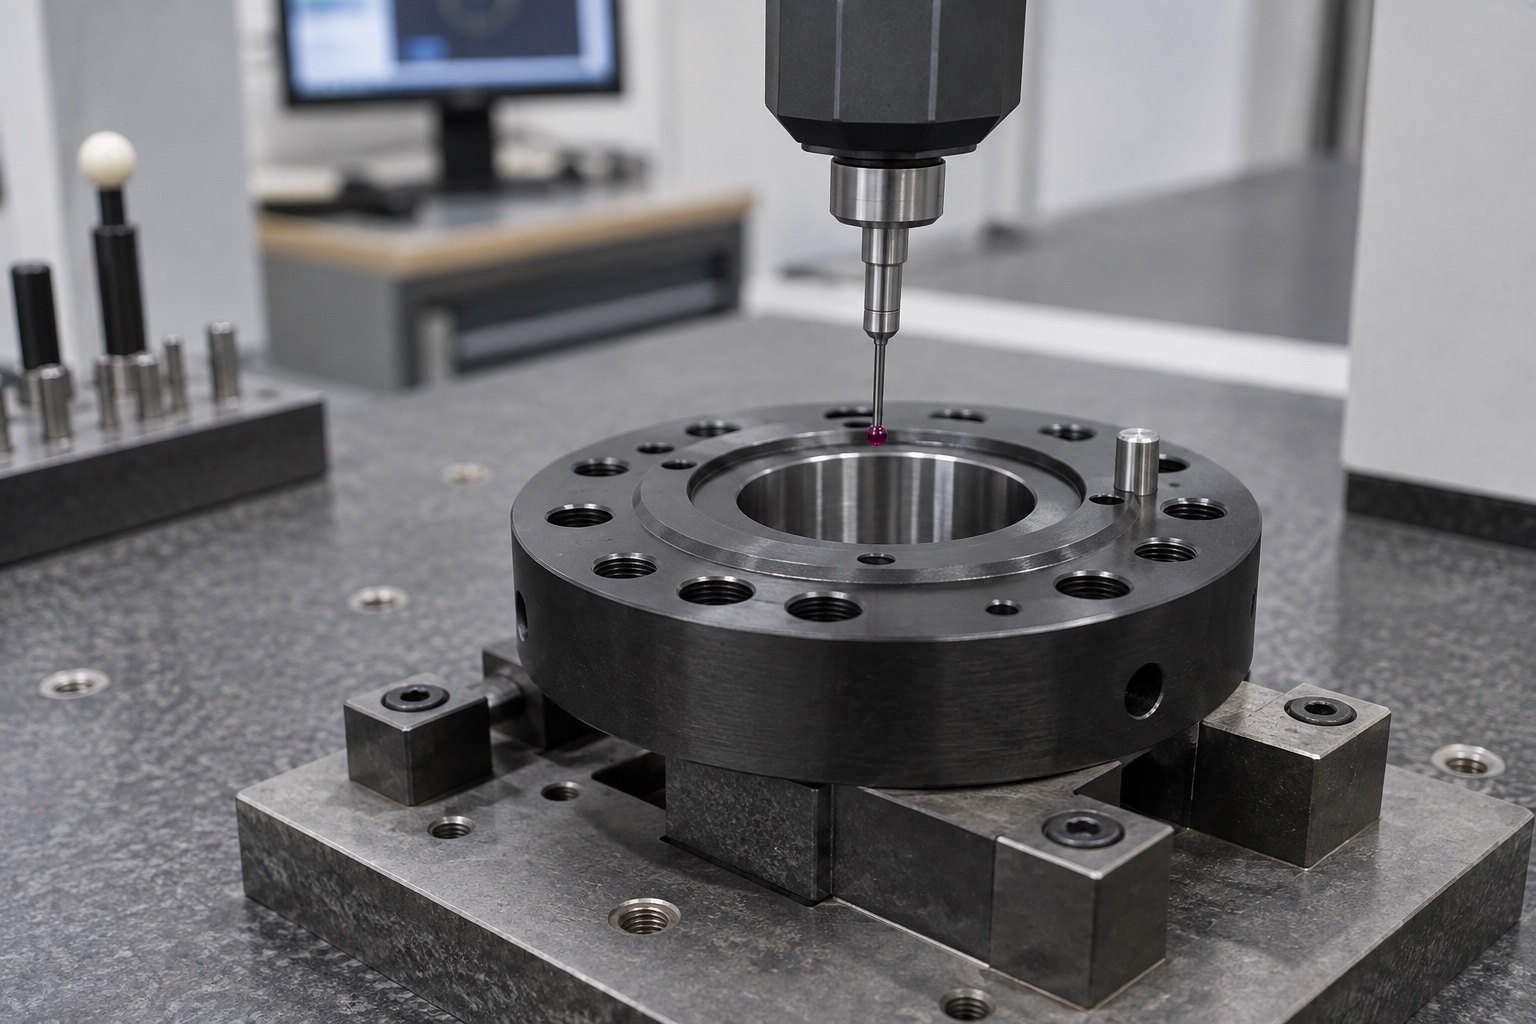
验收时除了三坐标尺寸,还可以增加标准接口试装。试装能直观验证端面贴合、销孔配合、螺钉锁紧和工具端姿态,比单纯看尺寸表更贴近实际使用。
下单时建议提供3D模型、2D图纸、材料、热处理、表面处理、数量、关键公差和实际负载方向。快换法兰加工的重点,是把同轴度、重复定位和小批量一致性一起控制,让末端工具换装更稳定。
17751118438
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱