半导体设备中的晶圆边缘夹持环,需要以很小的接触区域完成支撑、校准或搬运定位,同时尽量减少颗粒与金属污染。高纯氧化铝陶瓷凭借绝缘、耐腐蚀、耐温和低污染特点成为常见选择。然而环形薄截面、多个凸台、台阶基准与微孔集中在同一零件上,使崩边、裂纹、变形和高度差控制远比普通金属环困难。
氧化铝纯度、烧结密度、晶粒和毛坯内部缺陷都会影响加工结果。采购毛坯时应确认材料批次、密度与外观状态,并为内外圆、平面和凸台保留均匀余量。余量过小可能无法清除烧结表层和局部变形,余量过大又会增加磨削时间与热负荷。对于大直径薄环,毛坯平面度和厚度均匀性尤其重要。
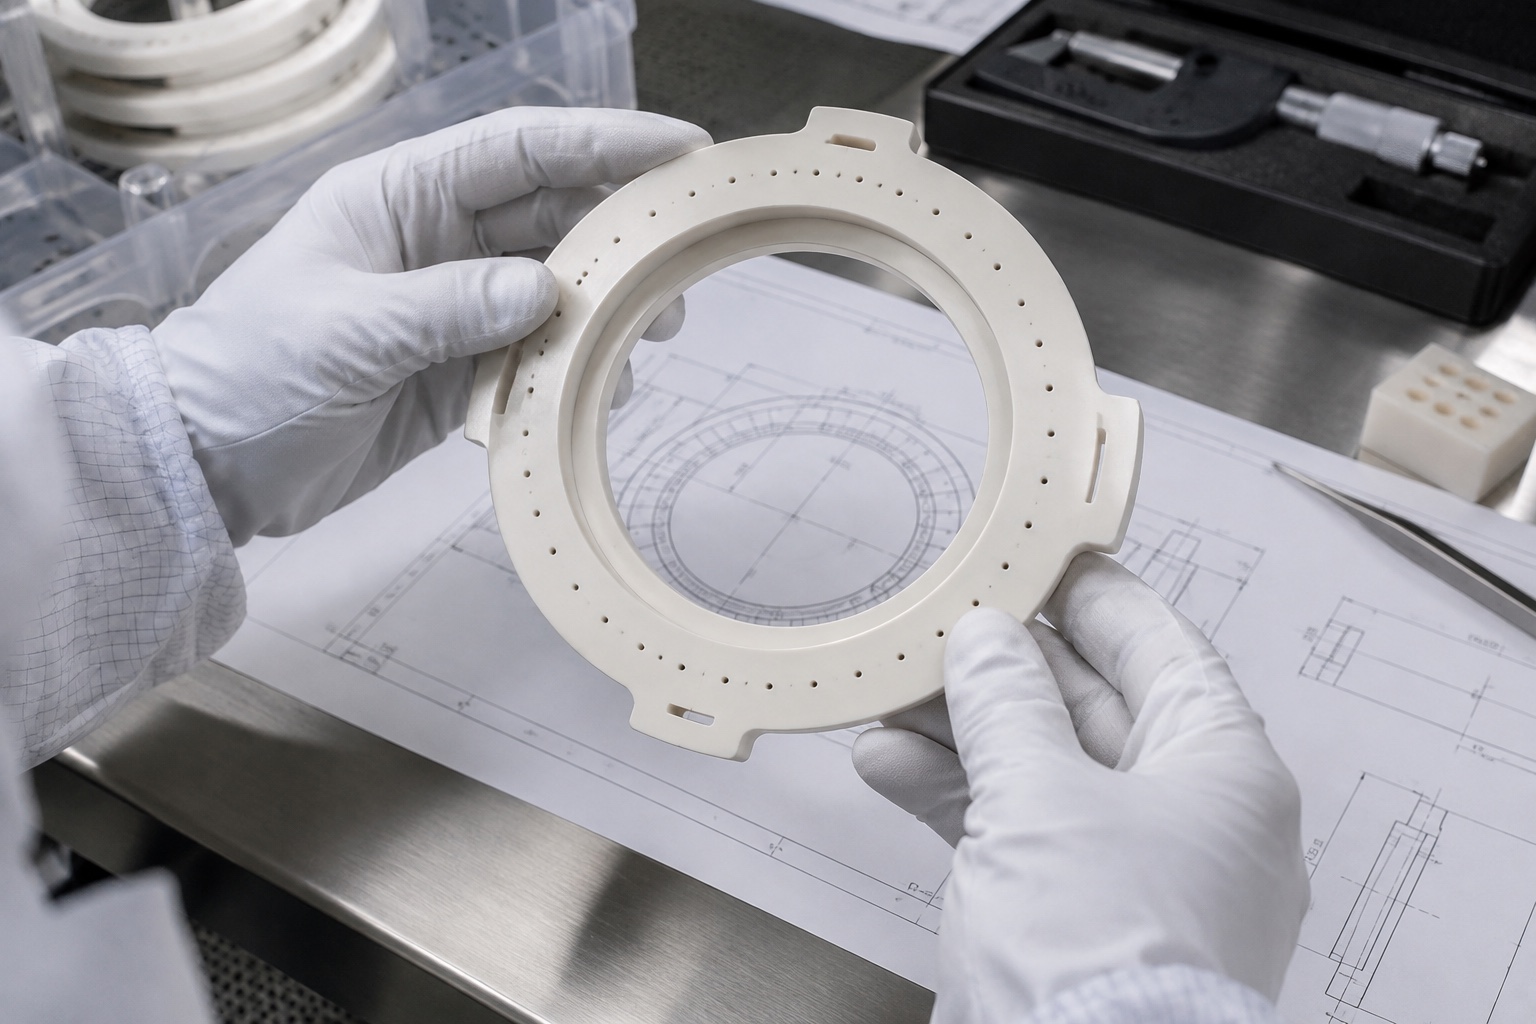
夹持环的功能通常围绕环形基准面、中心轴线和若干定位凸台展开。工艺中应优先建立稳定平面与内圆或外圆基准,再把台阶、孔位和凸台高度关联到同一坐标系。若每次翻面都用不同毛坯表面找正,最终可能出现单个尺寸合格而凸台相对高度或孔位关系偏移的问题。
氧化铝硬度高、断裂韧性低,钝化工具或过大切深容易在表层形成微裂纹。应使用状态稳定的金刚石工具,采用较小切深、均匀进给和充分冷却,及时带走陶瓷粉末与热量。粗加工负责高效去除余量,半精加工逐步修正圆度和平面度,最终精修只承担较小余量,避免在临近成品时再次引入深层损伤。
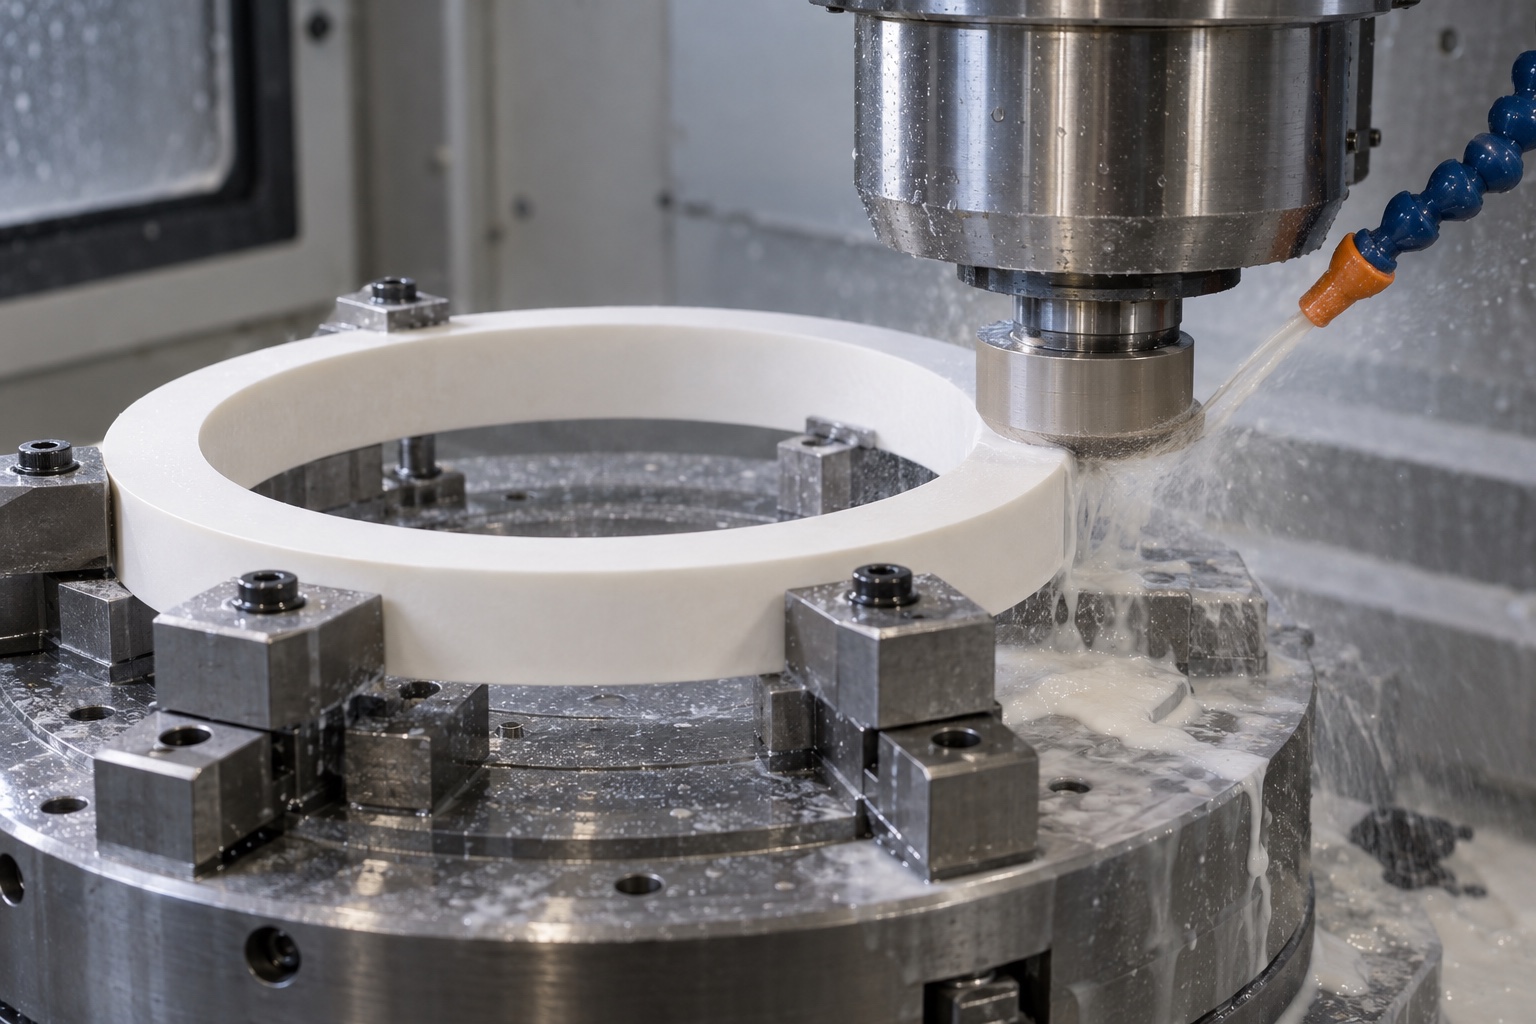
陶瓷环受力不均时容易开裂,强制压平还会造成松夹后回弹。夹具应提供连续或多点均匀支撑,接触面保持清洁无硬颗粒,并限制夹紧力。真空吸附、软质垫层或专用随形治具可根据结构选用,但必须防止吸附槽在薄区形成局部应力。每次换面前检查接触面,避免残屑成为新的点载荷。
微孔入口、出口以及凸台转角处最容易产生崩口。孔加工可采用金刚石工具、超声辅助或适合项目的特种方法,分级进给并在出口侧提供支撑。设计允许时应给出合理倒角或圆角,避免零倒角尖边。加工后通过放大观察检查孔口、台阶和夹持接触面,不能只依赖肉眼判断。
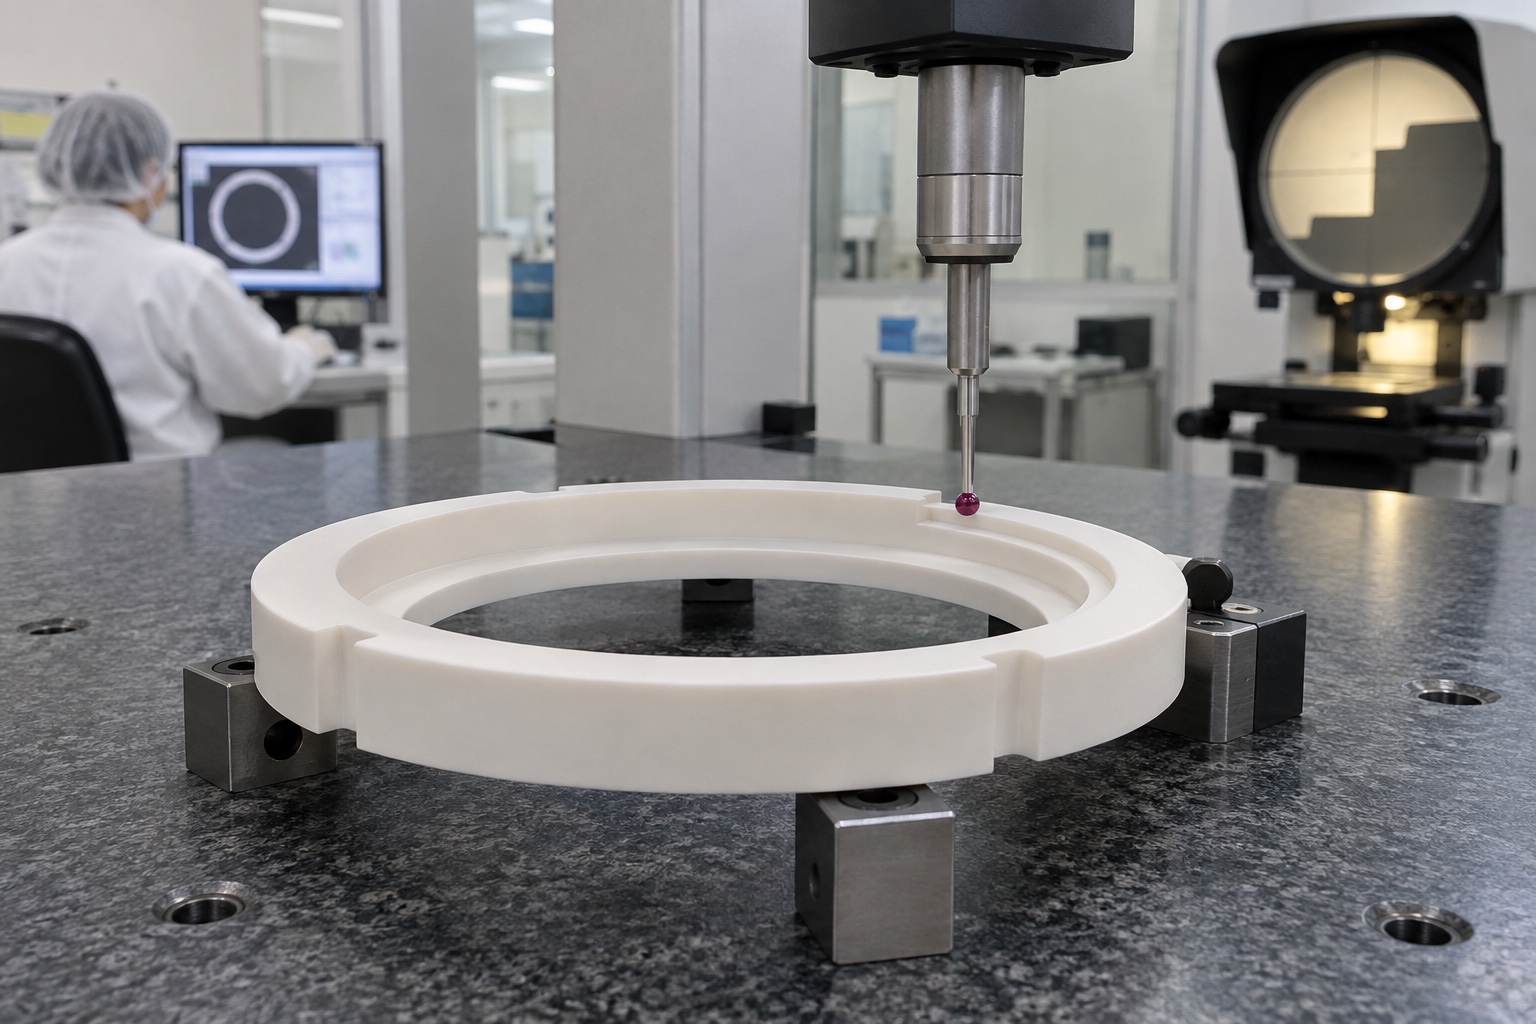
环形平面度可用三坐标、光学或专用平面测量手段评估,测点要覆盖多个角度,避免只测少量点。多个夹持凸台需要比较高度差,并同时检查其相对中心轴线的位置。检测支撑应重复加工件实际自由状态,不能用夹具强行校正。对薄环还可进行正反两种支撑方式的对比,以识别重力和支撑造成的测量差异。
半导体零件不仅关注尺寸,还关注颗粒和外来污染。磨削液、夹具材料、清洗介质与包装物都可能成为污染来源。完成加工后应按约定流程进行清洗、漂洗、干燥和洁净包装,操作中使用不掉屑的工具与手套。若客户有特定离子、颗粒或表面洁净要求,应在报价前明确测试方法和责任边界。
询价资料应包含材料纯度、工作温度、真空或化学环境、关键接触面、允许崩边标准和检测方法。首件可先验证基准、装夹与孔口质量,再完成全尺寸检测和装机测试。通过首件数据锁定工具状态、进给参数、夹紧力和测点布局,后续小批量才有条件保持稳定,而不是依赖操作经验逐件修整。
氧化铝晶圆夹持环的精密加工,本质上是对脆性材料损伤、环形自由状态和洁净要求的协同管理。稳定的毛坯、低冲击磨削、均匀支撑和可复现检测缺一不可。
17751118438
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱