一件样品很快做出来,为什么追加二三十件仍要等待?单件打样可能依靠灵活调整完成,小批量则需要稳定复现尺寸、外观和配合状态。等待可能发生在工装完善、刀具准备、过程检验、表面处理及整批放行,而不全在机床切削。这里的数量是分析场景,不对应实际订单或固定交期。
项目早期应先区分“首件可试装”和“整批可交付”。打样用于发现设计与装配问题,小批量还要约定一致性、检验范围与追溯方式。若先把首件寄出试装、随后又修改孔位或处理要求,追加批次的准备条件已经变化,不能只沿用第一次口头报价。
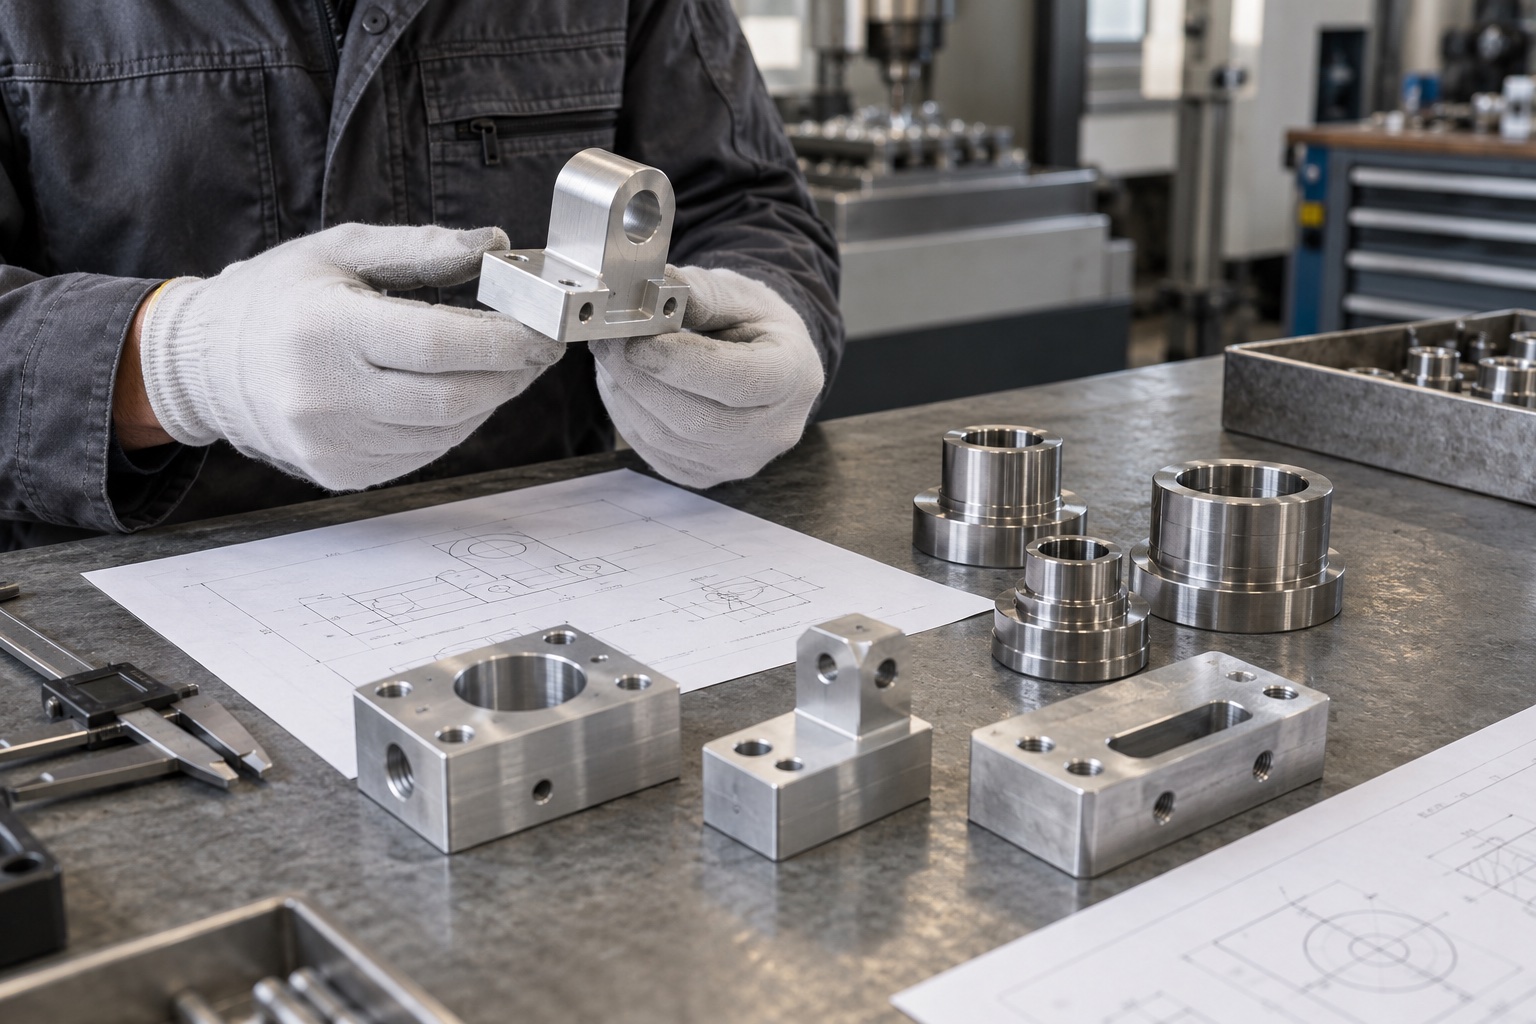
| 风险环节 | 等待原因 | 下单前确认 |
|---|---|---|
| 首件结果尚未定版 | 试装修改影响后续程序 | 冻结图纸和首件确认条件 |
| 定位和刀具准备 | 临时装夹不能直接重复 | 评审工装、刀具与装卸方式 |
| 过程一致性检查 | 偏差到末件才被发现 | 约定关键尺寸和检查节点 |
| 后处理批次与返厂检验 | 颜色、膜层或配合待确认 | 明确处理规范和复检状态 |
| 多品种齐套与整批放行 | 某个图号拖住全部交付 | 约定齐套范围、分批条件与资料 |
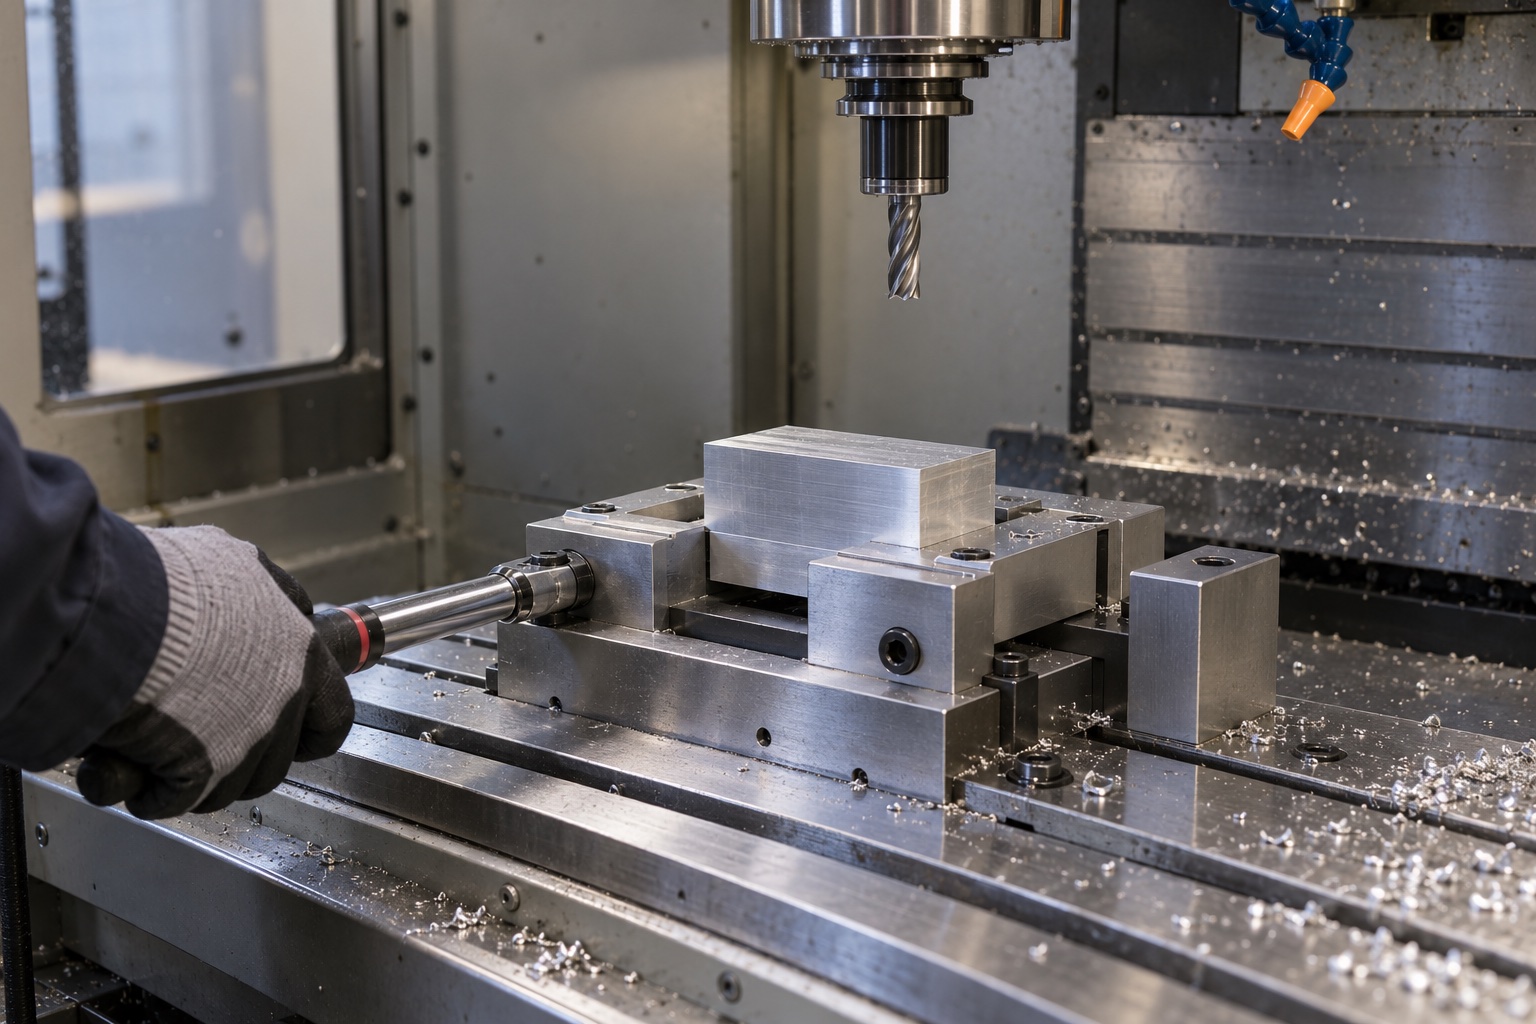
临时装夹可能适合验证一件零件,但反复装卸时,定位方式、软爪磨损和切屑夹入都会影响基准重复性。薄壁件还可能在不同夹紧力下产生不同回弹。转入小批量前,需要确认支承、限位和关键尺寸检查方式,避免把首件修配经验当作稳定工艺。
刀具状态也会随数量变化。孔径、表面状态与毛刺可能在切削过程中逐渐改变,因此应根据结构和材料确定检查节点、补偿与换刀原则。小批量的意义不是套用大批量流水线,也不是每件都靠人工反复修正,而是在合理准备成本下控制风险。
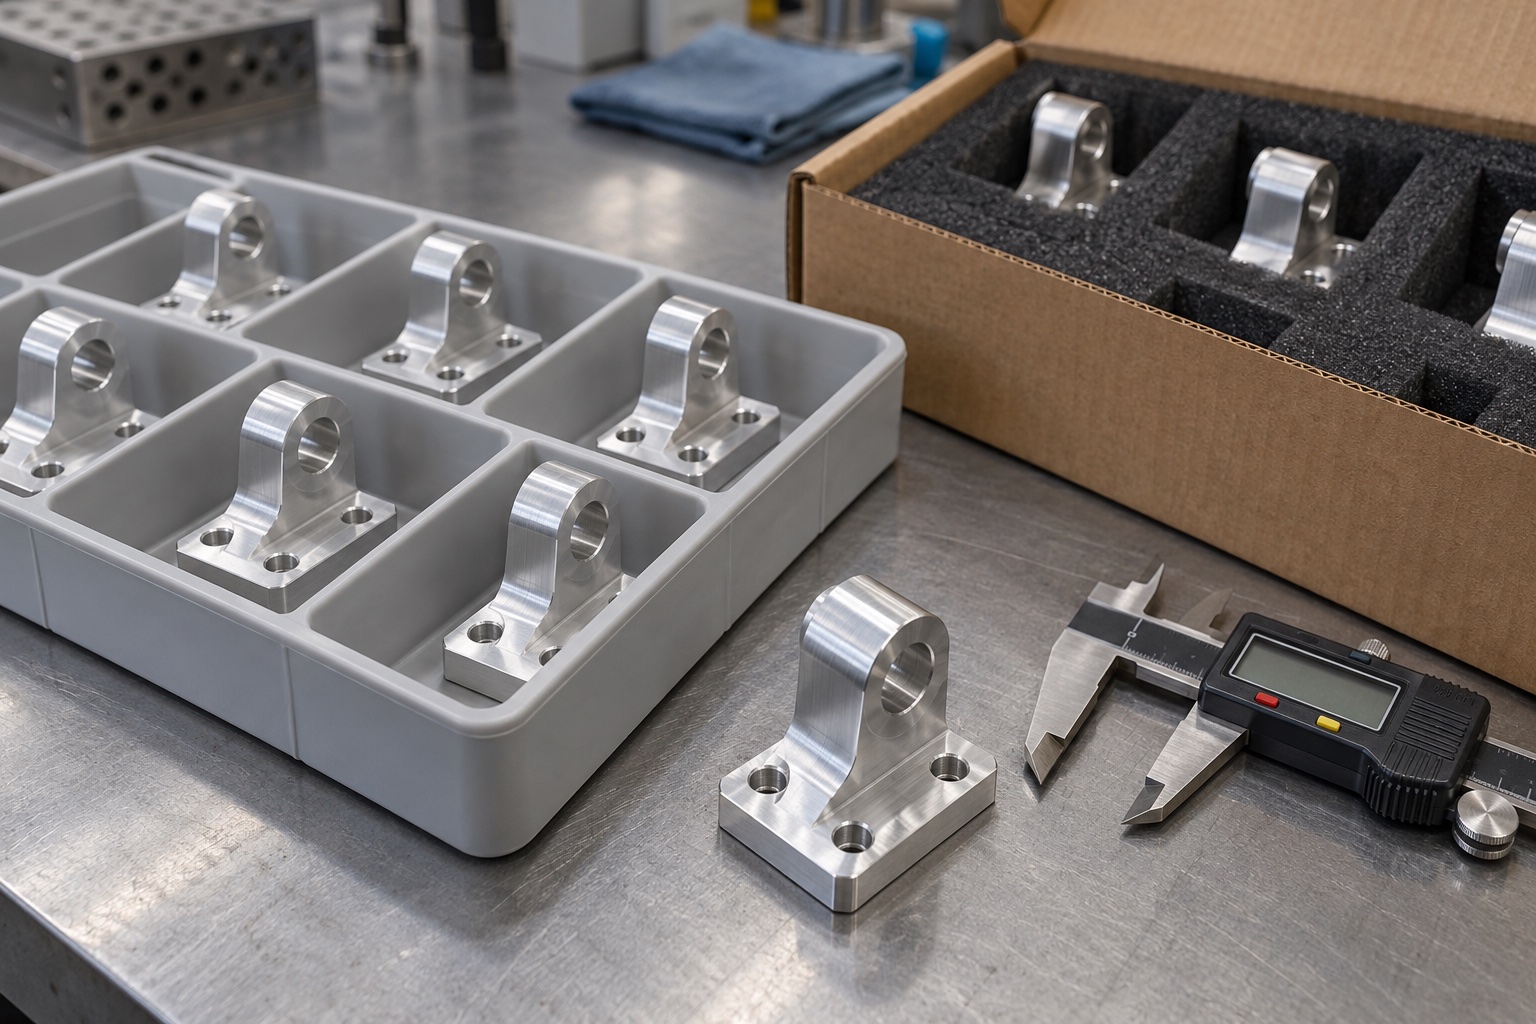
下面为沟通格式示例,不是真实客户案例,也不承诺固定完成天数。确认单可包含:图号及版本;每个品种数量;材料牌号与状态;表面处理及遮蔽范围;首件确认人;关键尺寸检验比例;发货批次与期望到货日期。对于尚未确定的项目,单独标为待确认,并记录对排期的影响。
还应写清起算点和结束点。资料、材料或首件确认未齐时,不宜默认进入最终交期计时;机加工结束、后处理返厂和打包发货也应分开表达。若不同图号采用不同工艺路线,可分别给出节点,不必为了形式统一而把全部零件绑在同一个模糊日期上。
第一是已确认的图纸版本与工艺疑问清单,防止新版与旧版混用。第二是首件或过程检查记录,确认测量基准和检验状态。第三是外协处理、包装与随货资料的完成依据。记录应与订单约定相匹配,不应展示虚构工单、未经授权的客户资料或没有来源的准时交付率。
对需要试装迭代的研发支架,可结合电驱试验台支架的基准与刚性评审理解功能尺寸;7075传感器支架小批量定制说明提供了材料、检测与表面处理的沟通范围。相关结构说明不能替代整机验证,也不代表所有图纸都采用相同交期。
不一定。取决于装夹效率、材料与处理批次,但新增数量也可能改变刀具、检验和产能安排,需要重新确认。
可讨论,但应明确每批数量、处理状态、检验资料与使用边界,避免阶段样件与最终交付件混淆。
不能。部分排产或运输等待可以评估压缩,但材料、工艺确认和必要检验不能只靠加急费用替代。
围绕研发试制与多品种小批量需求,来图加(苏州)精密制造技术有限公司可结合图纸开展DFM评审,讨论材料、工装、检测和表面处理的衔接。询价时请一并提供二维图、STEP模型、各图号数量、版本、关键验收项目和期望到货日期;实际加工与交期以确认后的方案为准。
提交图纸和数量清单,咨询小批量排期评审,电话:17706216422。比起只问“最快几天”,先说清要验证什么、何时必须收到,更容易形成有边界的交付安排。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱