光纤探头定位套筒的内孔合格,试装却出现位置偏移、锁紧后不顺或重复装卸不一致,首先要核对定位方式。孔、外圆、法兰端面、夹紧槽和处理状态共同构成机械定位链。本文讨论光学设备机械件的加工与验收,不把机械同轴误差直接等同于光学性能误差,也不代替光路测试。
研发阶段应记录未锁紧、按规定方式锁紧、拆卸再装三种状态的区别。如果只在某一状态下测一次,就可能把夹紧引起的变化漏掉。插装过程中不宜靠强推或敲击使探头就位,以免破坏配合面或损伤探头。
| 检查对象 | 可能漏项 | 下单与验收确认 |
|---|---|---|
| 定位基准 | 外圆居中但实际靠内孔定位 | 说明孔、肩面与法兰功能关系 |
| 车削与找正 | 二次装夹改变孔面关系 | 评审精加工基准与找正依据 |
| 开槽夹紧 | 自由状态与锁紧状态不一致 | 约定槽形、夹紧条件和复测 |
| 表面处理 | 膜层改变孔径与接触状态 | 预先确认遮蔽与处理后尺寸 |
| 系统验证 | 机械检验不覆盖光路表现 | 分别定义零件和整机验收 |
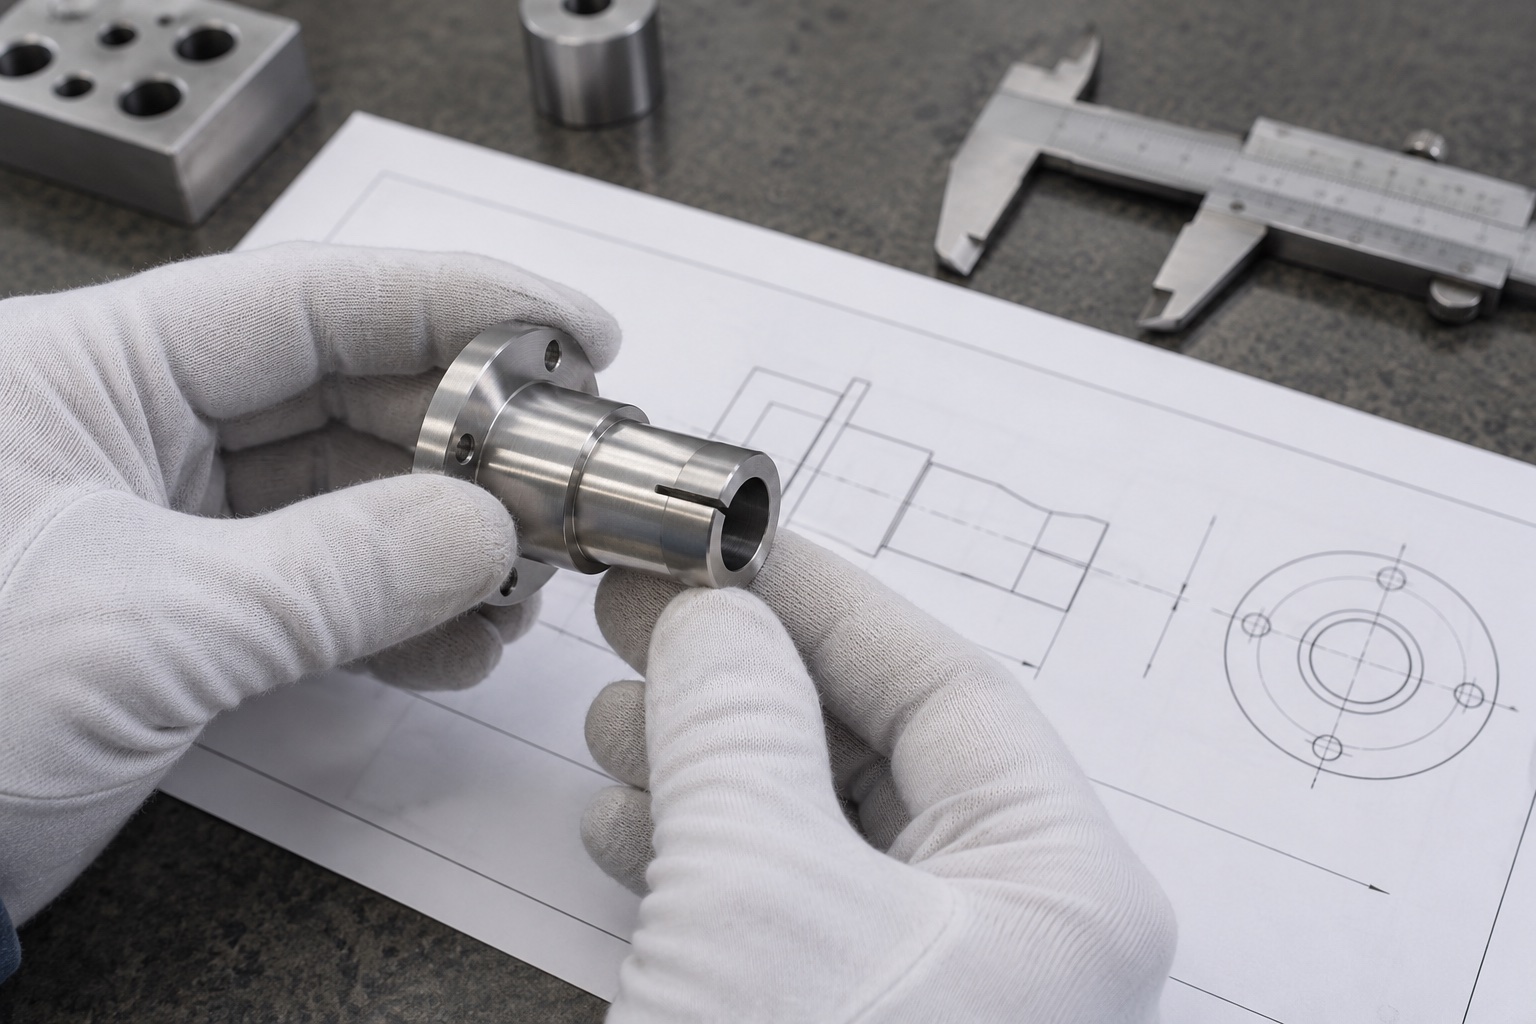
套筒可能通过内孔引导探头,再由端面限位,也可能由特定外圆与机架配合。图纸需要说明这些关系,以及哪些表面只是让位或外观面。若只写一个内孔尺寸,加工与检验人员很难判断法兰端面、台阶和圆柱之间哪些关系最关键。
同轴相关要求应与明确的基准和测量方法配套,不能把任意外圆的跳动数值当作所有孔轴关系的证明。长径比、测量可达性和零件刚性也会影响方案,验收前应确认仪器能力和被测状态,不以泛化的最高精度替代图纸评审。
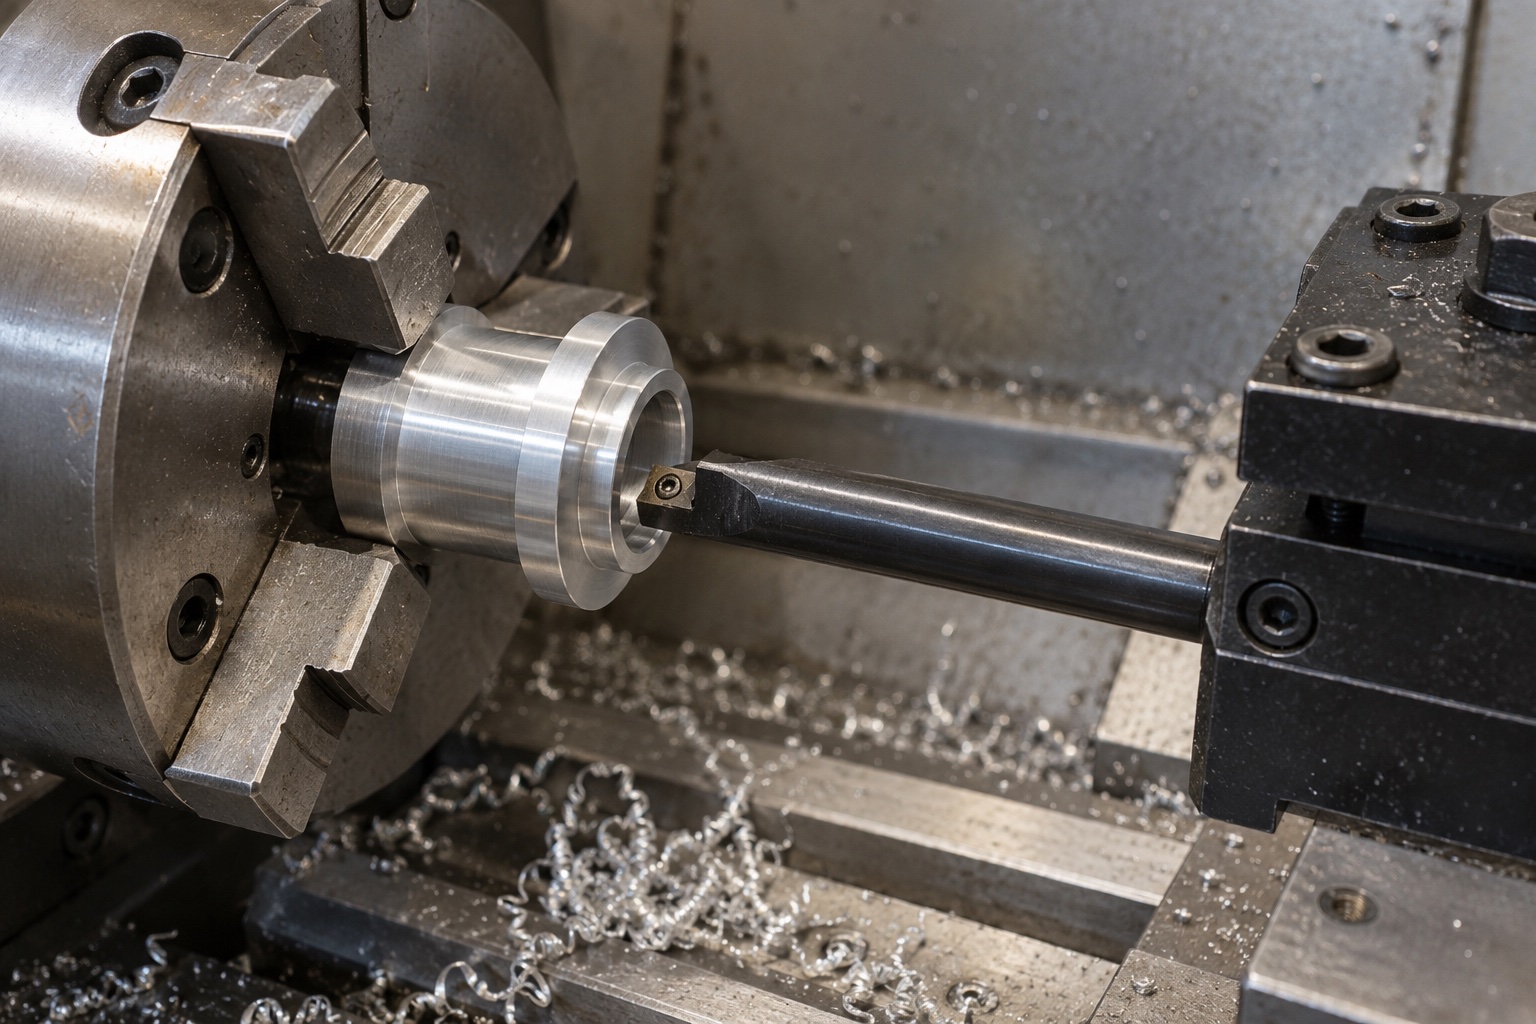
内孔、关键外圆和肩面在工艺允许时可考虑减少重新装夹;必须翻面时,则要确认定位与找正方式。短而稳的刀具伸出、合理支承及受控夹紧比反复补偿更有利于稳定加工。不能只依据机床名义精度判断最终零件表现。
纵向槽使局部更容易收缩,也改变了刚性与应力分布。开槽前测量合格,不代表开槽、去毛刺和松夹后的内孔仍保持原状态。应评审槽长、槽端形状、剩余壁厚和工序顺序,并约定在自由状态还是规定夹紧条件下检验,不能把两个状态的结果混用。
阳极氧化会影响表面和部分配合尺寸。报价时应确认关键孔面是否遮蔽、处理后如何测量、颜色与外观接受条件。不能凭固定经验值为所有孔预留同样余量,也不应在处理后随意修磨配合面而不记录变更。黑色外观不等于特定消光指标已被验证。
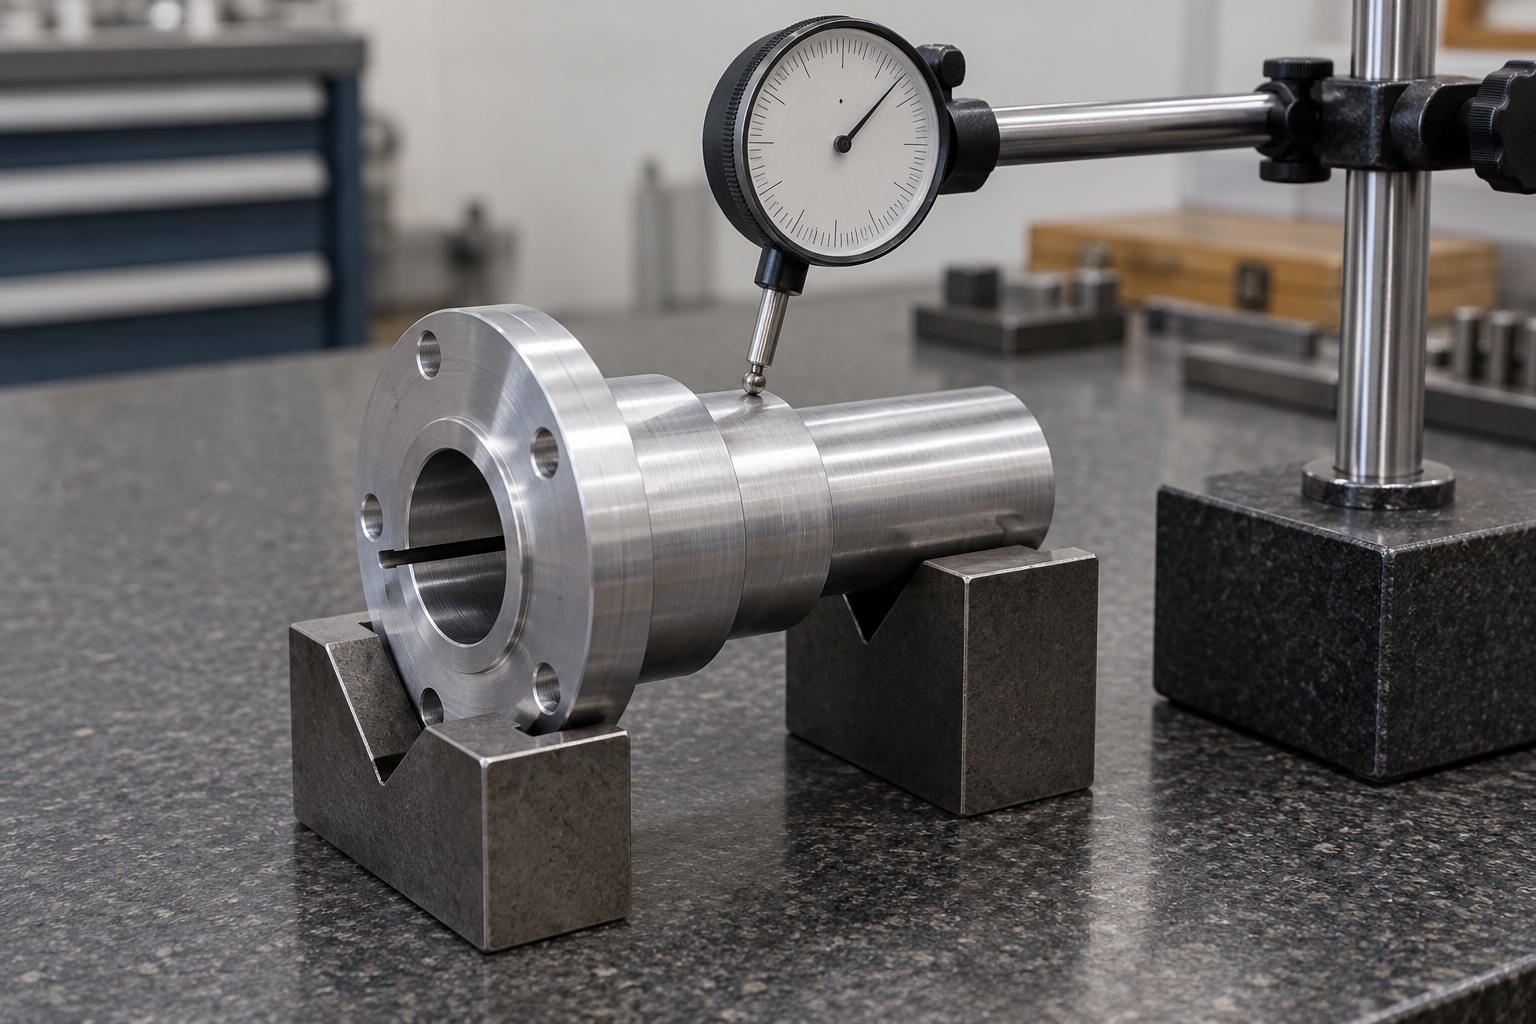
图中的V形支承与指示表属于比较检测场景,不能单独证明内孔同轴关系或光学性能。实际验收应选择与图纸要求相符的方法。下面是沟通格式示例,不是实测结果:冻结图号和版本;标记功能基准;记录开槽及处理状态;确认装配条件;分别填写尺寸检查和系统试验的责任范围。
表面处理要求可参考AAC阳极氧化技术说明中对合金状态、预处理与膜层规格的区分;具体配合尺寸仍需按图纸及实际工艺评审。
不一定。还需考虑夹紧受力、温度、配合长度和拆装需求。先识别功能尺寸,再决定控制程度。
两者用途不同。试装有助于发现配合问题,尺寸报告用于核对约定项目,是否需要两者由订单明确。
需核对重复定位、装卸和测量条件,首件能完成不代表后续都能稳定复现。
来图加(苏州)精密制造技术有限公司可结合6061-T6光纤探头定位套筒定制说明讨论研发样件与小批量方案。请提供二维图、STEP模型、探头配合尺寸、材料、数量、表面处理、关键验收项目和期望到货时间;必要时补充安装界面,不用未经确认的整机效果代替验收条件。
提交图纸,咨询套筒工艺与配合评审,电话:17706216422。具体公差、工装、检验与交期以评审后确认方案为准。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱