双销定位座装上第一批样件正常,换批后却卡紧或位置变化,应先检查完整定位关系,而不是立即把两个孔都做得更紧。孔距、销型、支承面、压紧方式与配套工件都可能影响结果。这里讨论机械定位基座,不把座体尺寸合格直接表述为视觉检测或自动化工位重复性已经通过验证。
应记录换批前后使用的工件、定位件、装卸顺序和压紧状态。如果不同人员使用不同方向或顺序压紧,即使同一个座体,也可能得到不同的接触状态。先统一条件,再比较测量结果,通常比盲目修孔更容易找到需要评审的环节。
| 检查对象 | 容易漏掉的条件 | 下单与验收确认 |
|---|---|---|
| 定位方案 | 两个定位点限制关系不明确 | 确认销型、配合和允许移动方向 |
| 孔距与位置 | 单孔尺寸未覆盖孔系关系 | 统一基准与位置检测项目 |
| 支承与接触 | 底面毛刺或切屑改变姿态 | 约定清洁、支承与定位检查 |
| 压紧状态 | 换批时压紧方式不同 | 固定装卸步骤和压紧条件 |
| 验证范围 | 单次尺寸结果被当成重复性 | 定义循环、样件与评价方法 |
双销结构不是简单复制两个圆柱孔。定位方案要结合工件接口、孔距及允许的移动方向评审,防止冗余约束使装卸卡滞。Carr Lane菱形定位销说明介绍了圆销与菱形销配合减少冗余定位的常见原则,但它不是所有夹具都必须采用的固定方案。
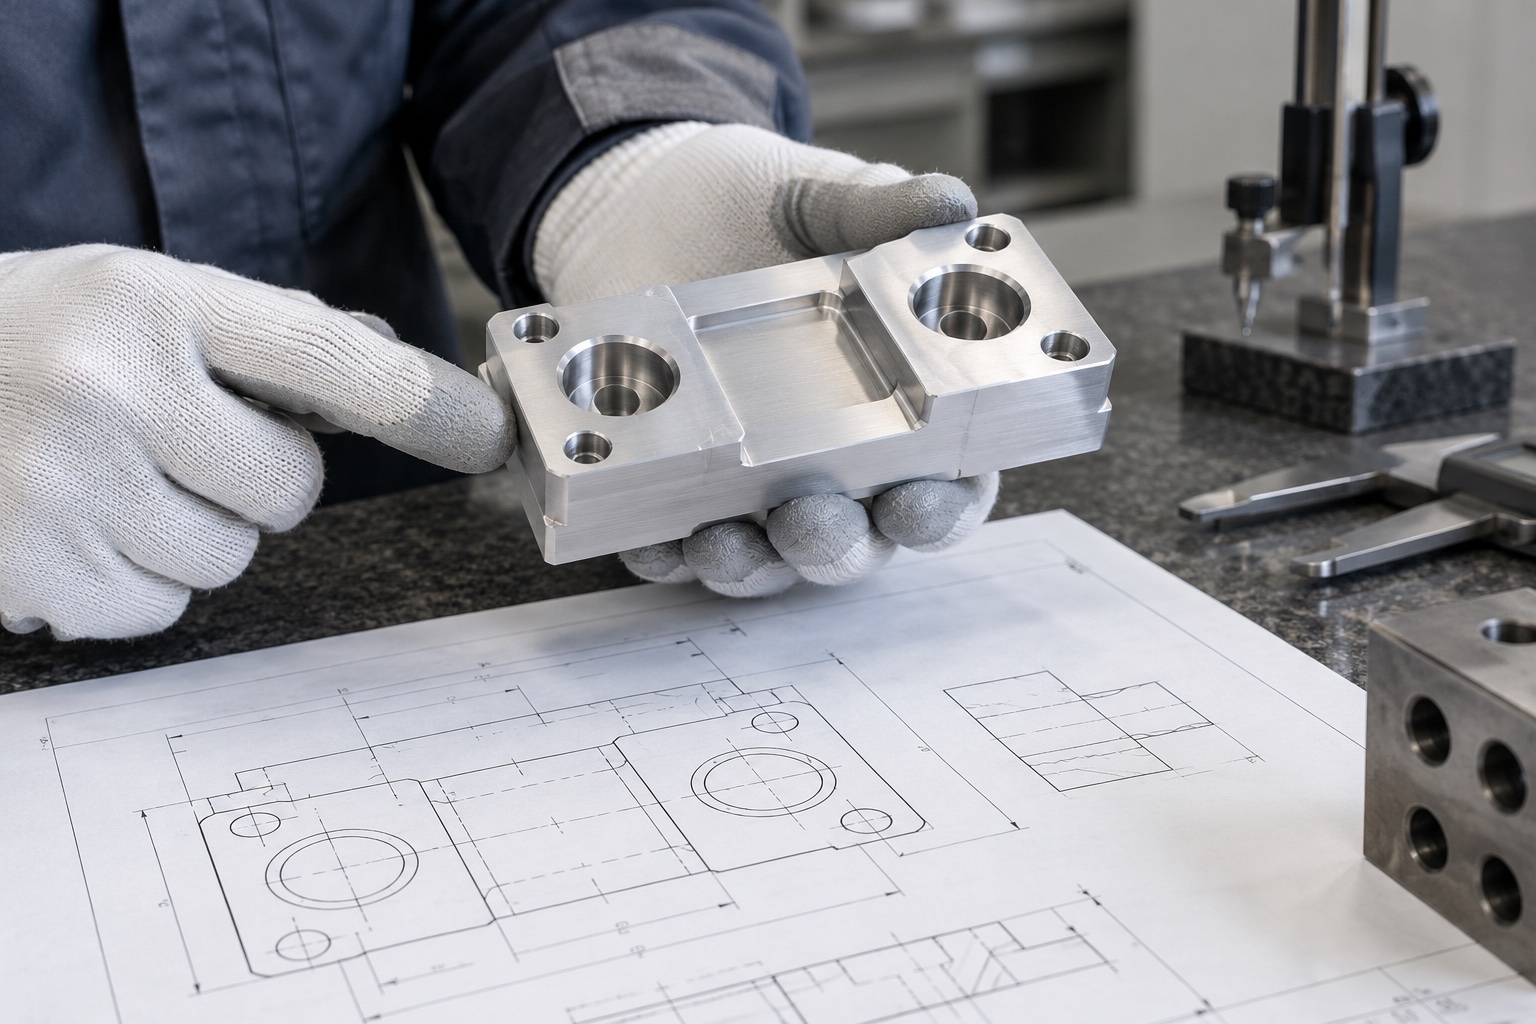
销型、释放方向和配合修改必须由设计方确认,加工方不能为了装得进去就随意放大孔或磨削销。页面图片仅展示座体孔系,不包含已经确定规格的配套定位销,也不能从照片推断实际夹具的自由度分配。
两个孔各自用量具测量合格,不能证明孔距和相对于安装面的方向都满足要求。图纸需标明主基准、定位孔关系及安装面。工艺路线应评审能否减少关键孔面的重新装夹;必须翻面时,要说明如何找正,不把任意边缘作为统一零点。
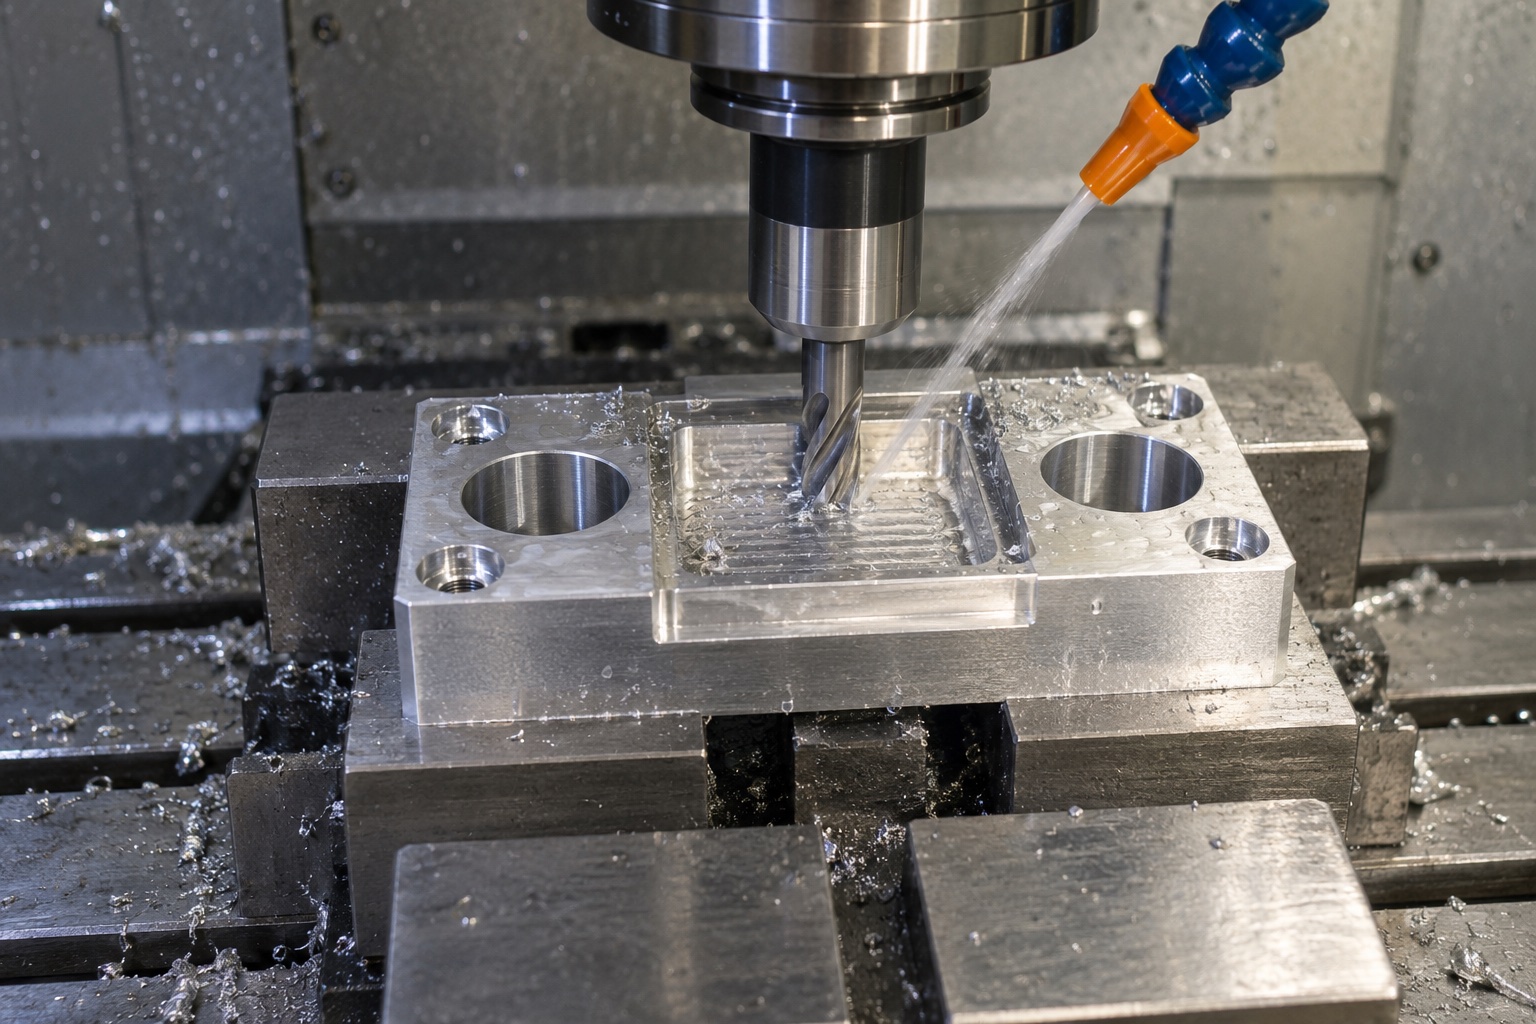
中部去料、孔口去毛刺与表面处理也要保护定位接触。残留切屑、凸起毛刺或被压入的异物可能改变工件姿态。安装前应按约定检查与清洁,但不能把清洁责任当作解释所有偏差的理由,还需核对实际孔面几何和配套件状态。
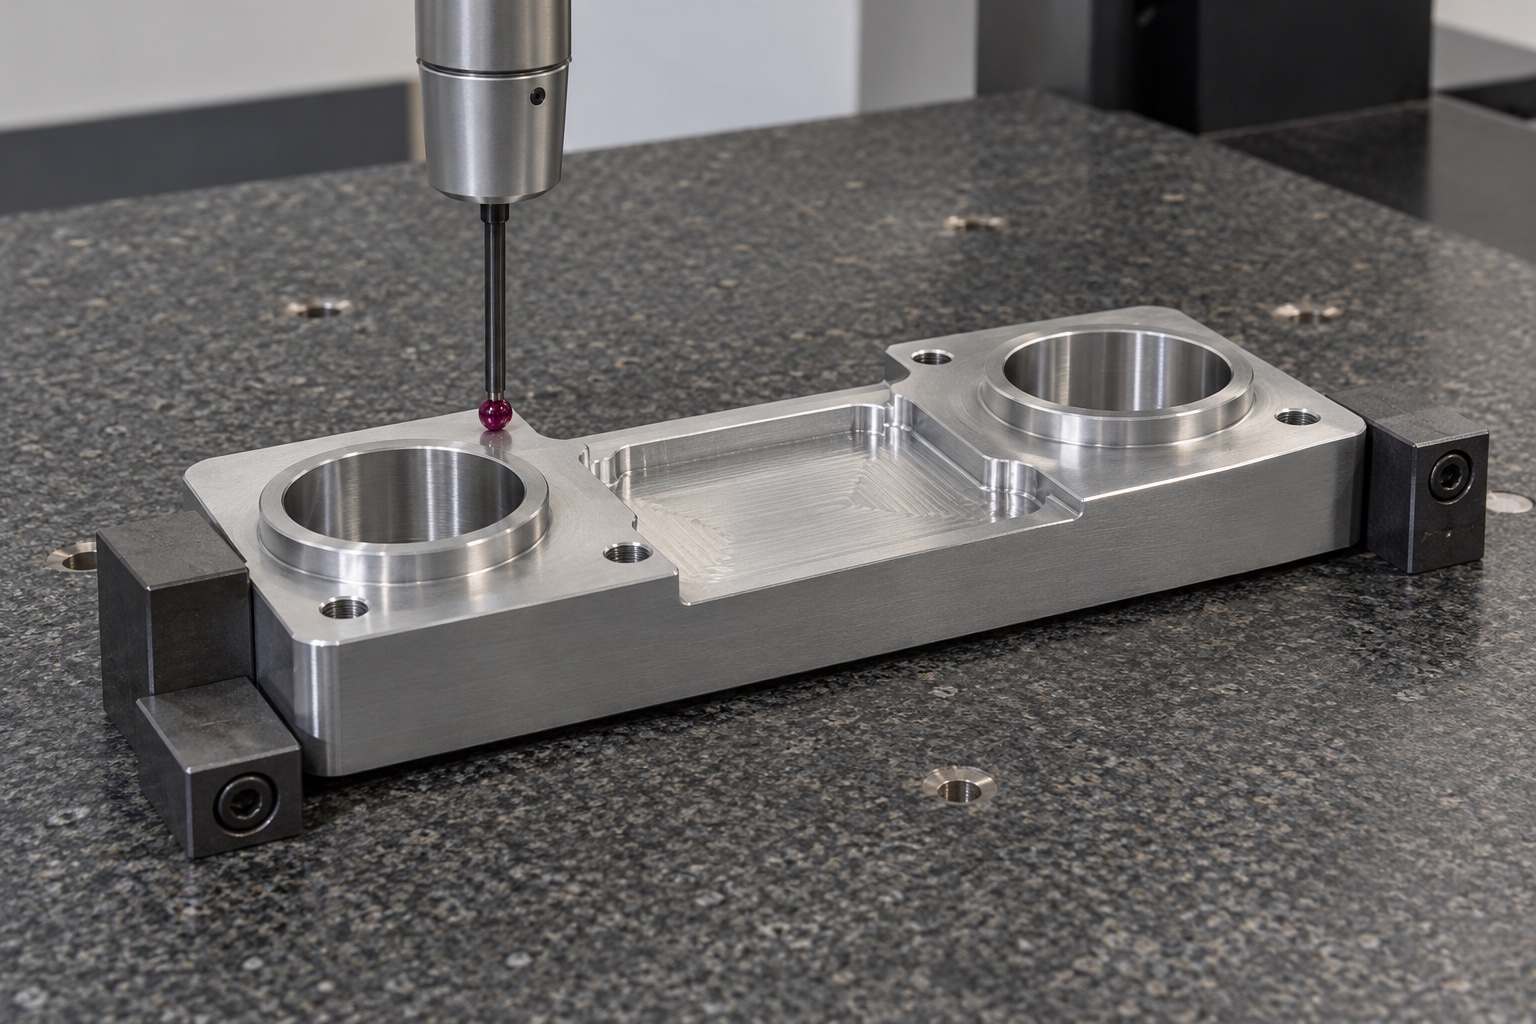
三坐标等方法可核对座体尺寸和位置关系,但重复定位评价需要定义装卸循环、配套工件、测量基准、压紧条件和评价方式。单次检测报告不能自动给出整套夹具的重复性结论,视觉系统的标定和识别结果也应与机械尺寸分开记录。
可按图号版本、座体与销规格、工件编号、接触与压紧条件、装卸循环和观测结果组织记录。这个格式是沟通示例,不是真实客户验证记录;没有执行相应试验,就不填写虚构的重复精度或合格率。若计划换批使用,评价时也应包含相应变换条件,而不只反复装同一件样品。
不是。配合要满足装卸、定位与使用条件,过紧可能加重卡滞、磨损或受力问题。
需依据验收要求确定范围。一个样件能装入,只能说明该条件下的结果,不能替代批次差异检查。
需要。数量少不等于功能关系可以省略,统一基准能减少加工、检测和装配之间的争议。
来图加(苏州)精密制造技术有限公司可结合7075双销定位座定制说明讨论研发与小批量方案。请提供二维图、STEP模型、销和工件接口、数量、材料状态、处理要求、检验项目和期望到货时间,明确座体检测与夹具试验各自的责任范围。
提交图纸,咨询孔系与装夹评审,电话:17706216422。具体工装、配合、检测和交期按确认方案执行。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱