7075-T651叉耳支座的两个销孔分别测量正常,销轴却难以穿入,并不矛盾。孔轴位置、方向、耳间空间、配套销轴和边缘状态都可能影响装配。先确认卡在第一个孔、第二个孔还是中间配套件,再决定检查哪些特征,不能马上把两个孔都扩大。
本文针对航空试验装置的研发结构件讨论加工与验收,不把一般机加工样件表述为已通过飞行、疲劳或适航评价。展示图片也不能代替实际检测或交付记录。
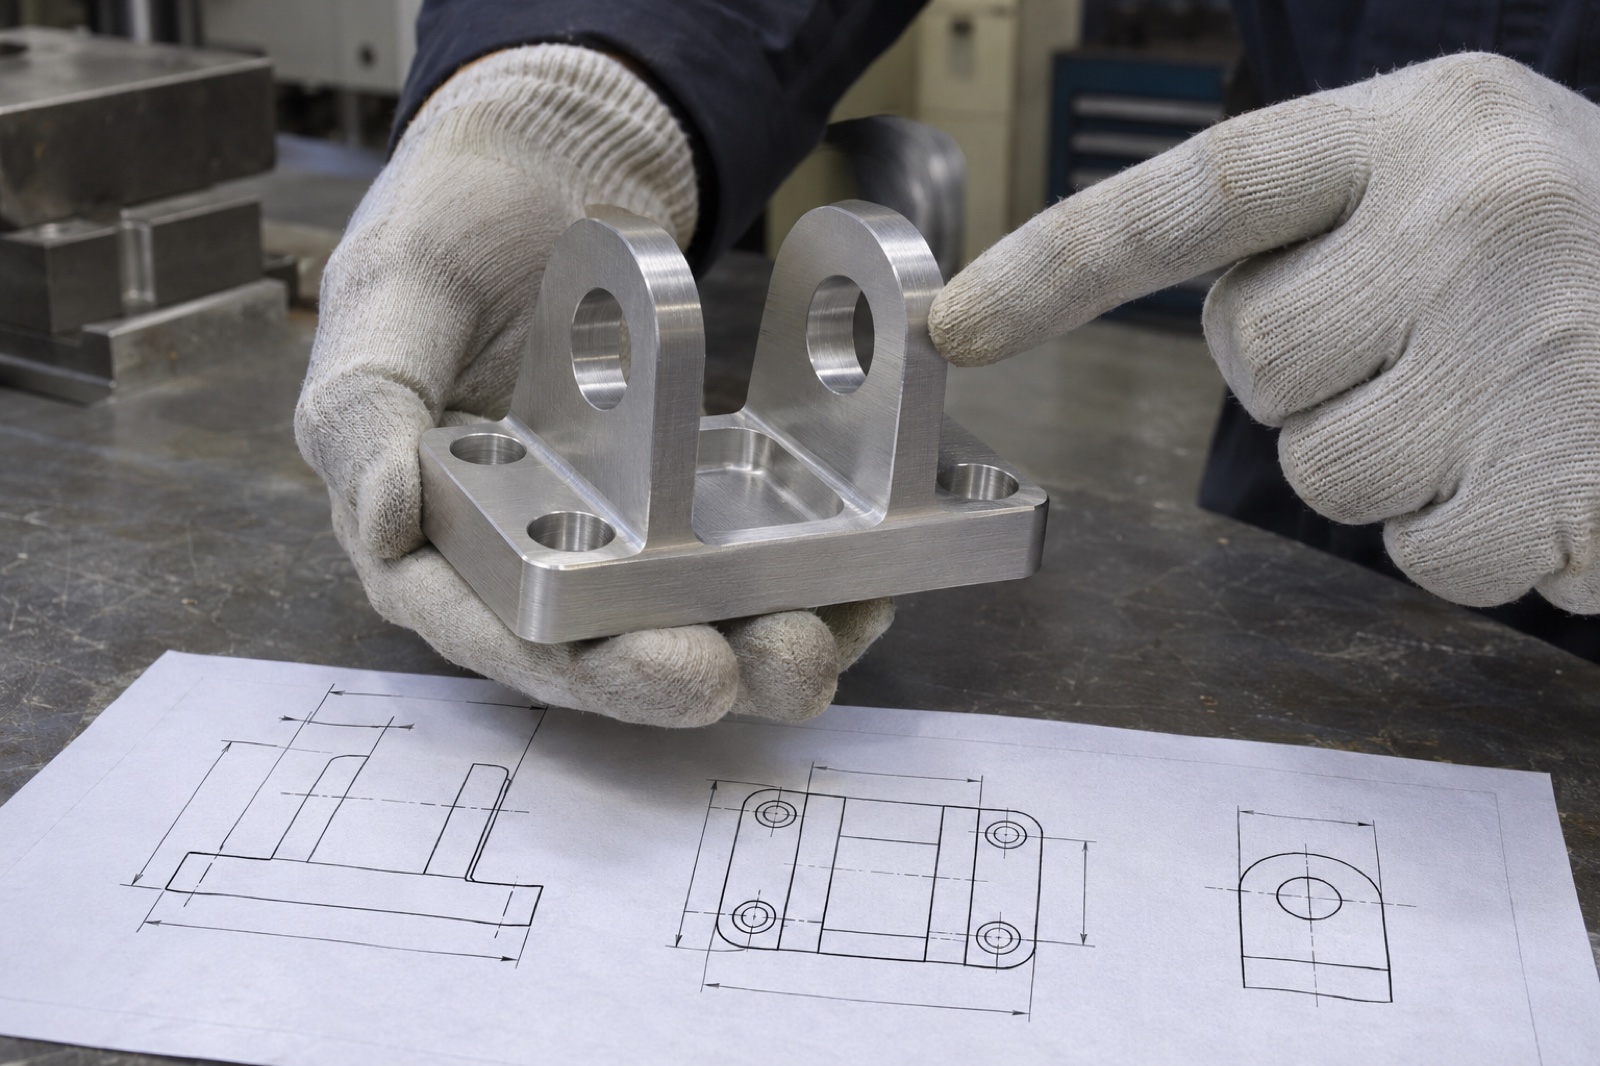
| 检查对象 | 容易漏掉的问题 | 确认动作 |
|---|---|---|
| 功能基准 | 两孔用不同找正逻辑 | 按装配建立共同基准 |
| 孔轴关系 | 只验孔径不验关联 | 检查图纸规定的几何关系 |
| 耳间空间 | 配套件或根部提前干涉 | 核对间距与装配剖面 |
| 处理与边缘 | 涂层或翻边改变配合 | 确认最终状态与去毛刺 |
| 检验方法 | 强行试装被当作合格 | 约定量具、支承和接受条件 |
底面可能决定安装支承,定位边或安装孔决定方向,销孔与这些基准的关联应由功能确定。若两耳分别按局部外形找正,单项尺寸即使合格,也未必满足整体安装关系。
图纸应说明基准及需要控制的几何项目,工艺评审再选择可行的加工与检测方式。不要让程序原点、临时装夹面和最终检验基准在没有说明的情况下相互替代。
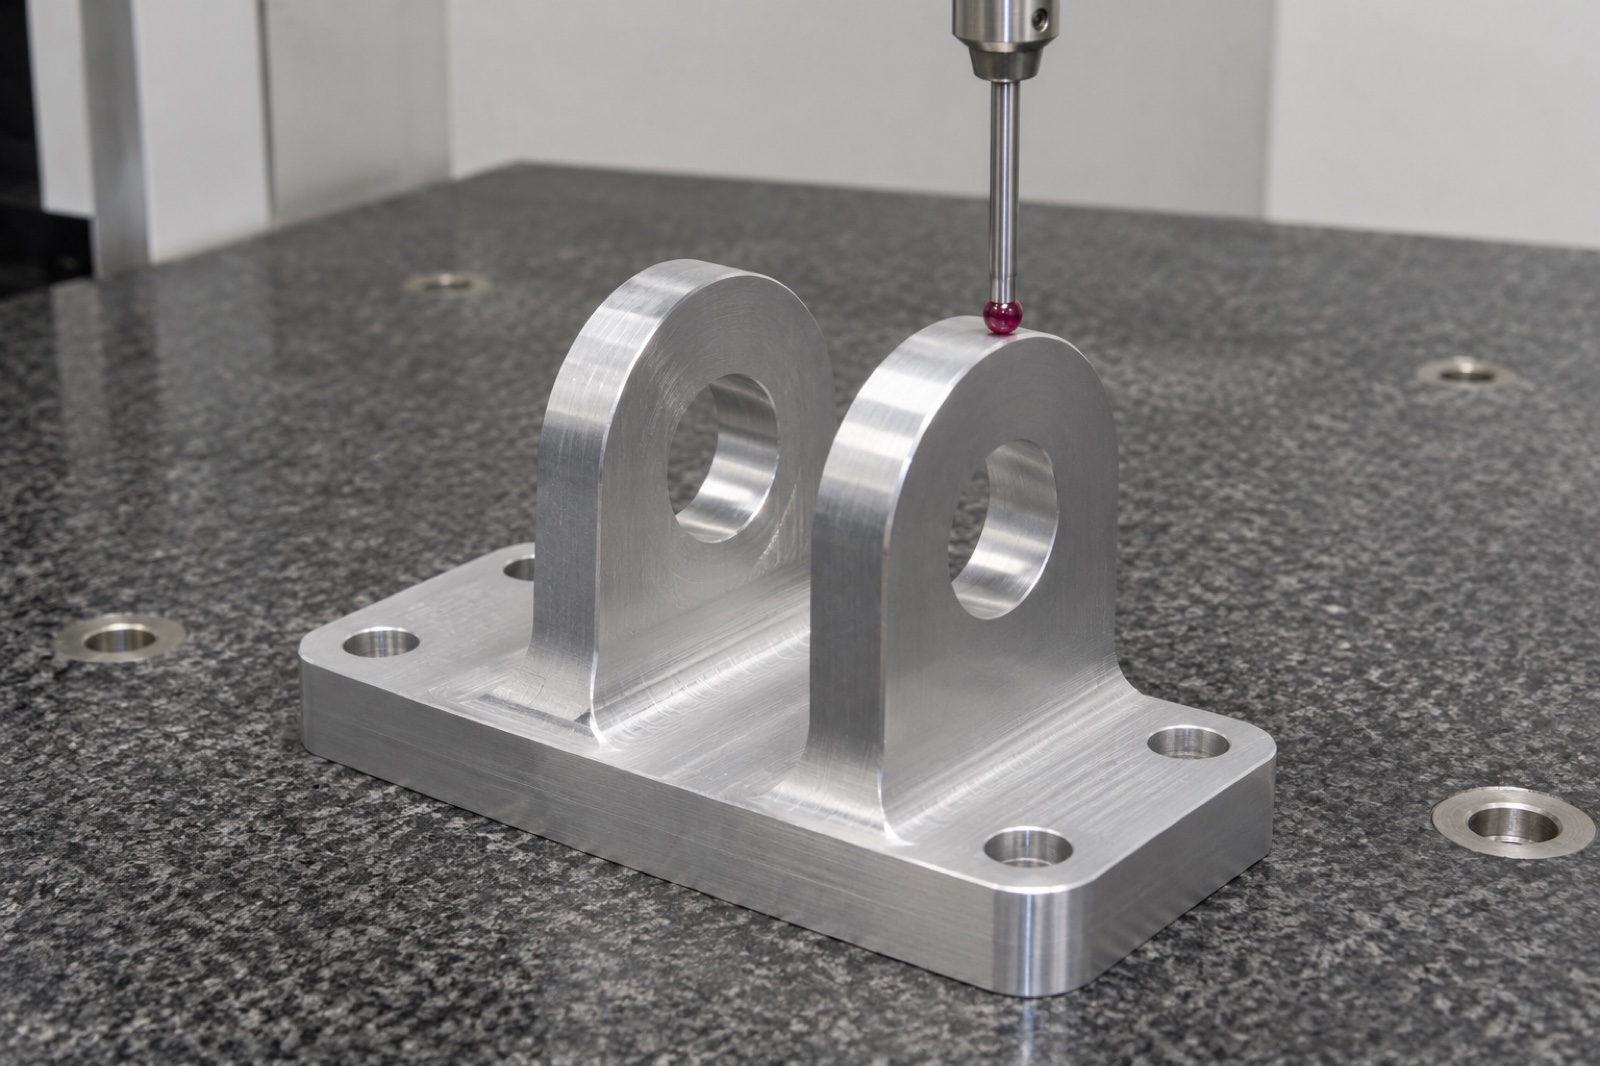
孔径测量回答局部尺寸问题,不能完整说明两孔的位置和方向。应按图纸要求评审关联检验方法,考虑孔深、耳厚、测头可达性和拟合方式,避免只测少量位置就推断整个孔系。
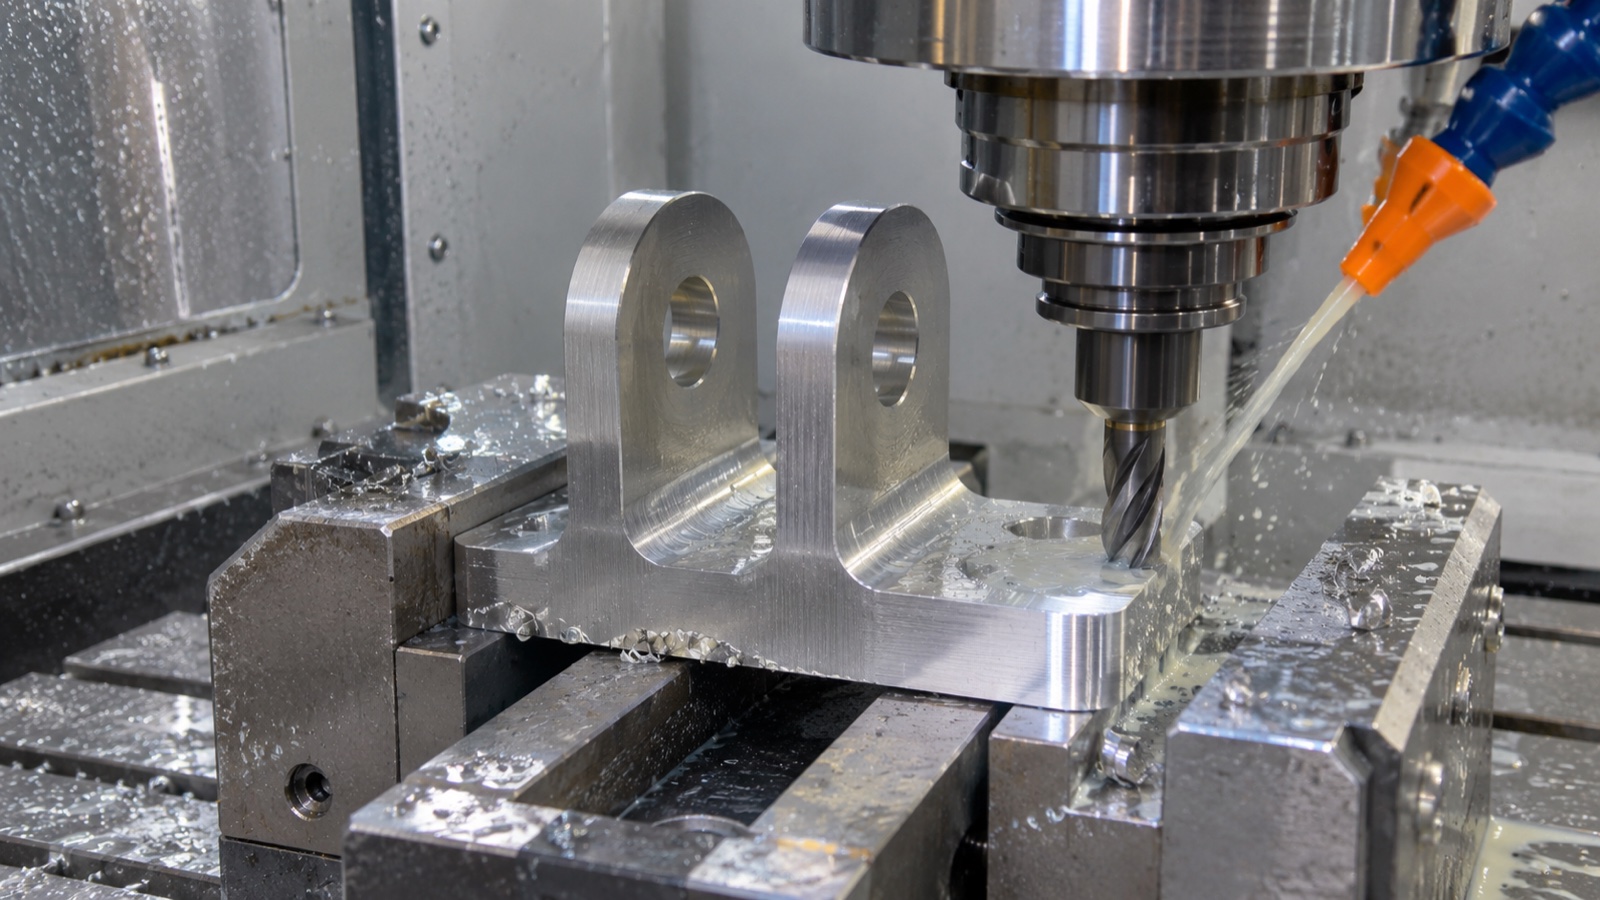
同次装夹加工可作为一种方案讨论,但不是所有结构的唯一答案。刀具伸出、支座刚性、装夹转换与精加工安排应共同评审;不能用设备名称替代具体工艺和验收条件。
核对耳间距、根部圆角、配套件宽度和销轴结构。局部倒角、垫件或台阶如果提前接触,也会造成难装。仅凭一个通轴手感,无法判断问题究竟来自哪一项。
出现装配差异时,应保存配套件、方向和测量记录。需要调整孔径、间距或圆角,先由设计方确认并更新版本,不以敲击、强压或随意修磨代替原因分析。
销孔入口、出口和内角附近应检查翻边与残留。去毛刺需保持配合边界,不能以大倒角掩盖孔口缺陷。需要阳极氧化等工序时,应提前明确处理、遮蔽和验收时点。
加工前合格不能自动覆盖处理后的状态。对功能孔和支承面的最终检查,应与约定交付状态一致;若使用配套衬套或销轴,其材料、尺寸和安装方法也要写清。
Carr Lane定位销资料展示了定位、装配等不同用途;具体叉耳仍应按自身图纸和配套件要求评审,不能直接套用其他标准件的配合或载荷结论。
零件报告可记录图号、材料、基准与关键尺寸,试装反馈记录对应销轴及条件。承载或疲劳评价需要相应试验方案;没有数据时,不编造寿命和合格率。建议样件确认后再冻结小批量要求,避免把临时修配当作稳定工艺。
需先确认配合和载荷要求,不能以更换配套件掩盖未经确认的偏差。
取决于约定验收范围,试装不能自动代替图纸规定的检验项目。
冻结图纸与配套件版本,明确材料、基准、工序和检验方法,并保留首件反馈。
来图加(苏州)精密制造技术有限公司在评审航空试验传感器叉耳支座时,可先识别功能基准和孔系风险,再讨论DFM、打样与小批量安排。图纸、数量和验收范围明确后再确认交期。
提交图纸,咨询叉耳支座孔系加工评审,电话:17706216422。具体工艺、检测范围与交期以确认方案为准。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱