电池测试台的冷却分配块已经钻通孔道,试装后却仍发现流路异常。此时不能只追问孔径是否够大:交汇处毛刺、残屑、螺纹边缘、接头或外部管路条件,都需要分开排查。打通和完成内部质量确认不是同一件事。
本文讨论6061-T6分配块本体的加工与验收,不把孔道连通记录写成耐压、泄漏或整机冷却能力证明。图片展示单个加工结构,接口尺寸、介质与使用工况按项目要求确认。
| 检查对象 | 容易漏掉的问题 | 确认动作 |
|---|---|---|
| 流路定义 | 孔都存在却接错位置 | 核对剖面与连通关系 |
| 交汇边缘 | 外面光滑、里面有毛刺 | 安排去毛刺与内部检查 |
| 可达性 | 做完后工具无法进入 | DFM时确认入口与路径 |
| 清洗包装 | 清洗后再次落入切屑 | 规定清洗时点与孔口防护 |
| 分项验收 | 把通气当作全部合格 | 分别约定几何与功能试验 |
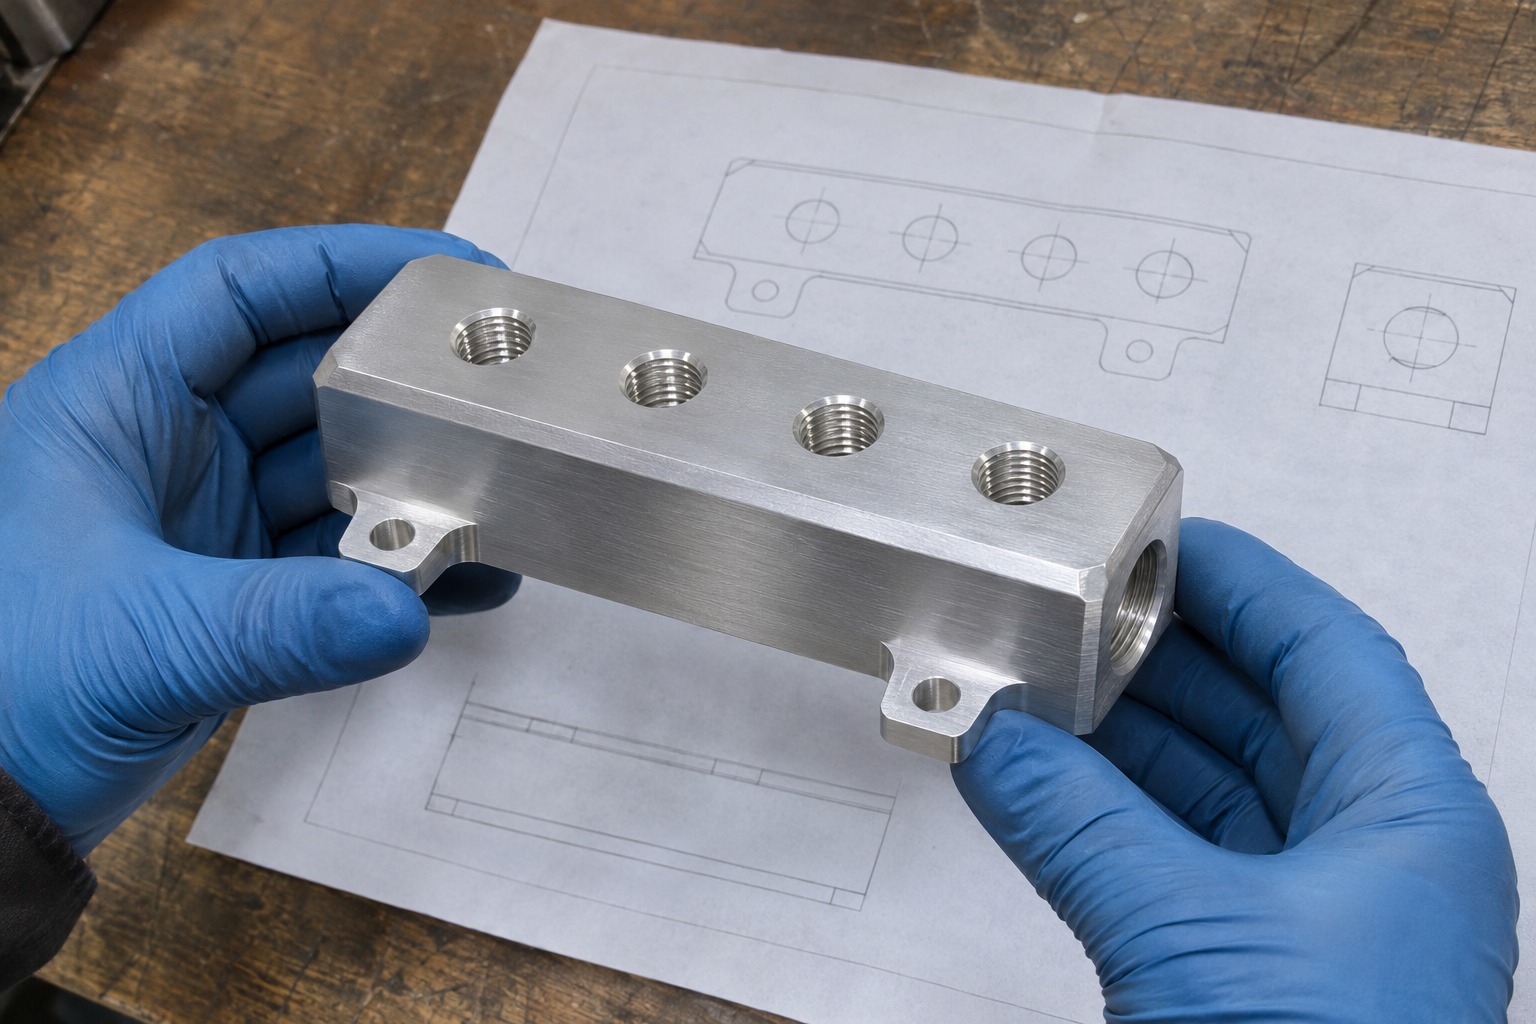
依据二维剖面和三维模型核对主孔、分支孔、螺纹底孔以及封堵位置,说明哪些孔应相通、哪些必须隔离。孔位看上去相近,不能替代完整的流路定义,接口方向也要与装配一致。
首件检查可按方案逐条核对连通路径,记录工件图号与版本。发现错孔或遗漏连通时,不应现场随意补钻后继续批量,先由设计方确认修改和受影响的验收项目。
钻孔交汇、螺纹起止和孔底是内部检查重点。外表没有毛刺并不说明流道内也一样;部分翻边可能在后续装配或循环中脱落,所以去毛刺需要明确目标位置及边缘允许变化。
XEBEC交叉孔工具资料说明,工具选型与接触位置会影响毛刺去除。该资料可提示工艺评审方向,但不是所有孔道均适用同一种刷具;孔径、孔深、交汇形式和毛刺状态仍需单独确认。
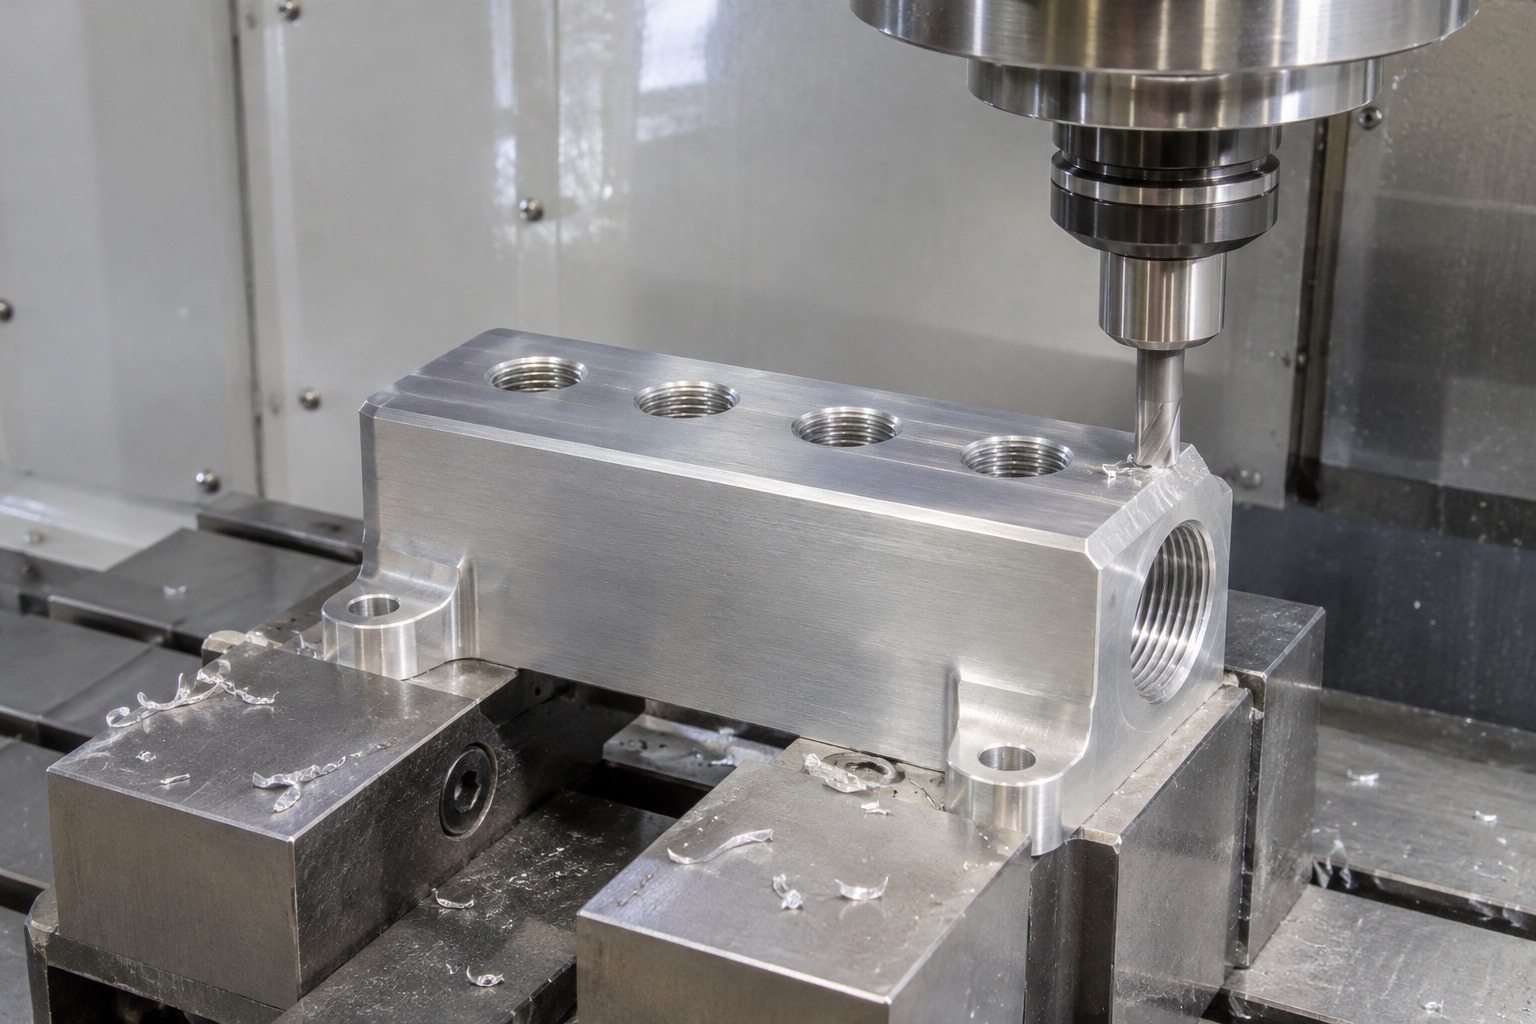
深孔、转折孔或被封闭的交汇位置,可能限制刀具、刷具和内窥检查的可达性。报价阶段就应评审加工顺序、进入方向、有效行程及检查方式,不能等零件完成后才发现关键部位够不到。
是否设置工艺孔、可拆堵头或改变流路,需要由设计方评估功能影响。加工方不能为了清理方便擅自加孔,检验也不应把无法观察的位置直接记录为已经确认无残留。
去毛刺后应结合零件和介质要求确定清洗方式、干燥及检查时点。清洁目标应可执行,必要时明确残留检查方法和接受条件;只写清洗干净,往往不足以支持双方一致验收。
完成检查后避免把未防护孔口重新暴露在切屑环境。包装材料、封口和标识方式应与订单匹配,防止清洗后搬运造成二次污染。没有相应数据时,不补写颗粒等级或永久洁净承诺。
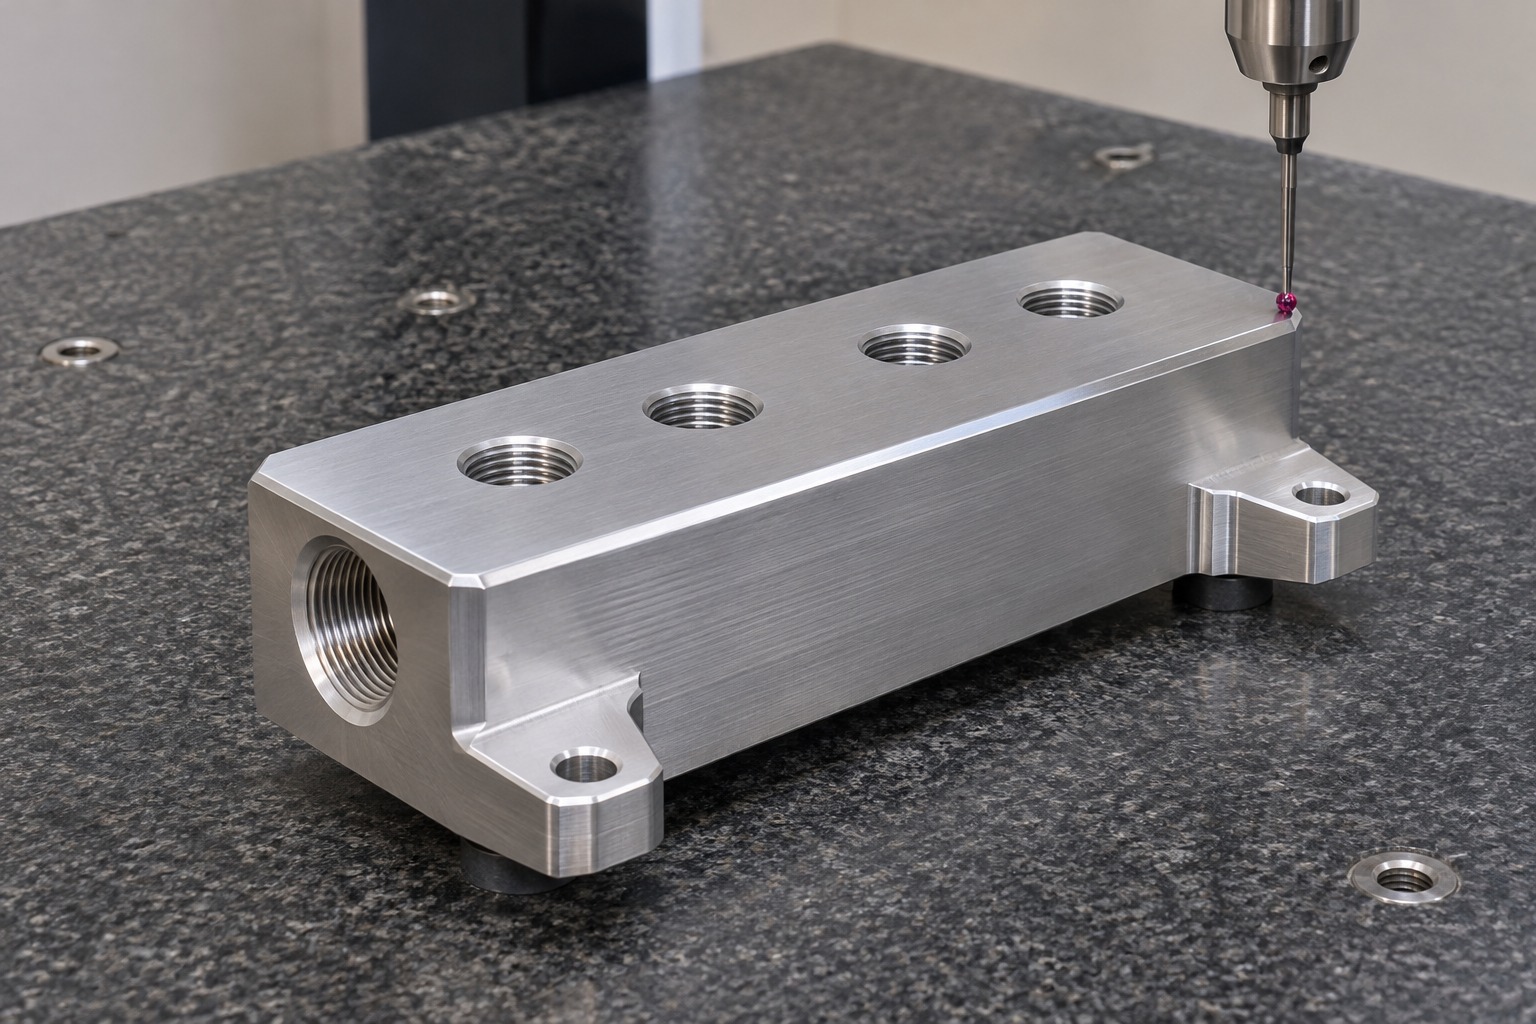
尺寸检验覆盖孔位、螺纹和安装界面;连通检查确认流路;泄漏、耐压或流量试验则需要介质、工况、方法与接受标准。简单通气不能同时证明这些项目合格,三坐标也不能代替内部残留检查。
来图加(苏州)精密制造技术有限公司在研发件评审中,可先把零件交付范围与测试台系统责任分开。保存首件反馈并冻结图纸后,再安排小批量,有助于减少边加工边改接口造成的返工。
不一定,先确定异常来自残留、连通关系还是系统工况,再由设计确认修改。
应按结构、风险与订单要求约定方法和比例,不能把抽检结果当作全检。
图纸模型、流路剖面、接口形式、介质工况以及清洗与试验要求。
将冷却分配块图纸、数量、端口与验收要求一并提交,可先评审加工和内部检查的可达性,再确定打样、小批量及交付资料。
可参考6061-T6电池测试台冷却分配块小批量加工整理需求,提交图纸咨询,电话:17706216422。工艺、检测范围与交期以确认方案为准。
工艺参考:XEBEC交叉孔去毛刺工具使用资料。资料仅用于一般技术讨论,不替代订单验收标准。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱