机器人夹爪滑块在入口能顺利装入,走到中段或末端却越来越紧,不能立即把导向槽整体铣宽。一处槽宽合格只能说明局部尺寸,沿程几何、配套件、安装变形和最终表面状态都可能影响阻力。
本文讨论7075-T651导向座的加工与验收边界,不把手感顺畅当作抓取力、寿命或重复定位能力证明。展示图片不包含完整滑动机构,配合和润滑条件需按项目确认。
| 检查对象 | 容易漏掉的问题 | 确认动作 |
|---|---|---|
| 有效导向 | 把避让区当作接触面 | 明确滑动面与配套轮廓 |
| 沿程几何 | 只测入口一处槽宽 | 检查多位置及面间关系 |
| 装夹支承 | 松夹或安装后槽形变化 | 区分自由与锁紧状态 |
| 最终表面 | 翻边或处理后间隙变化 | 检查边缘并确认处理状态 |
| 装配验证 | 空载手感代替功能试验 | 记录行程、载荷与接受条件 |
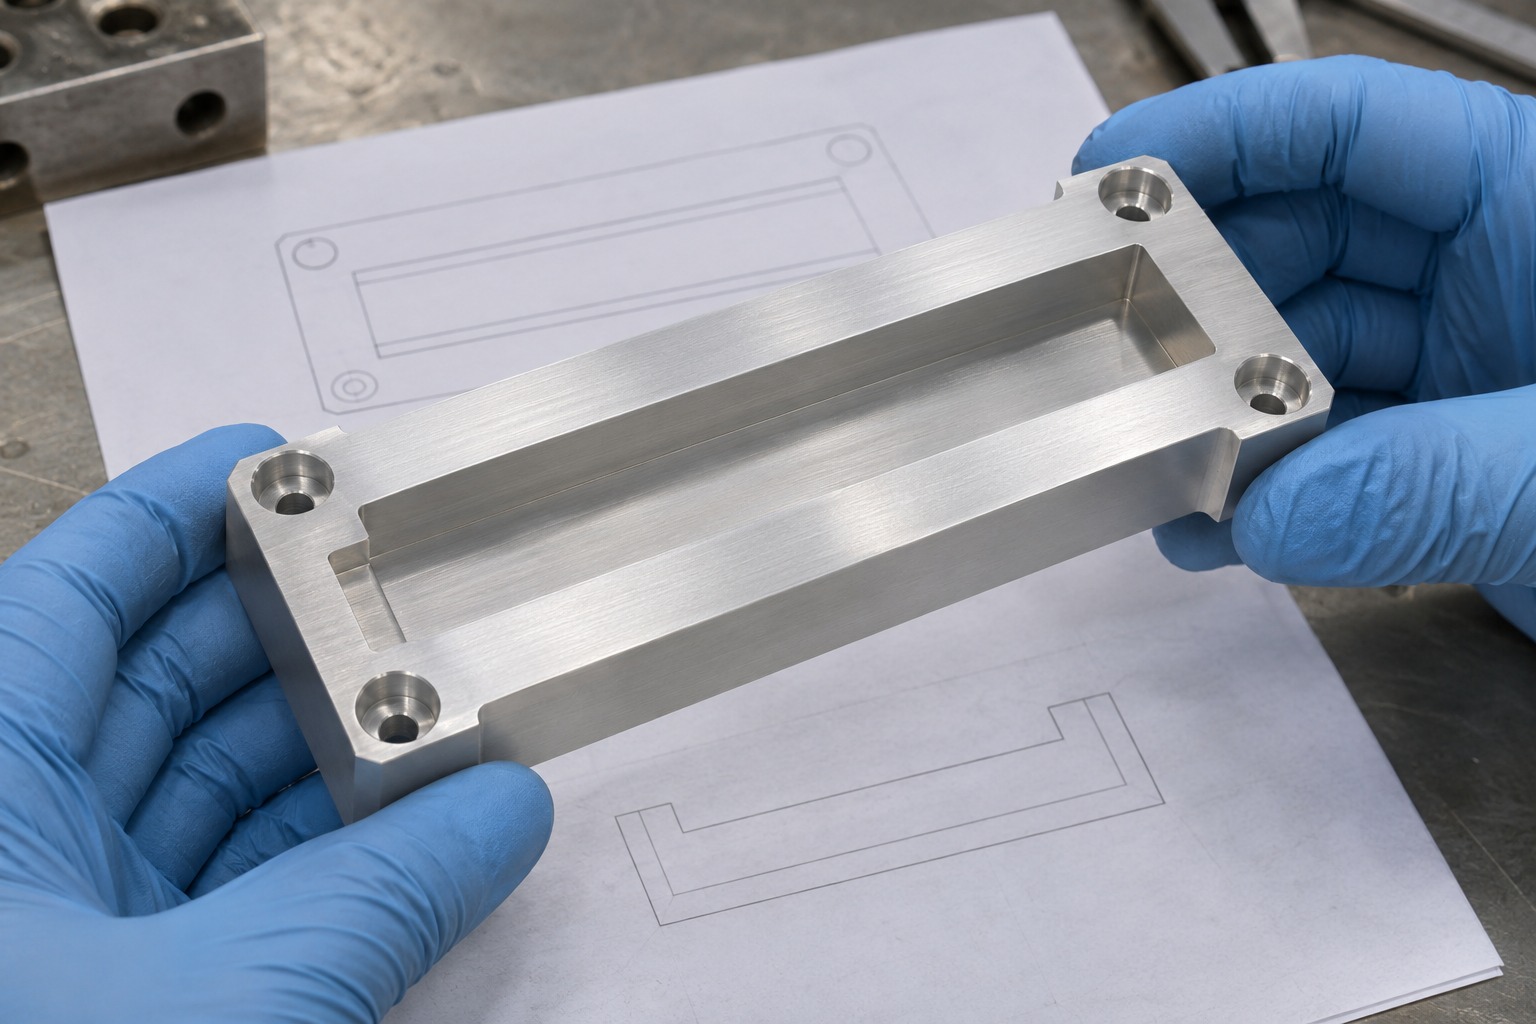
依据装配剖面核对滑块与导向座的接触区域,区分有效导向面、端部止挡和避让空间。两种外观相近的槽,不一定适用相同配合方法,摩擦副材料与润滑也不能由加工方自行决定。
记录阻力出现的行程位置、方向和配套滑块编号,先排除错装、版本不一致或非预期接触。需要改变间隙或槽形时,应由设计方确认,不把强推通过后的磨合痕迹作为尺寸合格证据。
入口、中段和末端应按检测方案覆盖,必要时检查导向面的直线与平行关系。不能用单个截面的量具读数,推断全部有效行程的几何状态;底面或端部位置同样可能影响滑块姿态。
图纸应标明功能基准、有效测量区域和对应的几何要求。三坐标、量具或专用检具应结合可达性选用,比较数据时保持测点和评定方法一致,不只比较报告上的一个最大值。
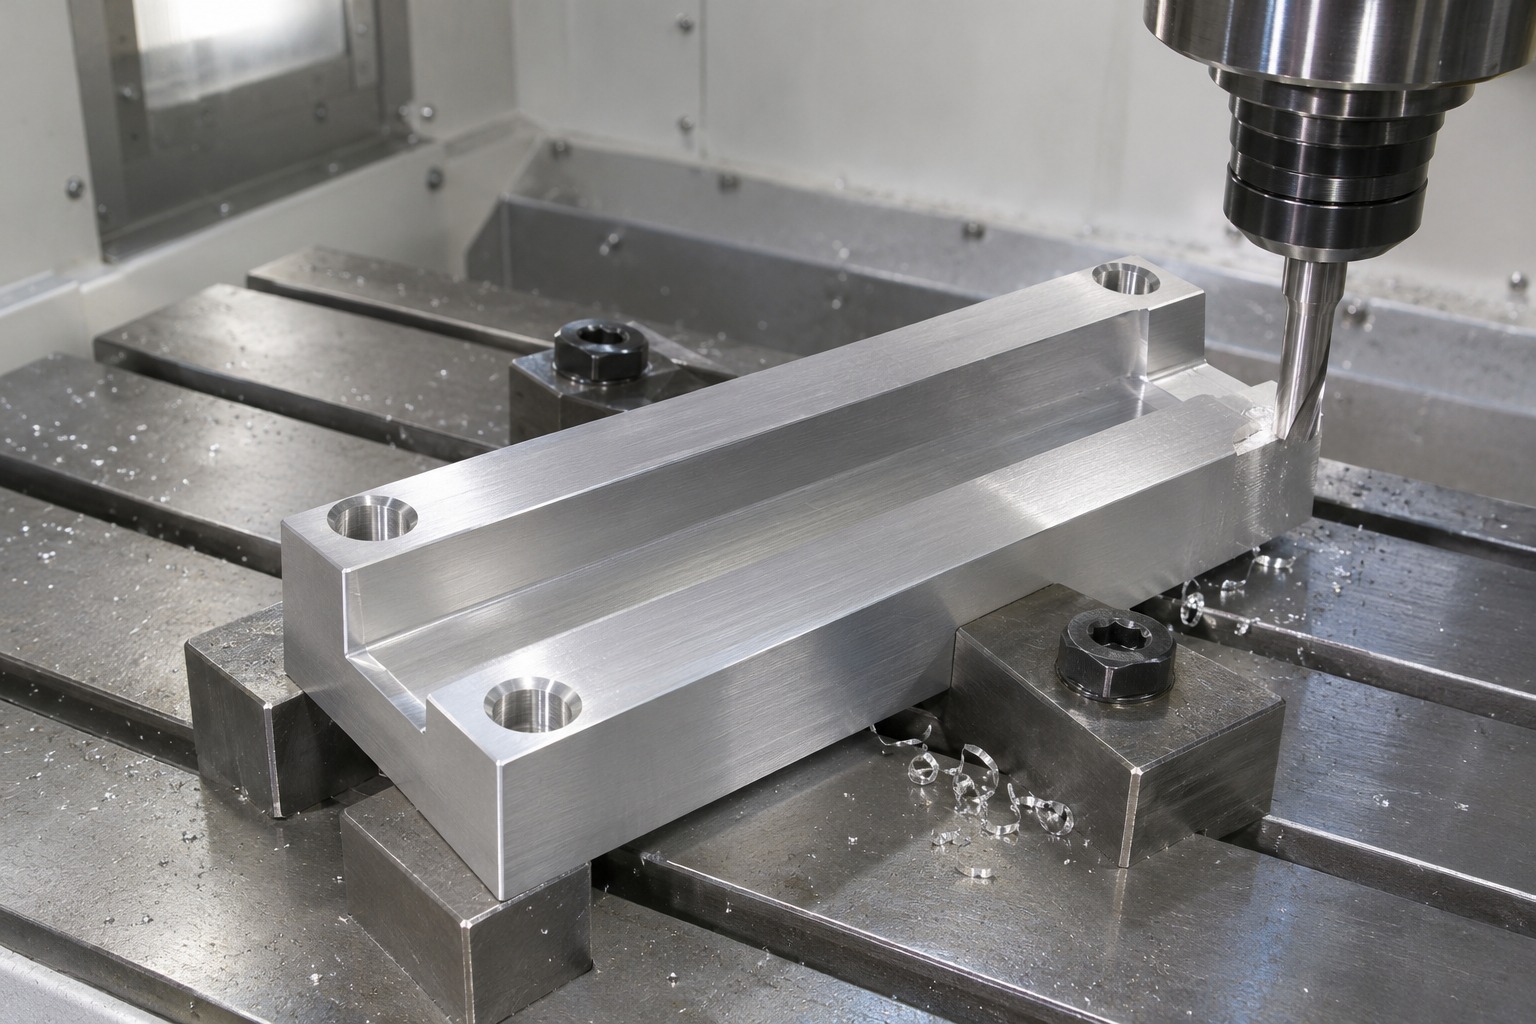
开口直槽两侧壁在夹持、去料和松夹过程中可能表现不同。应结合毛坯状态、壁厚与支承选择粗精工序,通过样件确认自由状态,不把夹具压紧后的形状直接当作最终形状。
安装到夹爪底座后,还需检查贴合、锁紧顺序和配套安装面。若只在拧紧后变紧,应先记录装配条件及受力位置,再区分导向座自身几何与邻件带来的变形,避免反复补刀仍不能解决。
导向槽口、端部台阶和安装孔附近需要检查翻边、磕碰与残留物。THK安装资料提醒清除安装面的毛刺、压痕和灰尘;该原则可用于检查接触条件,但不表示这里的滑动结构可以直接套用某款滚动导轨的参数。
需要阳极氧化时,应提前说明膜层、功能面遮蔽及最终验收时点。局部打磨可能改变表面状态和沿程轮廓,不能未经确认就作为返修方案;处理前的槽宽记录也不能自动替代处理后检验。
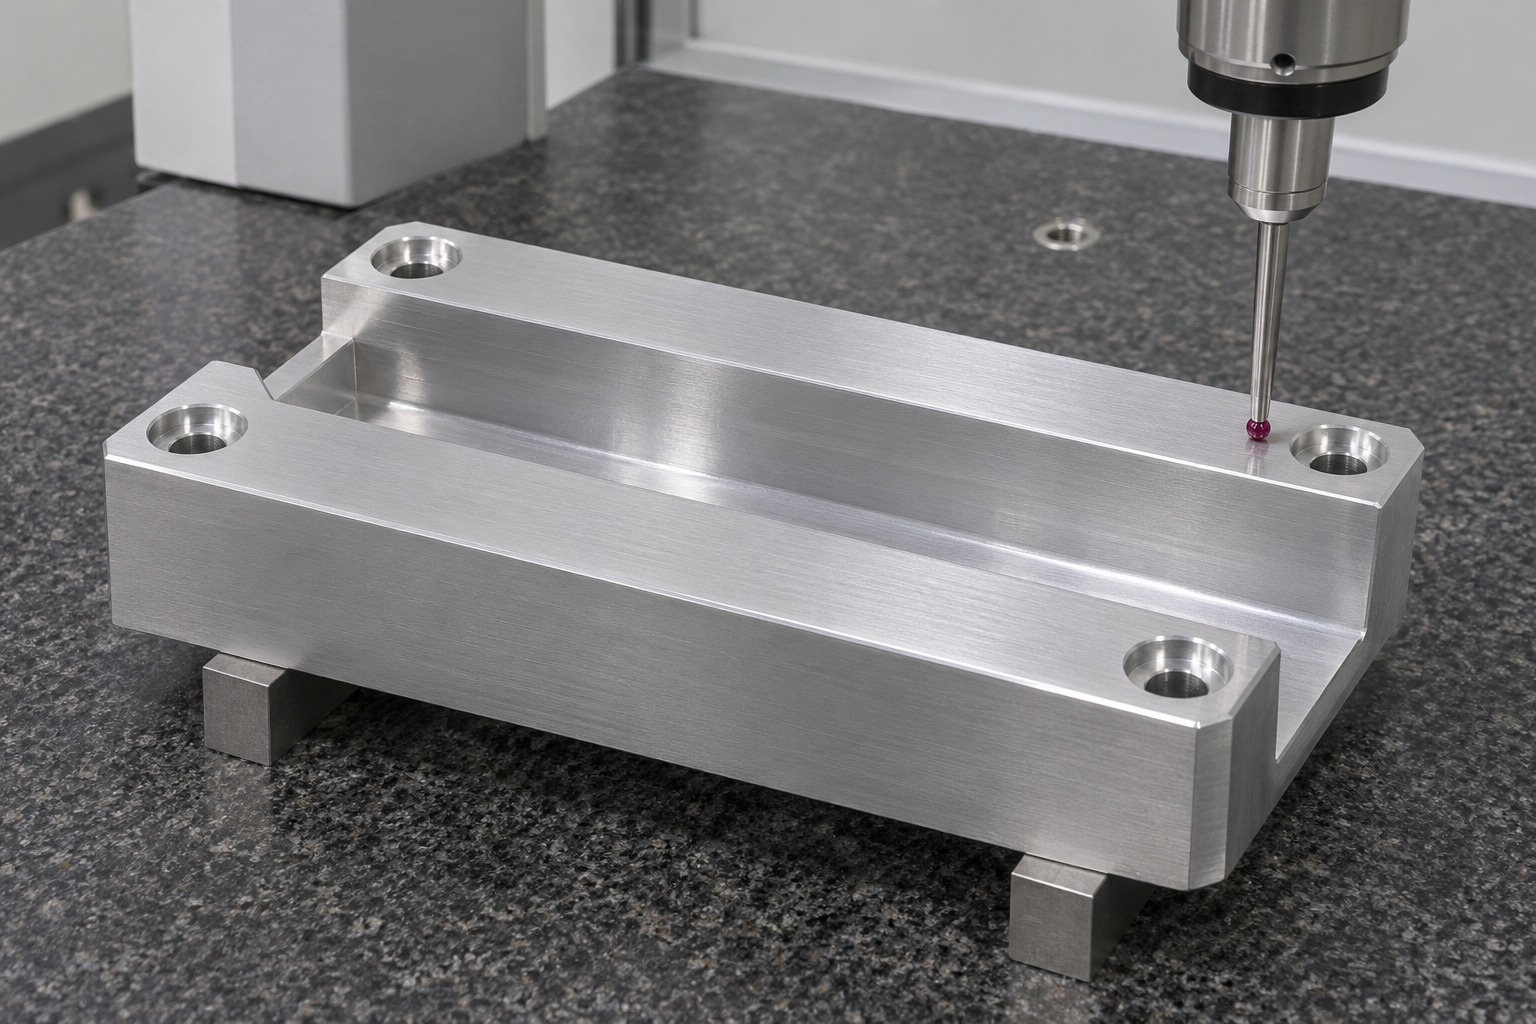
首件记录应关联导向座、滑块、表面处理和图纸版本,分别保留自由状态、装配状态及约定行程的反馈。若需要载荷、循环或阻力测试,明确工况、方法与接受条件,不用空载手推替代完整验证。
来图加(苏州)精密制造技术有限公司可围绕研发件的配套界面开展DFM评审。把阻力位置、最终处理和检测资料要求一起交清,先确认样件再安排小批量,有助于减少因版本和测量条件不同造成的返工。
不能,可能增大游隙,应先定位沿程几何、边缘或装配变形问题。
不能仅凭反光判断,应结合配合材料、表面要求和试验条件确认。
配套滑块轮廓、有效行程、处理状态、数量及验收资料要求。
提交导向座图纸、模型、滑块界面和行程反馈,可先讨论加工、处理与检测方案,再安排样件和小批量追加。
可参考7075-T651机器人夹爪滑块导向座小批量加工整理需求,提交图纸咨询,电话:17706216422。工艺、检测范围与交期以确认方案为准。
工艺参考:THK导轨安装面与装配检查资料。资料仅用于一般技术讨论,不替代订单验收标准。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱