压装工装在换型时,定位键能插进配套槽,并不等于工装每次都落在同一个位置。若同一套工装拆装后测得偏差,有时问题来自槽壁接触方向不一致,也可能是底面上有切屑、键身未坐到底,或者锁紧时螺钉把工装带向另一侧。先区分持续偏移与随机散布,再从接触界面找原因。
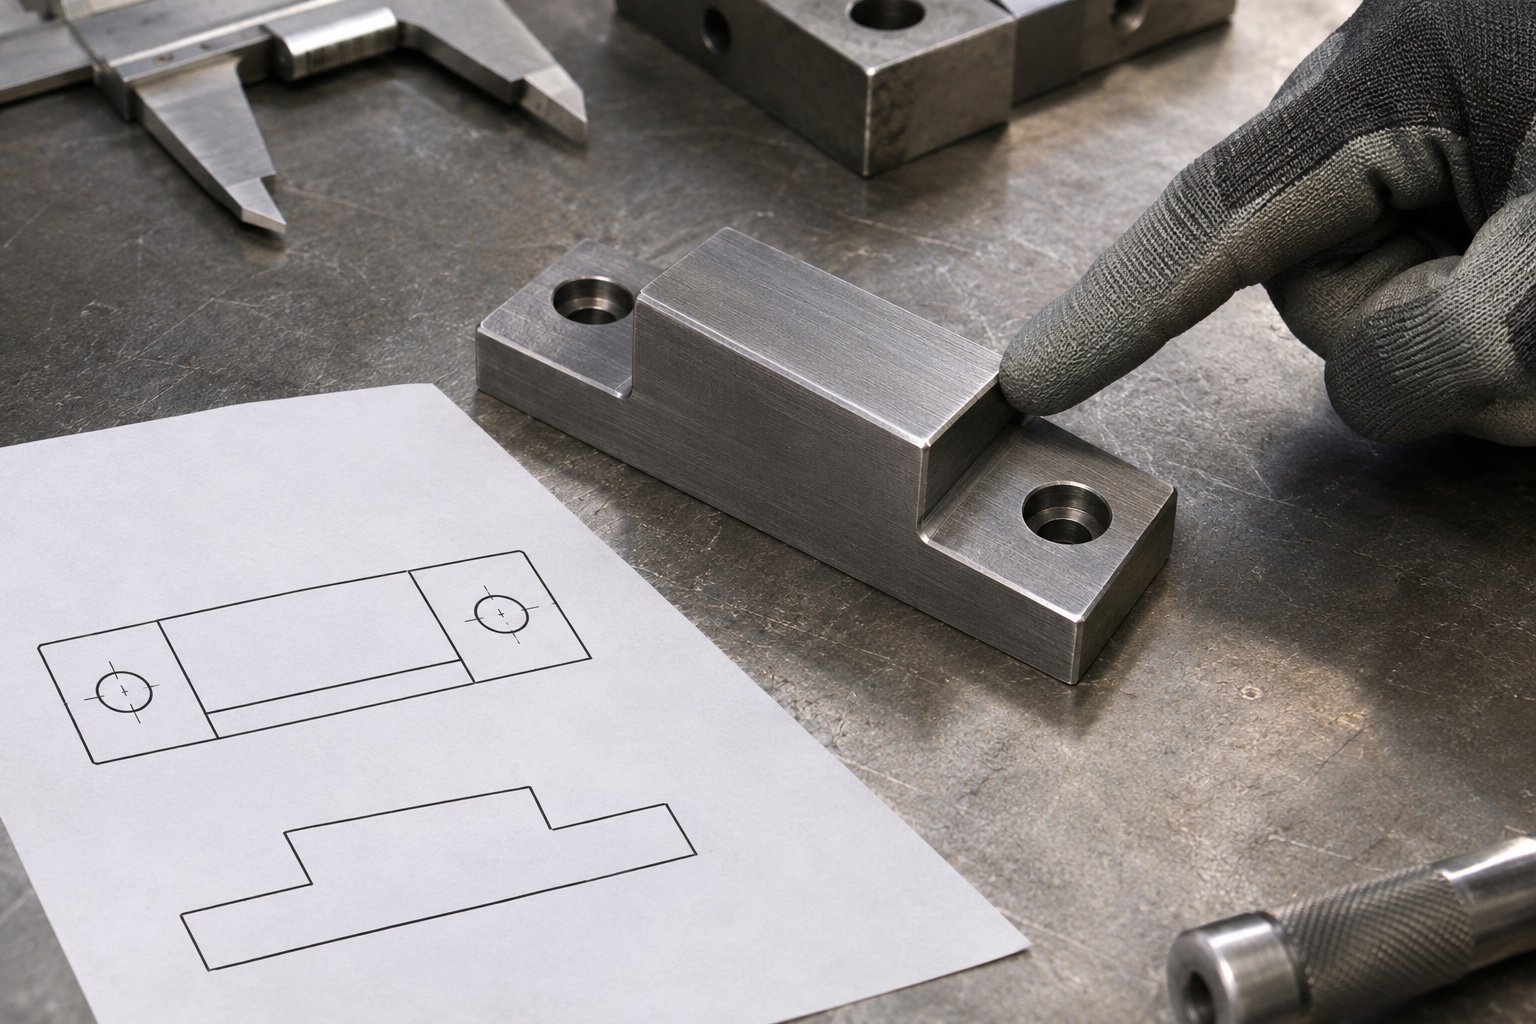
定位键常用来建立初始方向参考。若一条长键进入直槽,它可能限制横向偏移及转动,但沿槽方向仍需另一处功能特征定位。安装螺钉主要用于保持贴合;工作载荷由哪些结构承担,应在图纸与设备方案中明确。若误把螺钉间隙、键身和端部止挡都设计成同时刚性定位,装配可能变成互相顶住。先在剖面图上标明各接触面的职责。
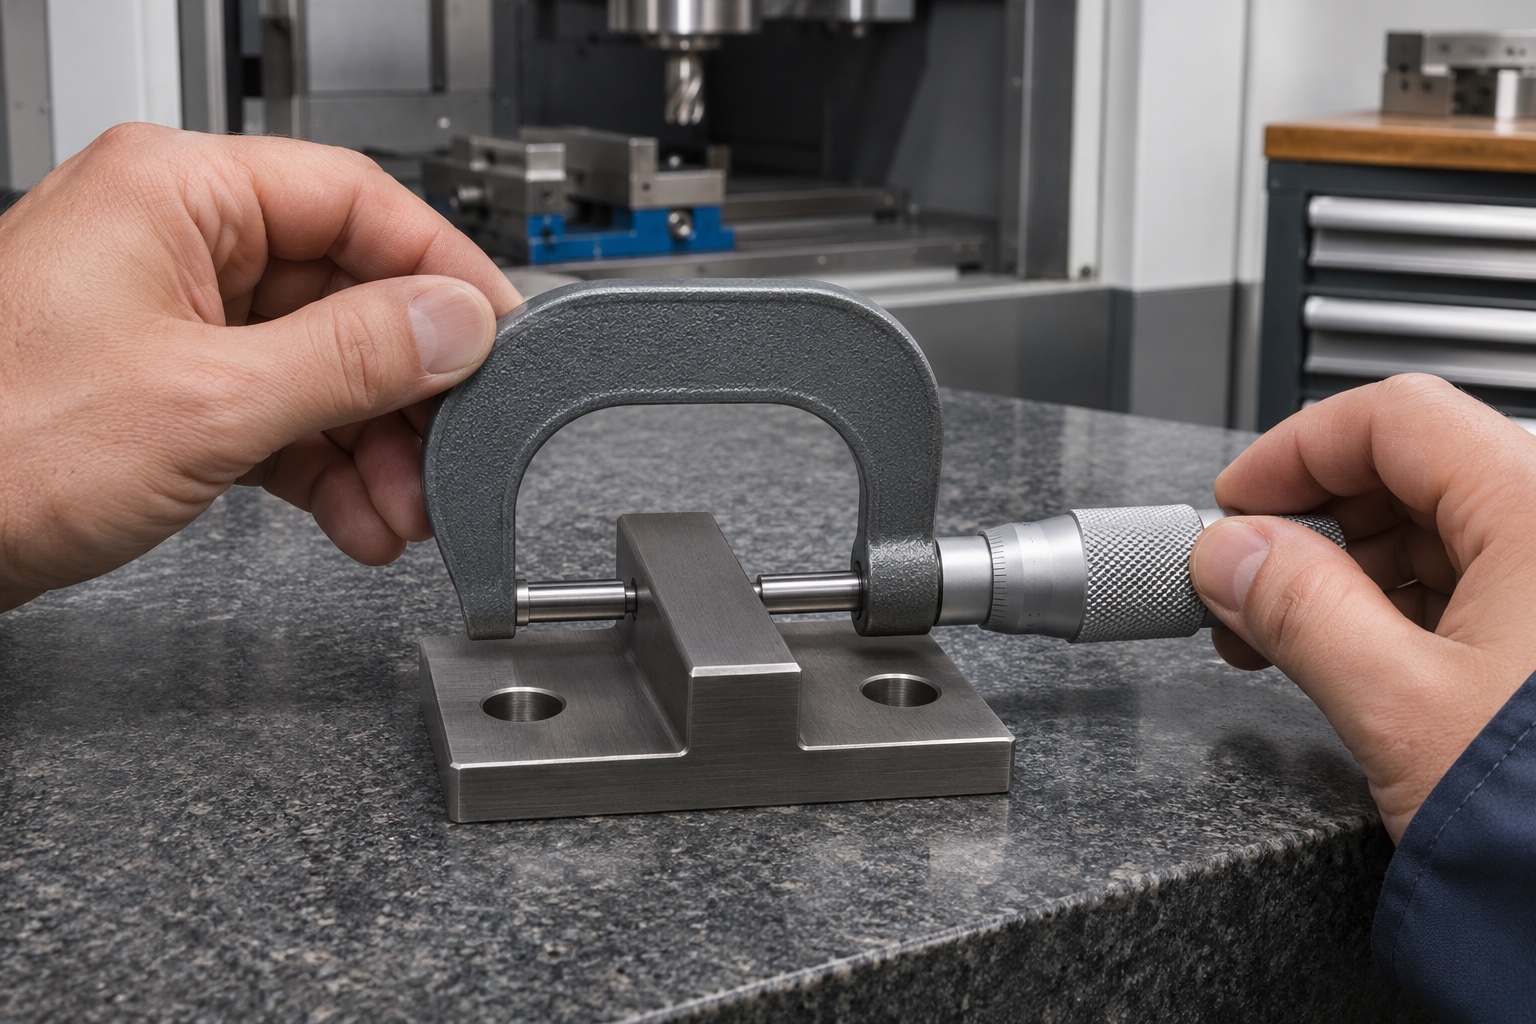
按图测键身有效宽度,覆盖实际接触范围,不在倒角、毛刺或根部圆角上取数。同时检查槽的宽度变化、入口倒角、槽深及肩部避让。若键的顶面先触到槽底,底座与安装面就未必充分贴合;若宽度在两端不同,换向插入时接触位置也可能变化。测到局部不符时先确认邻件和量具,不宜立即修磨整条键。
停机并按设备作业要求确认安全后,清洁配套槽与安装面。在统一的装配方向和推靠条件下,分别记录自然放置、定位推靠和锁紧后的读数。若锁紧后才偏移,检查底面支承、螺钉头贴合和锁紧次序。若推靠方向变化时读数随之改变,则应重点看侧隙以及两侧接触条件。检验方法要复现实际装配,不能用手按住工装时的一次读数代替。
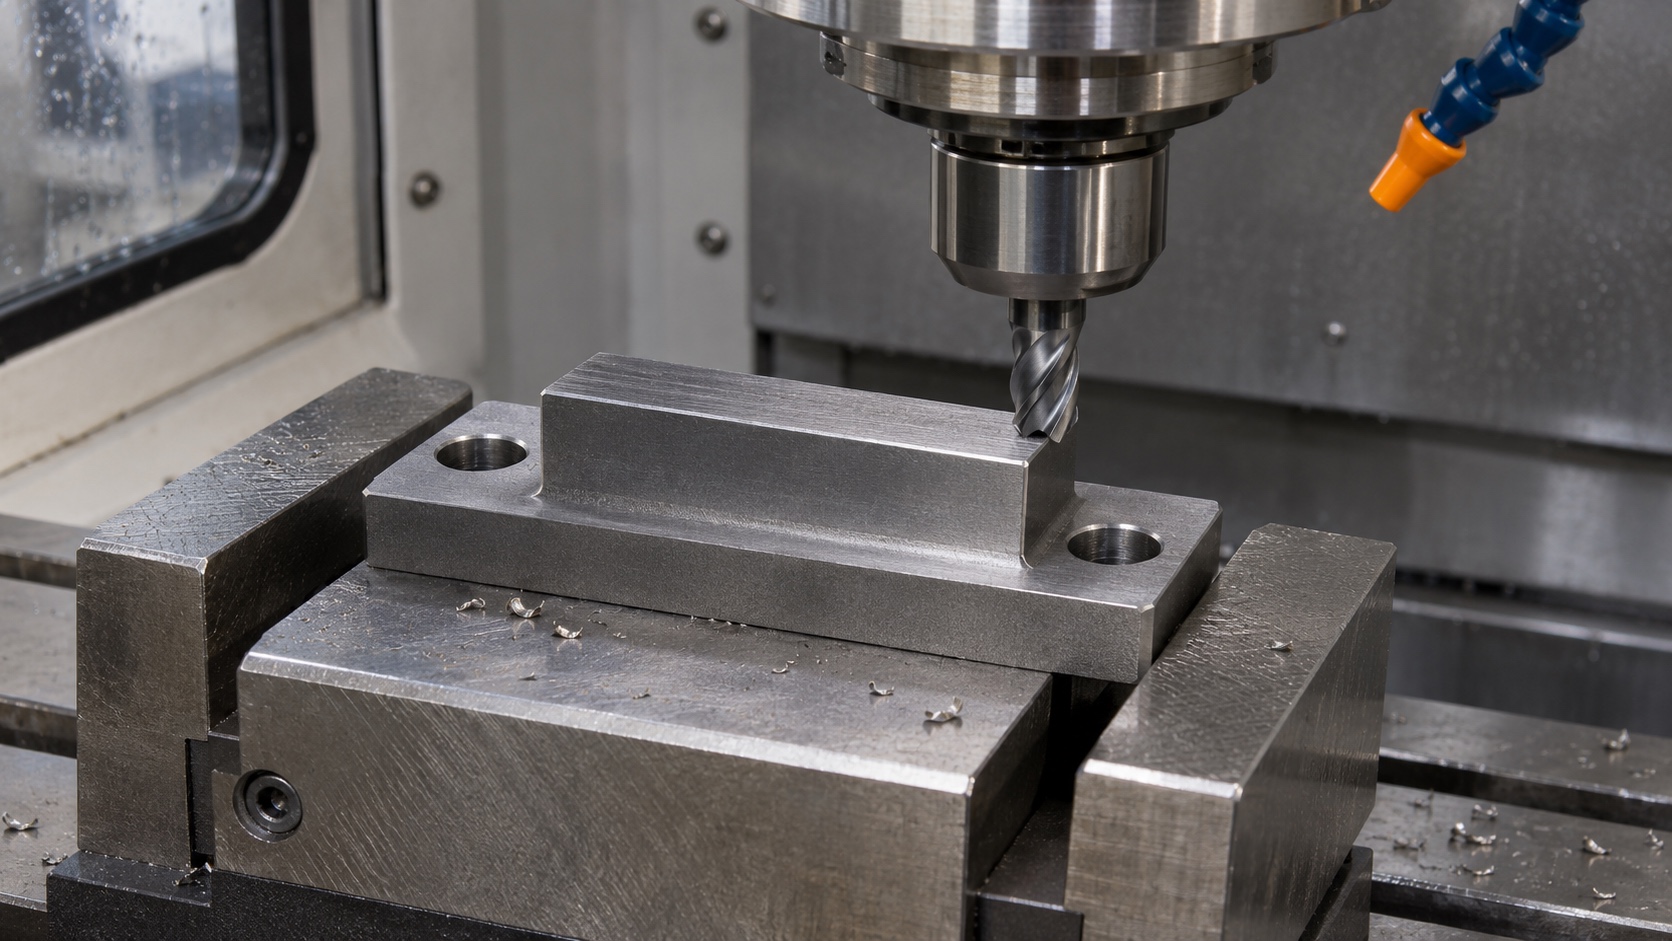
45钢定位键可按结构与尺寸要求评审铣削、磨削及是否热处理。若图纸要求处理,应先约定测量在处理之前还是之后,以及是否预留精加工余量。对配合侧面,可记录宽度和侧面相对底面的关系;对换型使用件,还要关注边缘碰伤、锈蚀和保护层残留。检查槽与键应采用相同的基准说明,避免一份报告量加工面、另一份以磨损面找正。
小批量验收可以先指定一套确认的工装和槽型版本,再约定装卸次数、测量方向、工装编号和允许的变化范围。测一只键与一个槽只能确认该组合;如要求多件互换,应把配套槽的波动和组合试装纳入方案。来图加(苏州)精密制造技术有限公司可在打样前结合图纸讨论加工和测量项目;实际工装承载、锁紧可靠性与设备安全仍由整机项目验证。
例如,同一把定位键在两个底座上试装,其中一个拆装后读数较稳定,另一个每次锁紧都向相同方向移动。先标记两套底座及配套槽的编号,再比较底面接触和推靠方向;若异常始终随某个槽出现,先检查槽侧和槽底,而不是把两把键同时改窄。反过来,如果异常随定位键移动,则回查键侧面、肩部圆角及安装孔干涉。完成原因确认后,把有效测点标回受控图纸,并用相同装配条件复验。报价前可把需求拆成三项:定位方向与配合槽图、材料及最终处理状态、批量互换验证条件。需要备用件时,应说明是按原图互换还是配对加工,并约定标识、包装及防锈要求。首件测量记录不要只保留一个结论,还应写清样件编号、测量基准和配套件版本,方便下一批复核。
提供定位键与配套槽图纸、热处理或表面要求、试装方式和订购数量,可先对齐基准,再确认样件和后续小批量交付。
相关零件:45钢压装工装换型定位键小批量加工。咨询电话:17706216422。
配图为生成的结构与工序示意,不代表实际工装或检验结果。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱