机器人手腕试验台换装传感器时,六颗螺栓都能穿过转接盘,并不说明传感器与台架轴线已经对正。紧固件、定位止口和贴合端面承担不同任务。如果只交付孔径与分度圆记录,装配偏差可能到试验阶段才显现。本文以6061-T6圆形转接盘为例,说明图纸、加工和复验应怎样衔接,不提供未经核实的载荷或转速承诺。
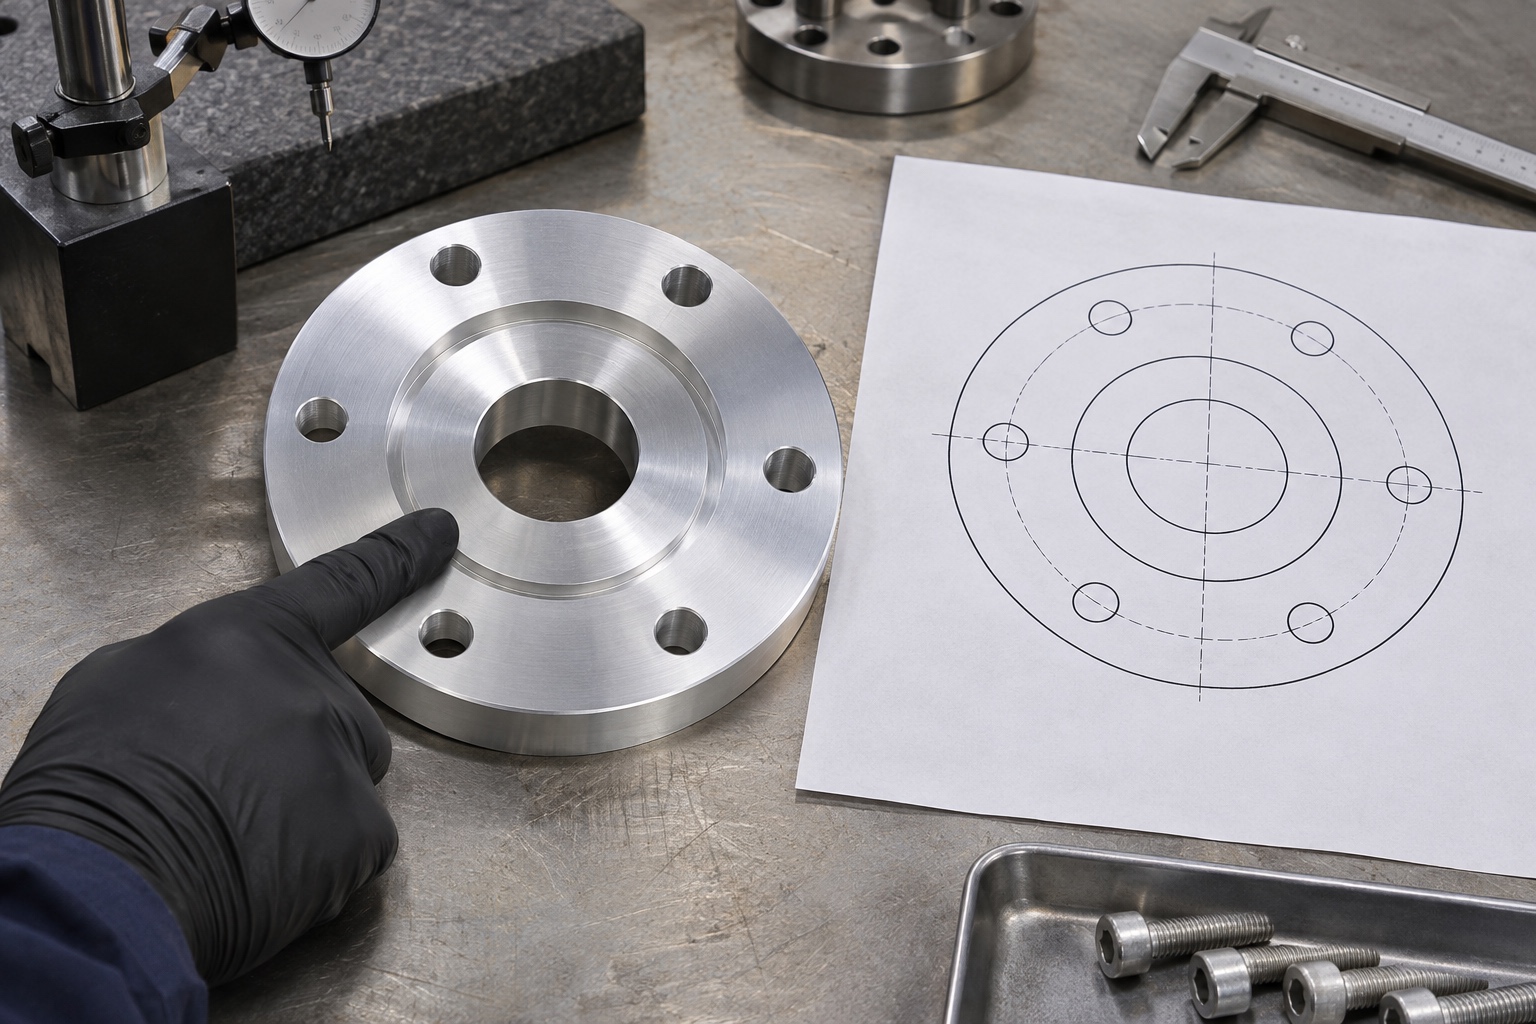
中心通孔可能只是让轴或工具通过;实际用于对中的特征可能是圆形止口或另一侧配合面。螺栓孔可为紧固提供通过间隙,不能用能插入螺栓来证明止口位置。审图时可标出转接盘两端的配套件、定位方向和实际接触环面,核对止口深度、配合件圆角、螺钉有效长度及突出量。若两个接口都有限制,应先在装配图上明确哪一侧建立基准。
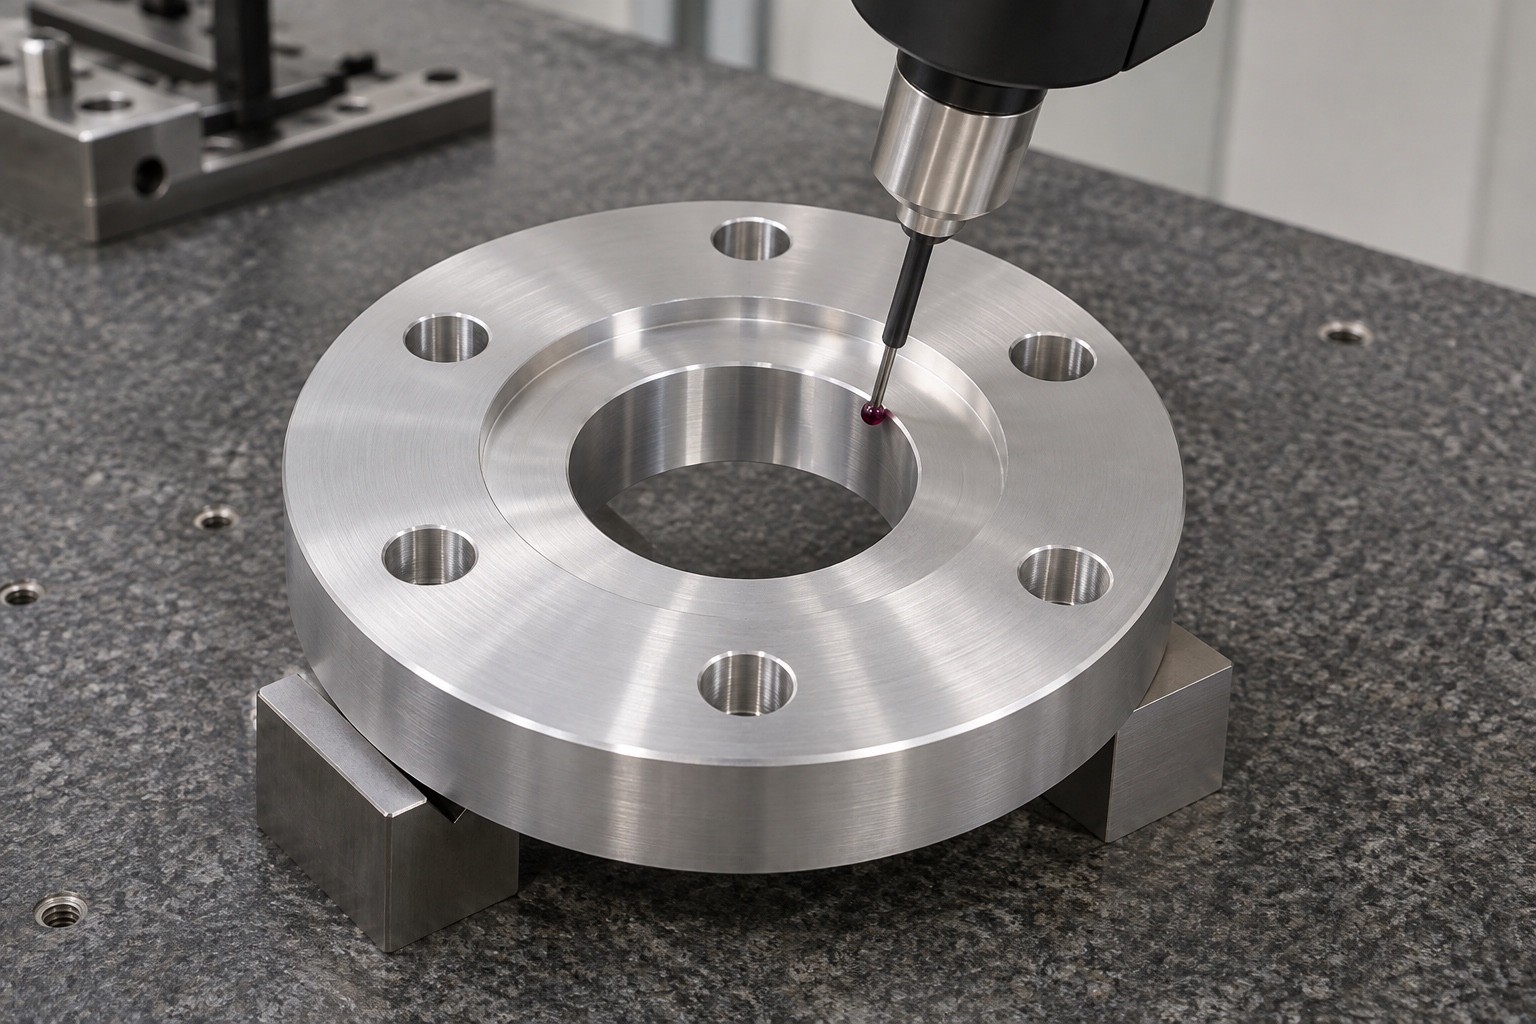
止口直径合格,只说明该尺寸满足图纸,不能证明其轴线与对侧功能特征的关系。端面也应按图纸区分平面度与相对基准轴线的端面跳动,不能在随机支承状态下把一个测点读数作为跳动结果。检查前注明工装如何定位、测点位于哪个有效半径、如何避开孔口和倒角。如果双方使用不同找正方法,应先对齐记录方式再判断超差。
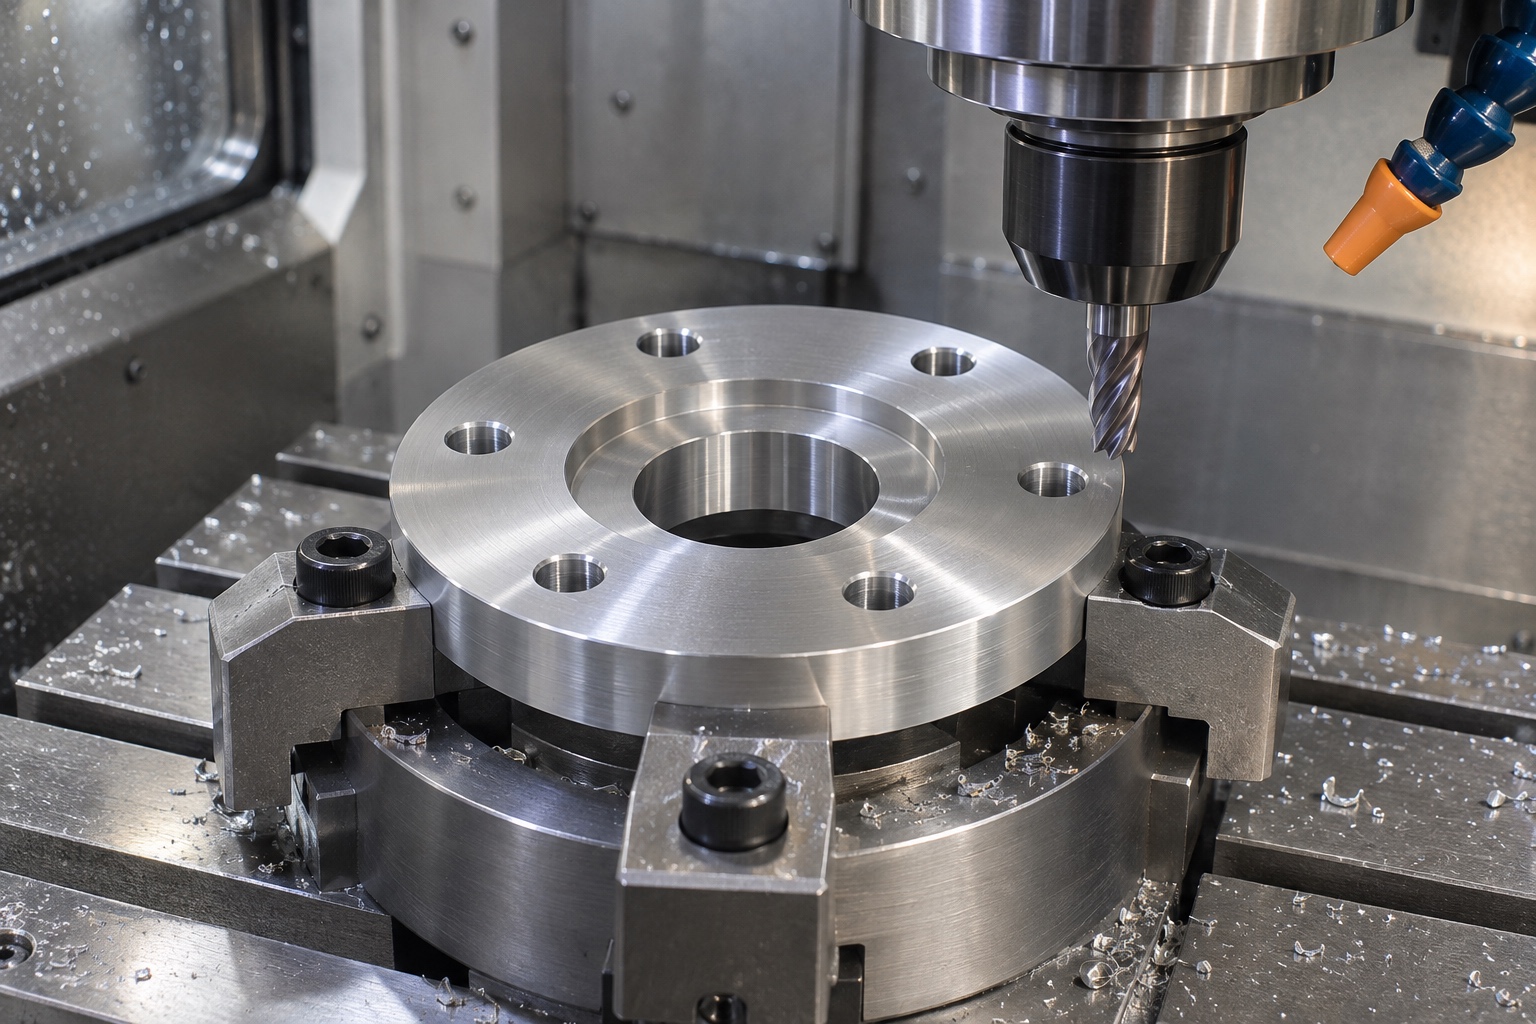
止口与主安装面能否同次加工取决于结构、刀具可达性和夹持方案。翻面加工时,评审怎样复用前序定位面以及如何避免夹紧引起变形;加工孔组时,也要说明分度基准如何与车削基准对应。去毛刺、清洁及表面处理后,检查接触环面有无局部凸点或处理痕迹。若处理改变尺寸,应以图纸明确的最终状态验收,不能用处理前记录代替。
HBM的安装资料提醒,轴系不对中可能引入额外载荷,实际限制随传感器型号与安装方案变化。单件检验通过后,设备方仍需按说明核对同轴条件、锁紧步骤和测试方案。若锁紧前后读数变化,先记录安装顺序、接触痕迹及配套件版本,再判断是端面贴合还是台架接口造成。不要通过随意调零、加力锁紧或改变传感器配置掩盖机械问题。
例如更换一件转接盘后出现变化,可以在规定的停机条件下保持传感器、紧固件和台架接口不变,对比原件与新件;若异常跟随工件,则回查止口和端面,若仍在同一安装侧出现,则同步复核台架配套件。交付时可将材料和尺寸报告、装配基准记录以及设备试验记录分开。来图加(苏州)精密制造技术有限公司可结合配套图讨论样件加工和测量方法,批量互换仍需按确认方案验证。
建议在转接盘图纸上用装配剖面明确两个端面、配合止口和通孔,并注明尺寸检验是单件自由状态还是按专用检具定位。若客户提供配套件或检具,可在试制前约定交接范围、保管方式及能否用于装配比较。对于需要反复更换的接口,样件检验合格后还应说明不同批次是否要求直接互换,以及配套件由谁确认。首件评审中,把必须复验的孔面关系、边缘和最终表面状态列为明确项目,可以减少双方对同一个孔究竟用于定位还是紧固的理解偏差。
询价可同时提交两侧接口图、受控版本、材料、处理状态及检验项目,并说明设计方确认的工况与配合要求。
相关零件:6061-T6机器人手腕试验台扭矩传感器转接盘加工。咨询电话:17706216422。
资料参考:HBM扭矩传感器联轴器及安装件指南。
配图为生成的结构与工序示意,不代表实际检验数据。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱