伺服阀套是液压与自动化控制组件中的精密配合件。内孔为阀芯提供导向,多组径向孔负责介质通道,外圆台阶和端面承担定位与密封。17-4PH不锈钢能够满足部分高强度和耐腐蚀设计需求,但阀套加工并不是普通车削件的放大版。深孔形位、交叉孔毛刺和热处理变形必须在同一工艺链中控制。
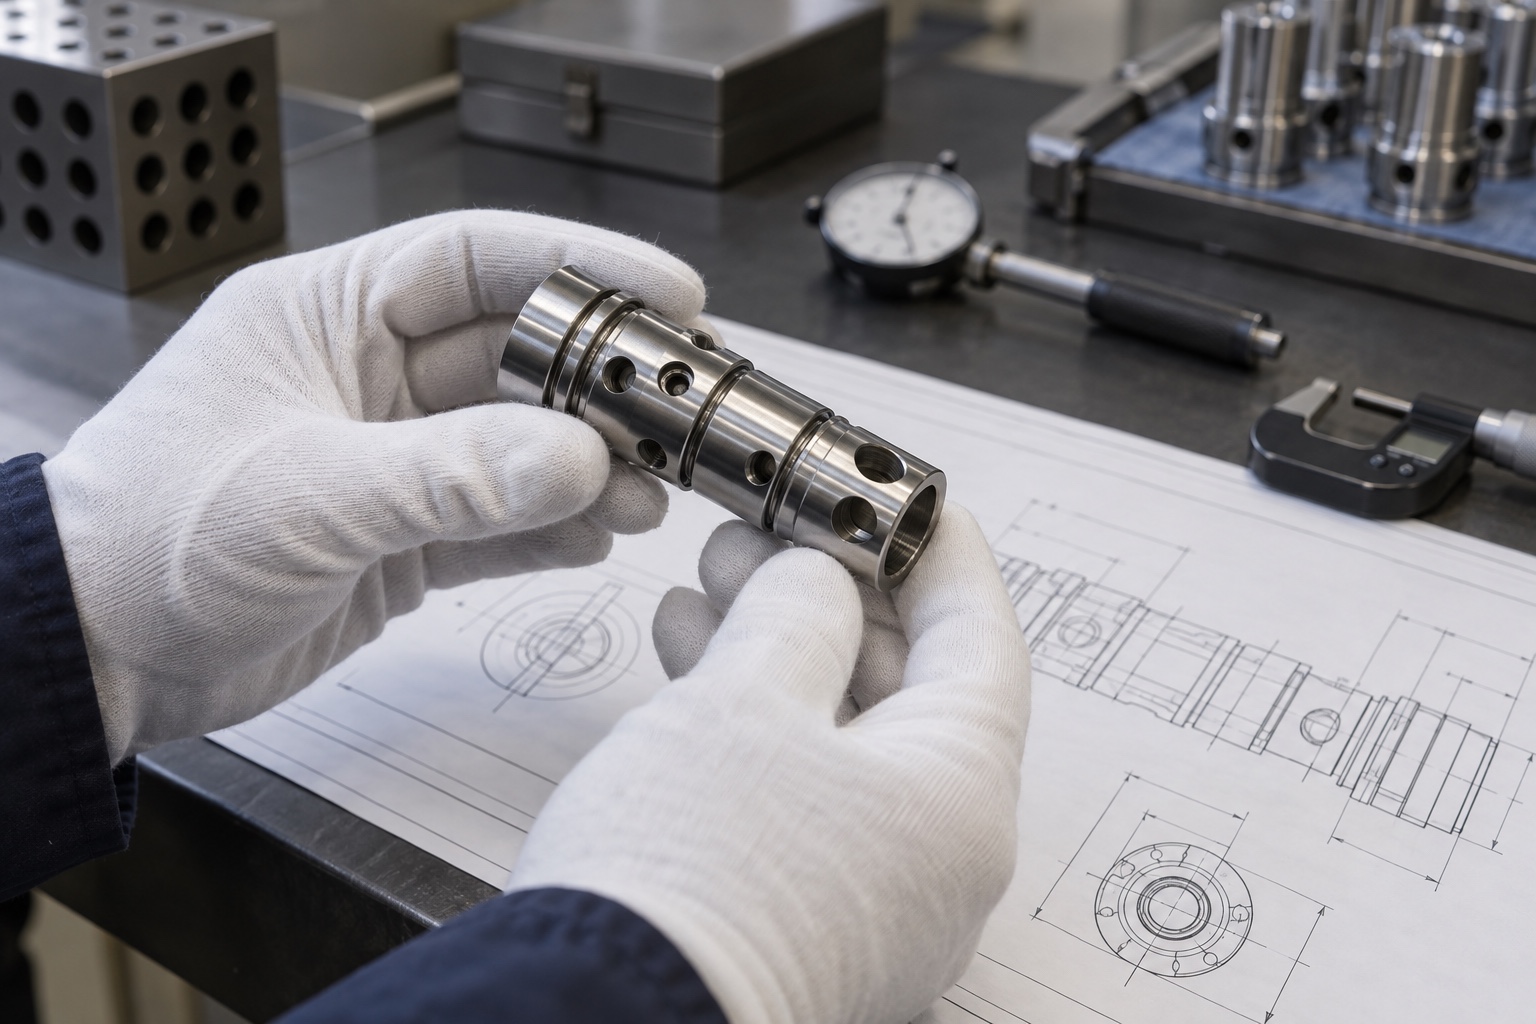
图纸评审应明确阀芯配合段、密封段、回油槽和径向孔组的位置关系。内孔直径之外,还可能涉及圆度、圆柱度、直线度和粗糙度。外圆、端面与内孔的同轴或垂直关系应围绕组件装配分配,而不是把所有尺寸都从毛坯端面连续累积。
阀芯与阀套之间的实际间隙由系统性能决定,加工方不能仅凭经验自行收紧或放宽。客户若采用分组选配,应提供分组区间和标识规则;若要求互换装配,则需在批量前确认测量设备、温度条件和一致的判定方法。
17-4PH可通过不同热处理状态获得相应性能,但热处理可能改变内孔和外圆形位。如果在处理前一次完成所有精度,最终尺寸可能偏离目标。常见思路是先进行粗加工并保留余量,完成规定的热处理后,再安排内孔与关键外圆精加工。具体顺序和余量应根据图纸、材料状态和首件数据确定。
材料硬度变化也会影响刀具磨损和孔口质量。批量中应记录刀具寿命与尺寸趋势,不能只依赖最后一件抽检。细长阀套在夹紧时容易产生局部变形,因此卡盘或夹具压力、支撑位置和松夹后的复测同样重要。
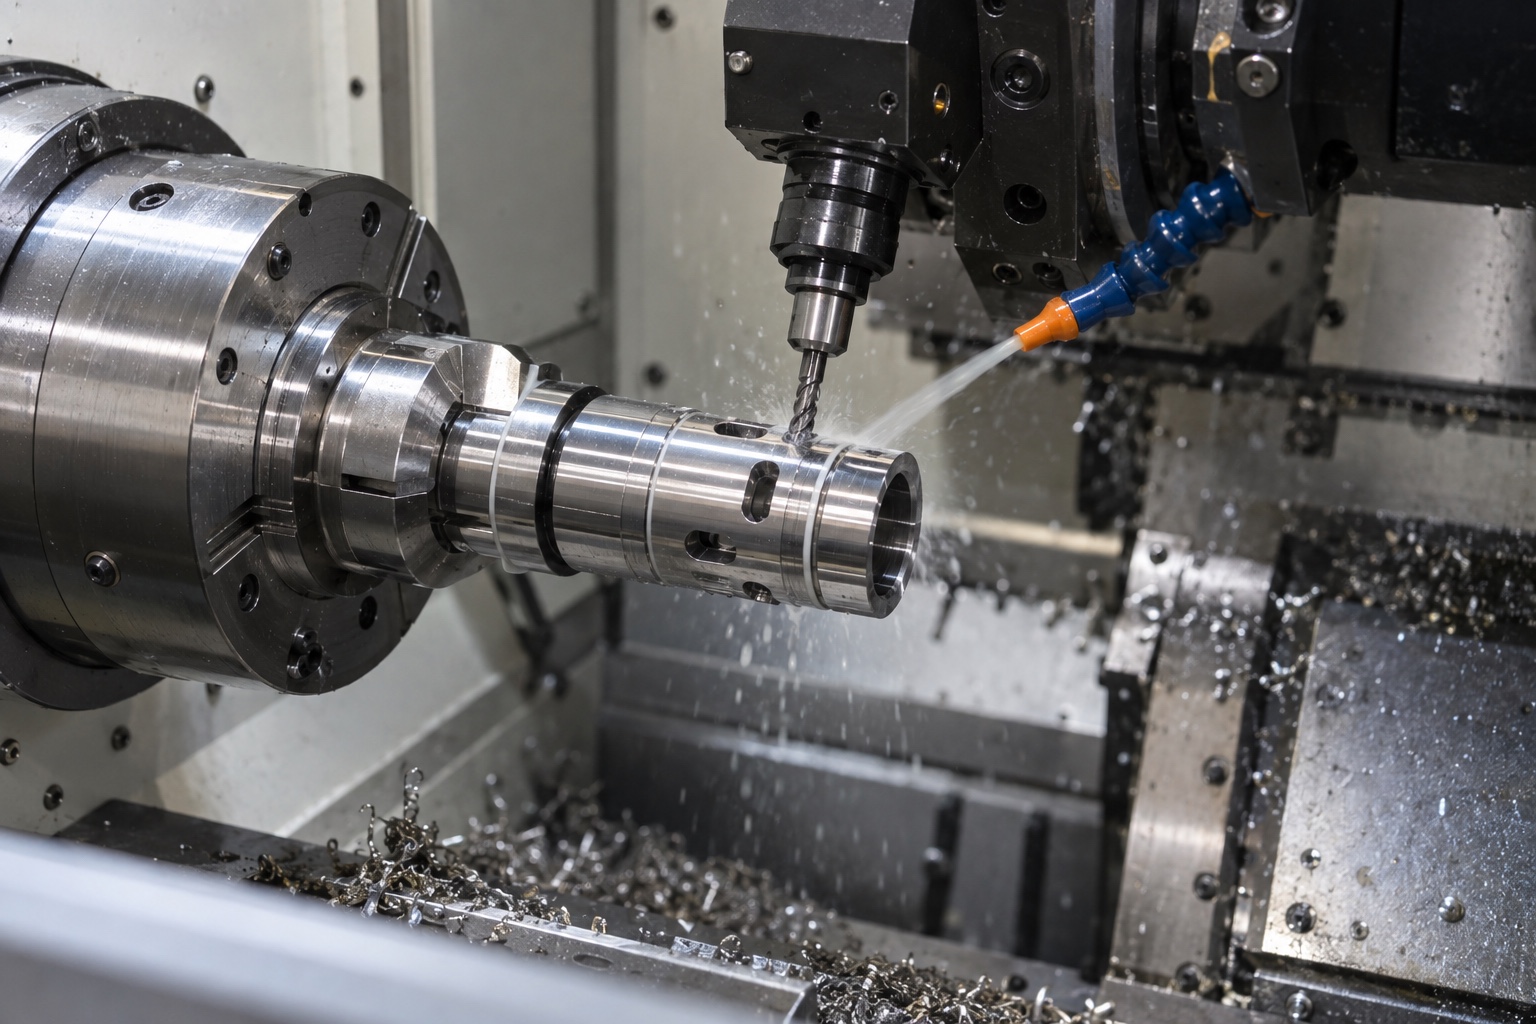
内孔加工需要同时控制尺寸、形状和表面。镗削、铰削、磨削或珩磨等方法各有适用范围,不能仅依据一个粗糙度数值选择。工艺应考虑孔的长径比、中间台阶、退刀空间和热处理状态,并通过首件确认加工后的圆柱度与表面纹理。
测量细长内孔时,单点内径值无法说明整段孔形。可在不同深度和方向取值,结合气动量仪、圆度仪或其他适合设备评价。测量环境温度和清洁状态也会影响微小间隙判断,油膜、切屑或手温都可能让结果波动。
径向计量孔钻穿内孔时,出口毛刺会留在肉眼不易观察的位置。毛刺若脱落可能污染液压系统,若向内翻卷则可能划伤阀芯。加工时可优化钻削方向、刀具状态和支撑方式,完成后使用适合的专用工具去毛刺,并通过内窥、放大成像或清洁度检查验证。
去毛刺不能把孔口随意磨成大倒角,因为孔口几何可能影响流量特性。图纸应明确允许的边缘状态,必要时提供放大示意或样件标准。清洗后还要确认交叉孔、环槽和盲区没有残留磨料及金属碎屑。
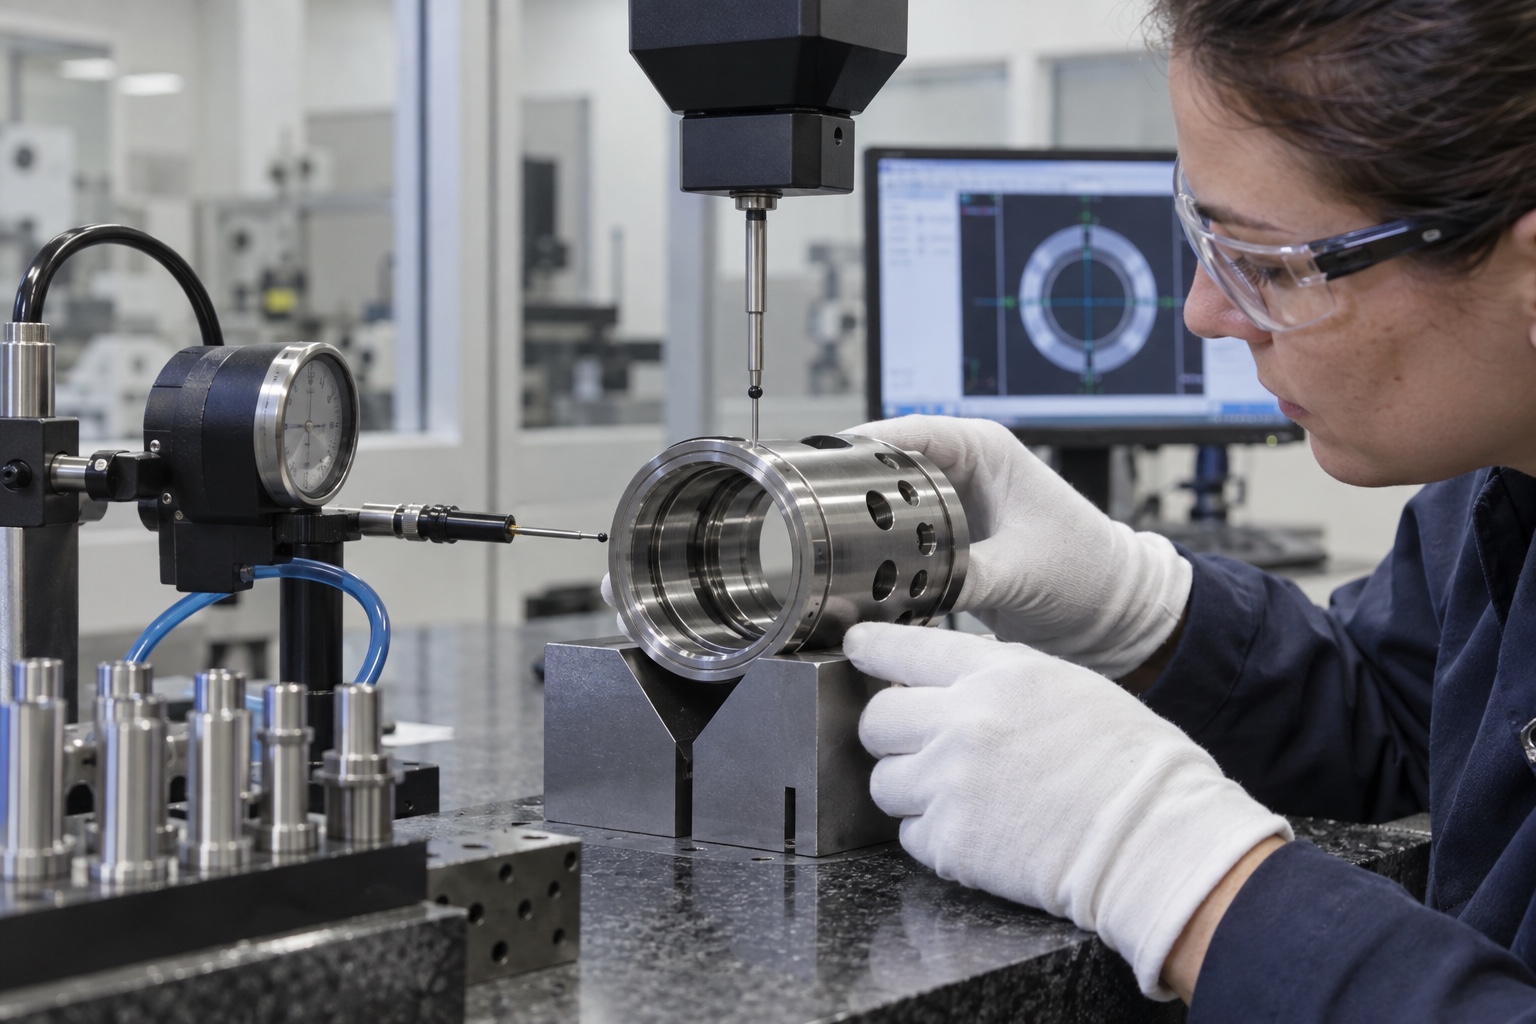
三坐标可复核外圆、端面和孔组位置,内径及形位需要适合深孔的专用量仪,表面粗糙度也应在可达位置按规定方法测量。报告应注明零件的热处理状态、温度、测量截面和基准。只给一个孔径平均值,无法完整反映阀套的实际配合质量。
询价时应提供2D图纸、3D模型、17-4PH材料状态、热处理规范、阀芯配合要求、数量和清洁等级。首件完成尺寸和外观检查后,还需由组件方进行装配、压力、泄漏、动作与寿命验证。通过验证再固定工序和检测频率,才能把研发样件稳定转成小批量。
精密伺服阀套的加工重点,是让内孔形位、径向孔边缘、外圆基准与最终材料状态保持一致。将热处理、精加工、去毛刺和测量放在同一套可追溯流程中,才能减少卡滞、泄漏和批次波动风险。
17751118438
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱