SKD11成形镶块常用于精密冲压模具的局部成形、定位和易损区域。它通常包含阶梯型面、窄槽、定位销孔、安装孔和多个研磨基准,尺寸链与模架、冲头或其他镶块相互关联。加工难点并不只在材料硬度,而是如何跨越粗加工、热处理、磨削、慢走丝和装配研配多个阶段,仍保持基准统一与余量可控。
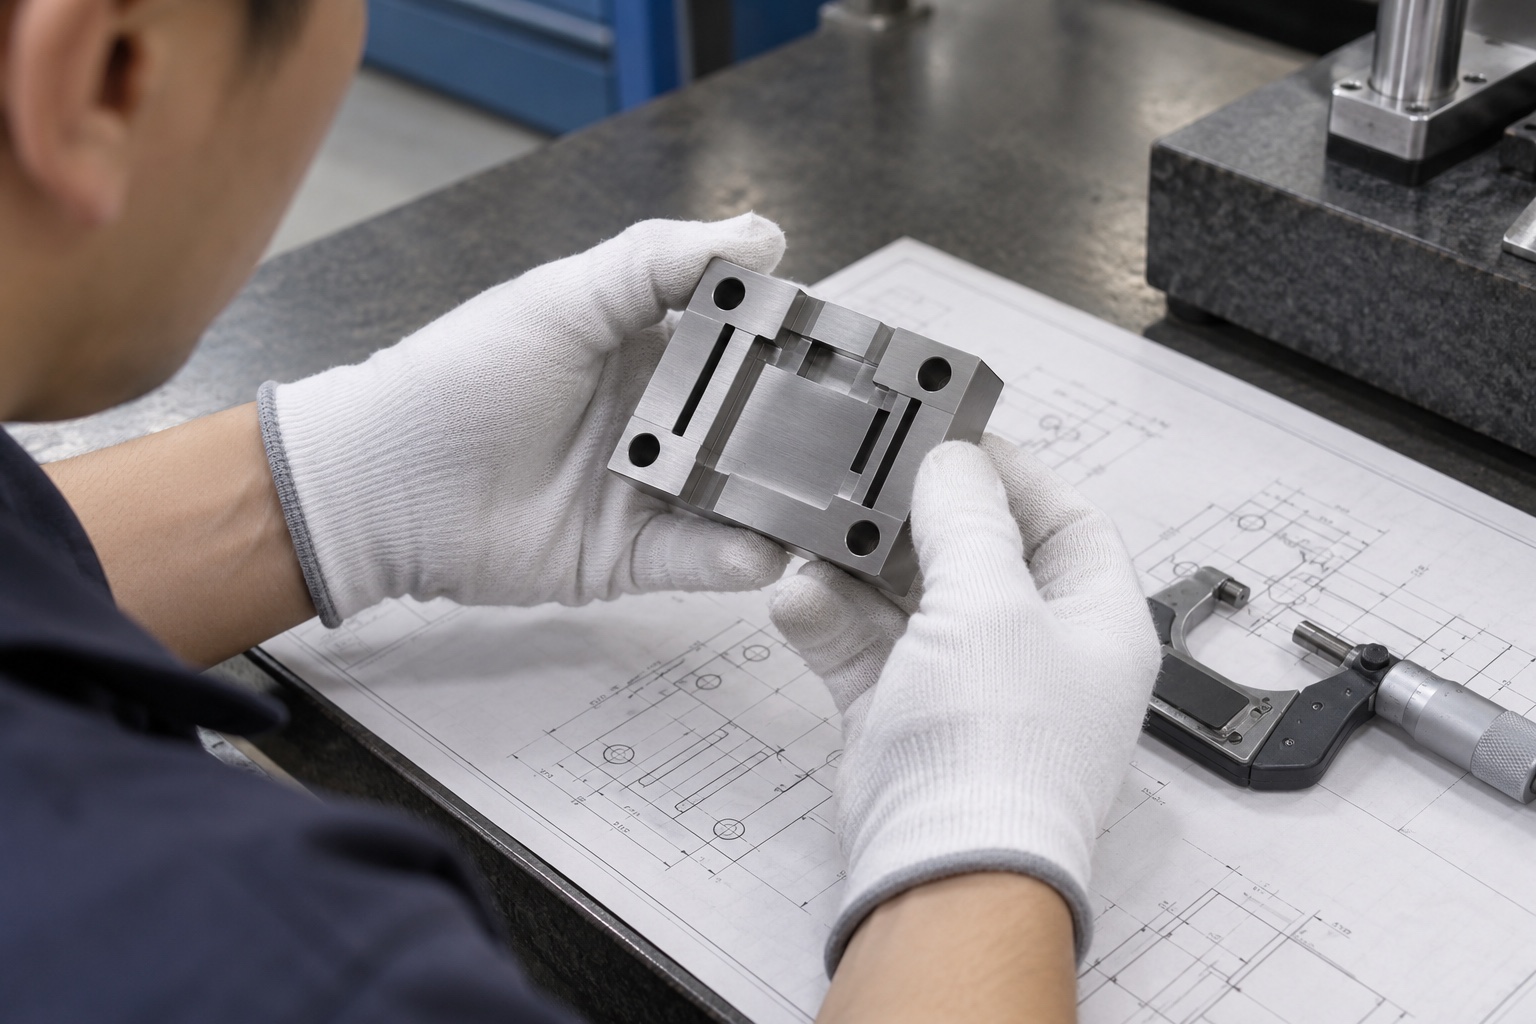
镶块上的型面、刃口、定位孔和底面通常是功能特性,侧面或工艺孔则可能用于装夹与找正。工艺规划要明确哪些尺寸在热处理前完成,哪些必须在硬化后精加工。若所有结构在软态一次做到最终尺寸,热处理后很难补偿变形;若余量过大,又会增加磨削和电加工时间。合理的做法是按不同表面加工方式分别预留余量,并建立贯穿各工序的基准。
SKD11毛坯内部应力与大比例去料可能引起翘曲。粗加工应尽量对称,深腔和阶梯区域分层去除,避免一侧集中切削。关键基准面保留均匀余量,粗加工后根据零件尺寸和精度要求安排去应力或稳定化处理,再复测平面状态。定位孔在热处理前可先加工预孔,最终孔径和位置留待硬化后完成。
硬度范围、真空热处理、回火次数和深冷要求应在项目开始时确认。热处理供应商需要了解零件薄厚差和关键变形方向,合理摆放与支撑。回厂后先检查硬度、外观和整体变形,再根据实测结果调整磨削与慢走丝余量。发现变形超出补偿范围时,应先评估矫正风险,不能直接以局部强磨削代替整体稳定。
热处理后通常先完成底面和相邻侧面的磨削,建立平面度与垂直度可靠的精基准,再以这些基准定位慢走丝或电火花工序。基准面若带有氧化层、碰伤或磨削烧伤,会把误差传递到槽宽和孔位。磨削应控制冷却、砂轮状态和单次进给,完成后检查平面、垂直和表面状态。
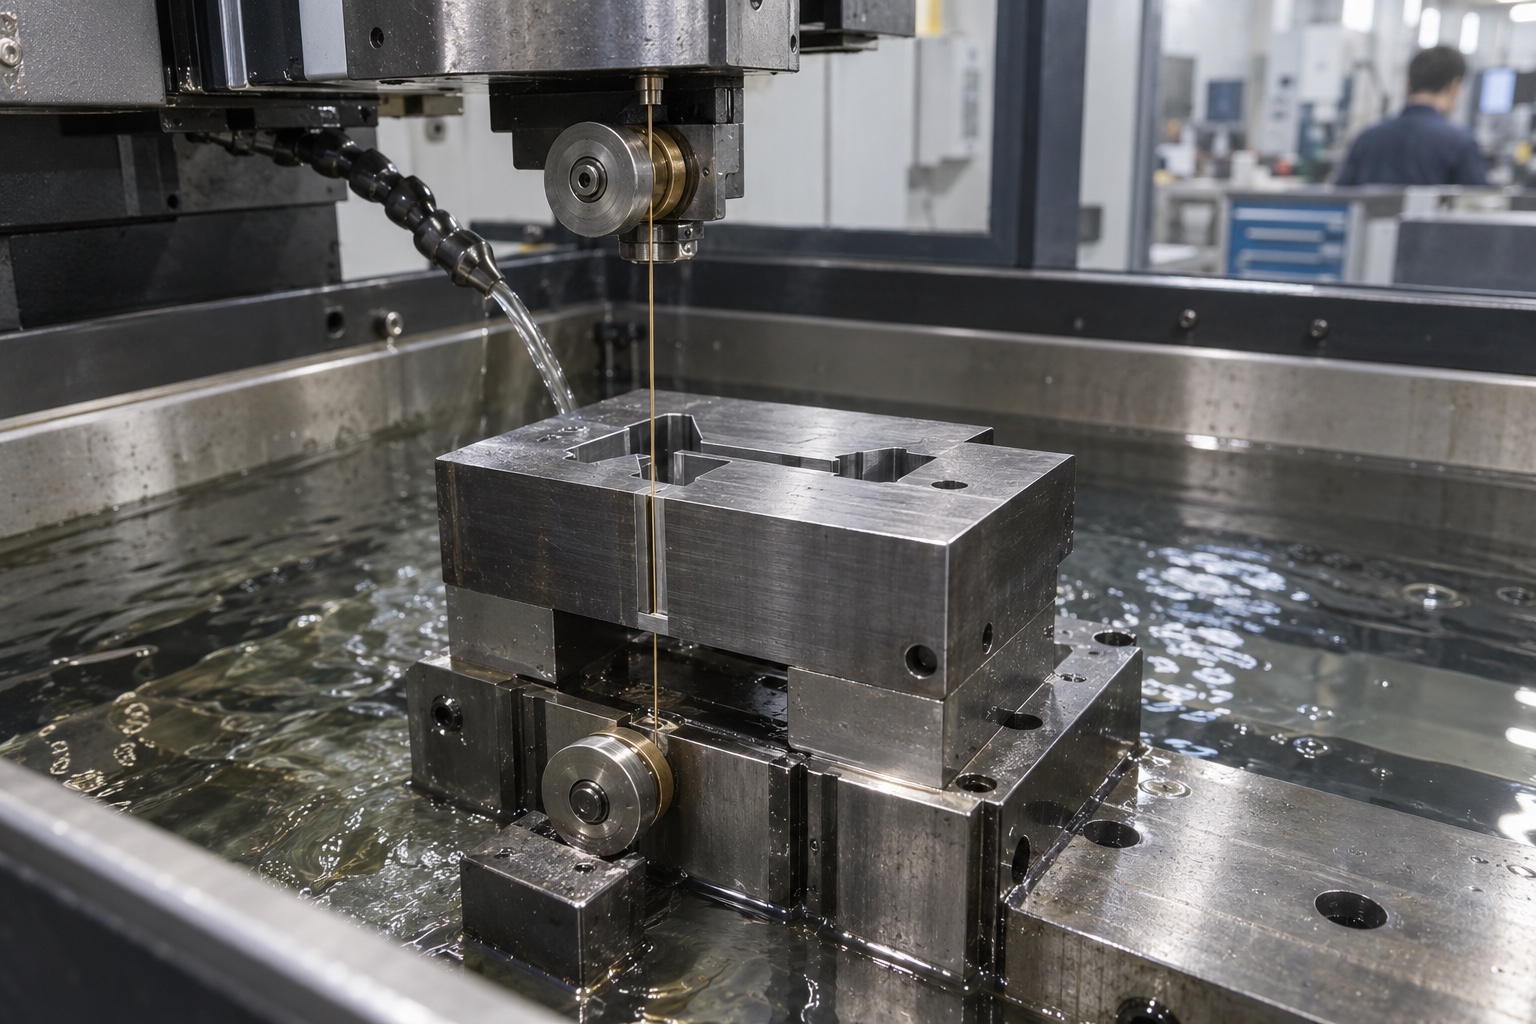
窄槽采用慢走丝时,要根据材料厚度、硬度和表面要求选择切割次数与补偿量。粗割负责去除主体材料,多次修割用于改善尺寸和表面。入口穿丝孔位置应避免破坏功能面,槽底或内角半径要与图纸一致。切割完成后需清洁工作液残留,并检查直线度、槽宽、平行度和拐角过切。
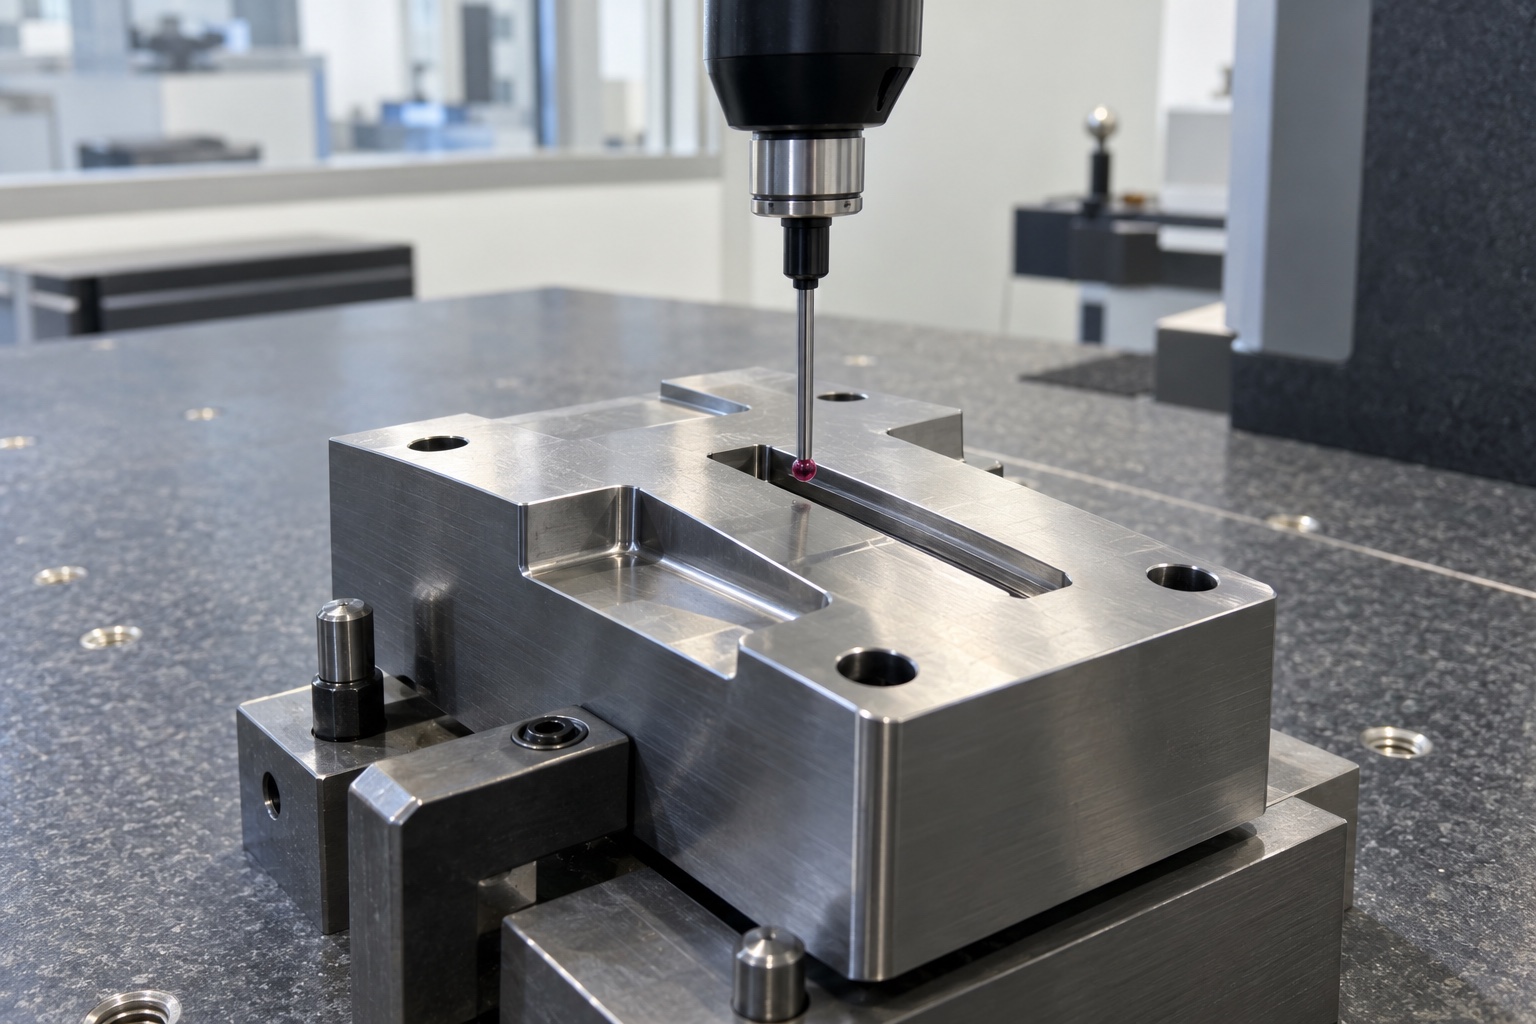
镶块检测不能只测外形长宽。应以底面、侧基准和定位孔建立坐标系,检查型面、槽口和安装孔的关系。三坐标适合验证孔位和轮廓,工具显微镜或影像仪可检查细小拐角,量块和塞规可用于快速确认配合。对需要研配的表面,应明确图纸尺寸、预留量和最终装配责任,避免加工方与装配方采用不同判定标准。
试模后的压痕、毛刺位置和材料流动情况也是重要反馈。若需要调整镶块,应以原有精基准重新定位,并记录每次修正量,避免多次局部手修造成型面失去可追溯性。对常用易损件,可在首件验证后建立备用件加工数据,缩短后续维护周期。
SKD11模具镶块的稳定交付依赖跨工序协同。提供材料与硬度、模具装配基准、关键型面、表面粗糙度和试模需求后,加工方才能合理安排粗加工、热处理、磨削与电加工路线,并为单件维修或小批量备件建立可重复的制造记录。
17751118438
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱