星敏感器或机载光学导航组件需要稳定的安装基准,同时又希望结构尽可能轻。7075铝合金减振安装座通常采用环形接口、薄壁筋板、深腔和多组安装耳构成一体化结构。此类零件材料去除率高,粗加工释放残余应力后,环形接口、端面和孔系都可能发生偏移。稳定加工的关键,是让应力逐步释放并始终保持可追溯的基准关系。
环形接口用于定位光学或姿态敏感组件,底部安装孔连接设备主体,二者之间的位置和角度关系比单个尺寸更重要。工艺评审应明确主定位圆、安装端面和方向基准,并将圆度、同轴度、端面跳动、孔位置度纳入同一测量坐标系。薄壁外形可作为减重轮廓,但不宜作为主要定位基准。
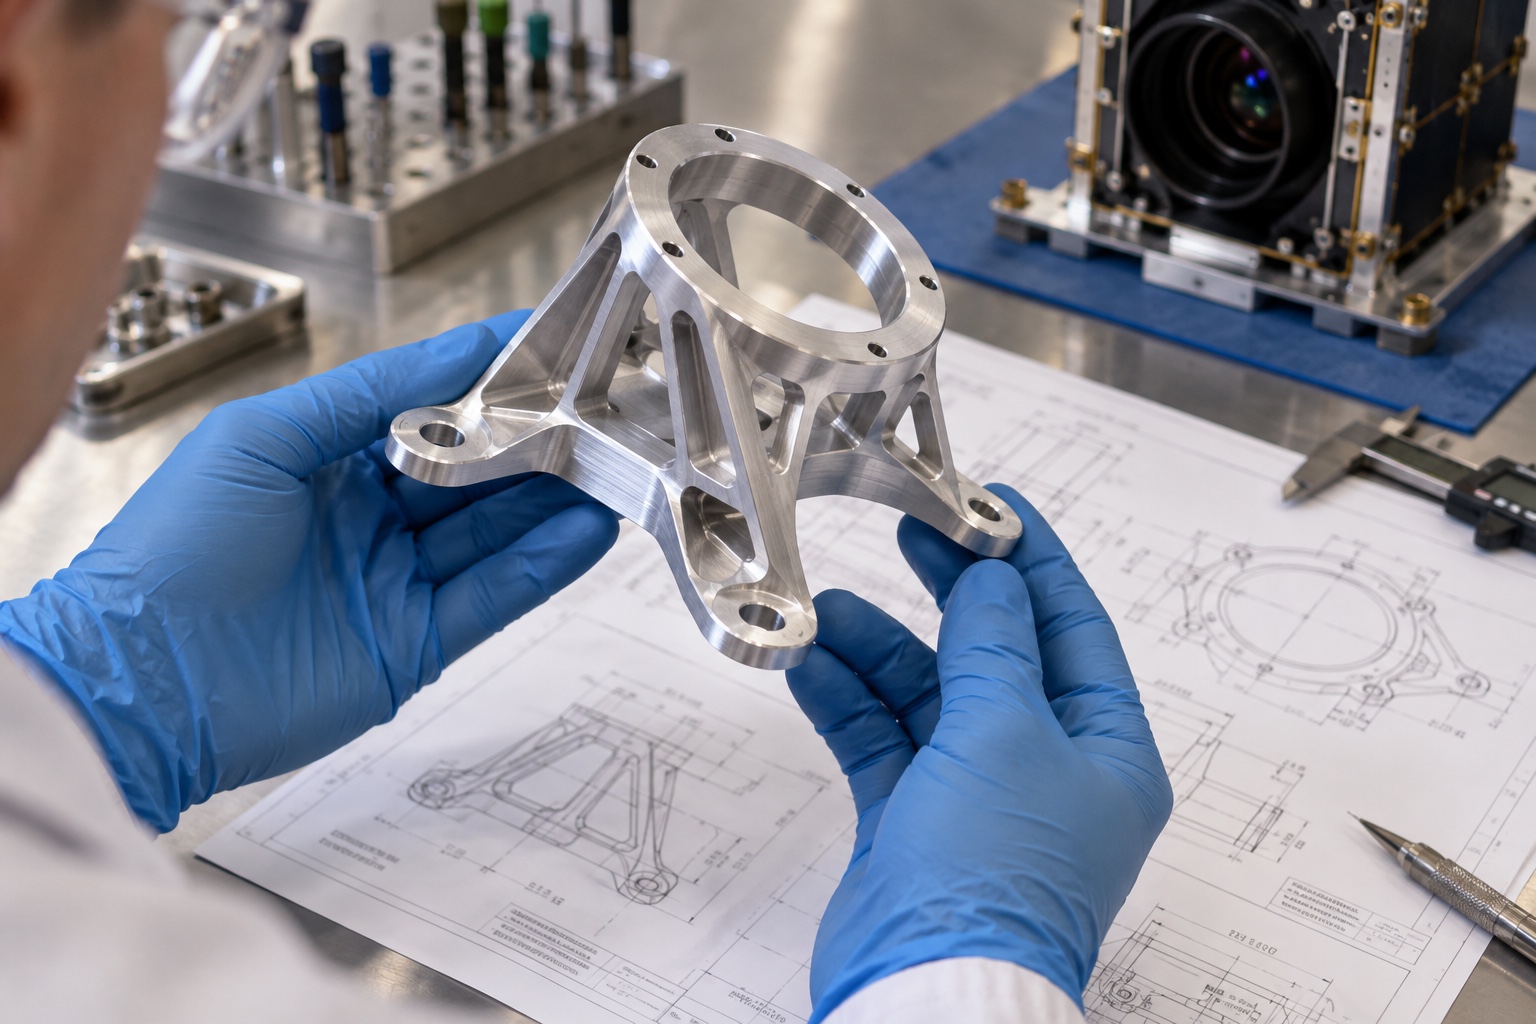
对于带减振器或柔性连接件的设计,还应确认安装座本体哪些区域允许弹性变形、哪些接口必须保持刚性。圆角、筋板厚度和刀具可达性会影响加工路线,研发阶段提前调整结构,往往比后续依靠多次修正更有效。
7075毛坯需确认材料状态、炉批和尺寸余量。粗加工应保持各侧余量尽量均匀,采用对称路径逐步挖除深腔,避免先把一侧完全加工到位。高去除率零件可在粗加工后安排自然时效或适当去应力,再重新建立基准进入半精加工。
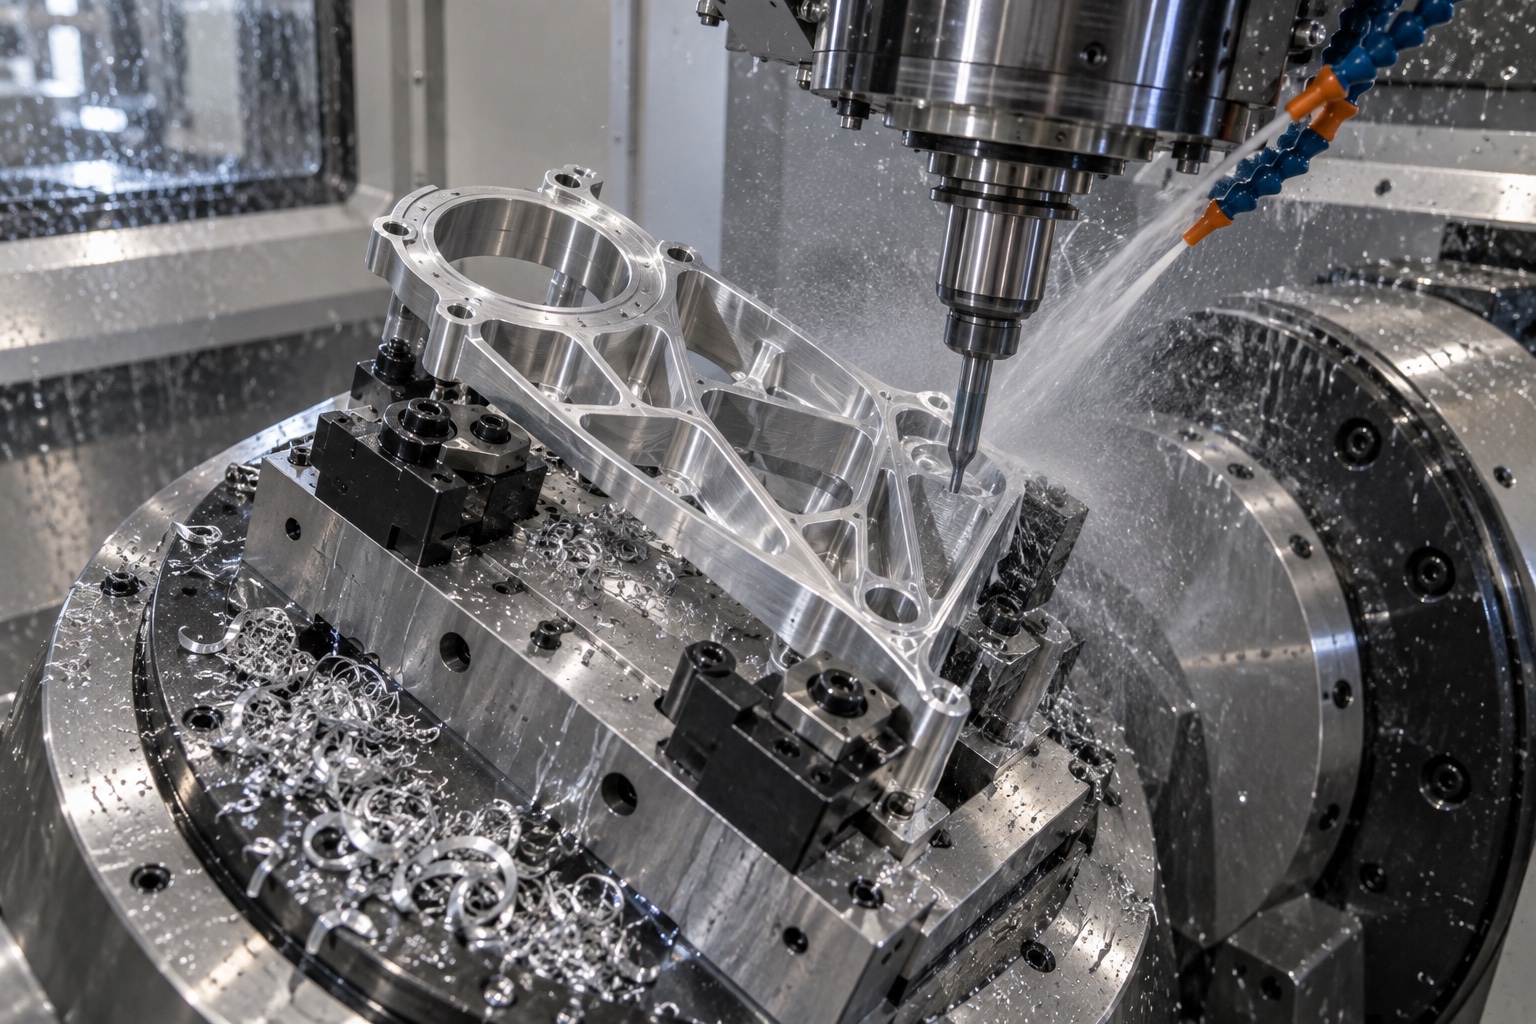
薄壁筋板容易在切削力和夹紧力作用下振动。刀具悬伸应尽量短,使用锋利刀具和稳定的高速小切深参数;深腔角部应关注排屑和刀具受力突变。五轴加工能够减少多次装夹,但仍需根据结构设计支承位置,使压紧力传递到厚实区域。加工环形接口前,应让周围腔体和筋板接近最终状态,避免后续大量去料再次改变圆度。
半精加工后可通过在机测头检查基准面和预加工孔,确认零件是否发生整体偏移。精加工通常先恢复主基准,再完成接口端面、定位圆和关键孔系。对于相对位置要求高的孔,尽量在同一装夹中钻、铰或镗削。安装耳较薄时,应设置局部支承并控制钻削出口毛刺。
阳极氧化会改变配合表面尺寸和表面状态。图纸应明确哪些区域遮蔽、哪些尺寸按处理前或处理后验收。加工时根据膜厚预留,并在表面处理后复检定位圆、螺纹、平面和装配孔,避免只凭处理前数据放行。
薄壁安装座在夹具上测量可能掩盖回弹,因此关键尺寸要在松夹、恒温后检测。三坐标可统一评价端面、圆孔和孔系位置;圆度较严时,可增加圆度仪或多截面扫描。壁厚和深腔区域可结合超声测厚、专用卡规或截面测点验证。
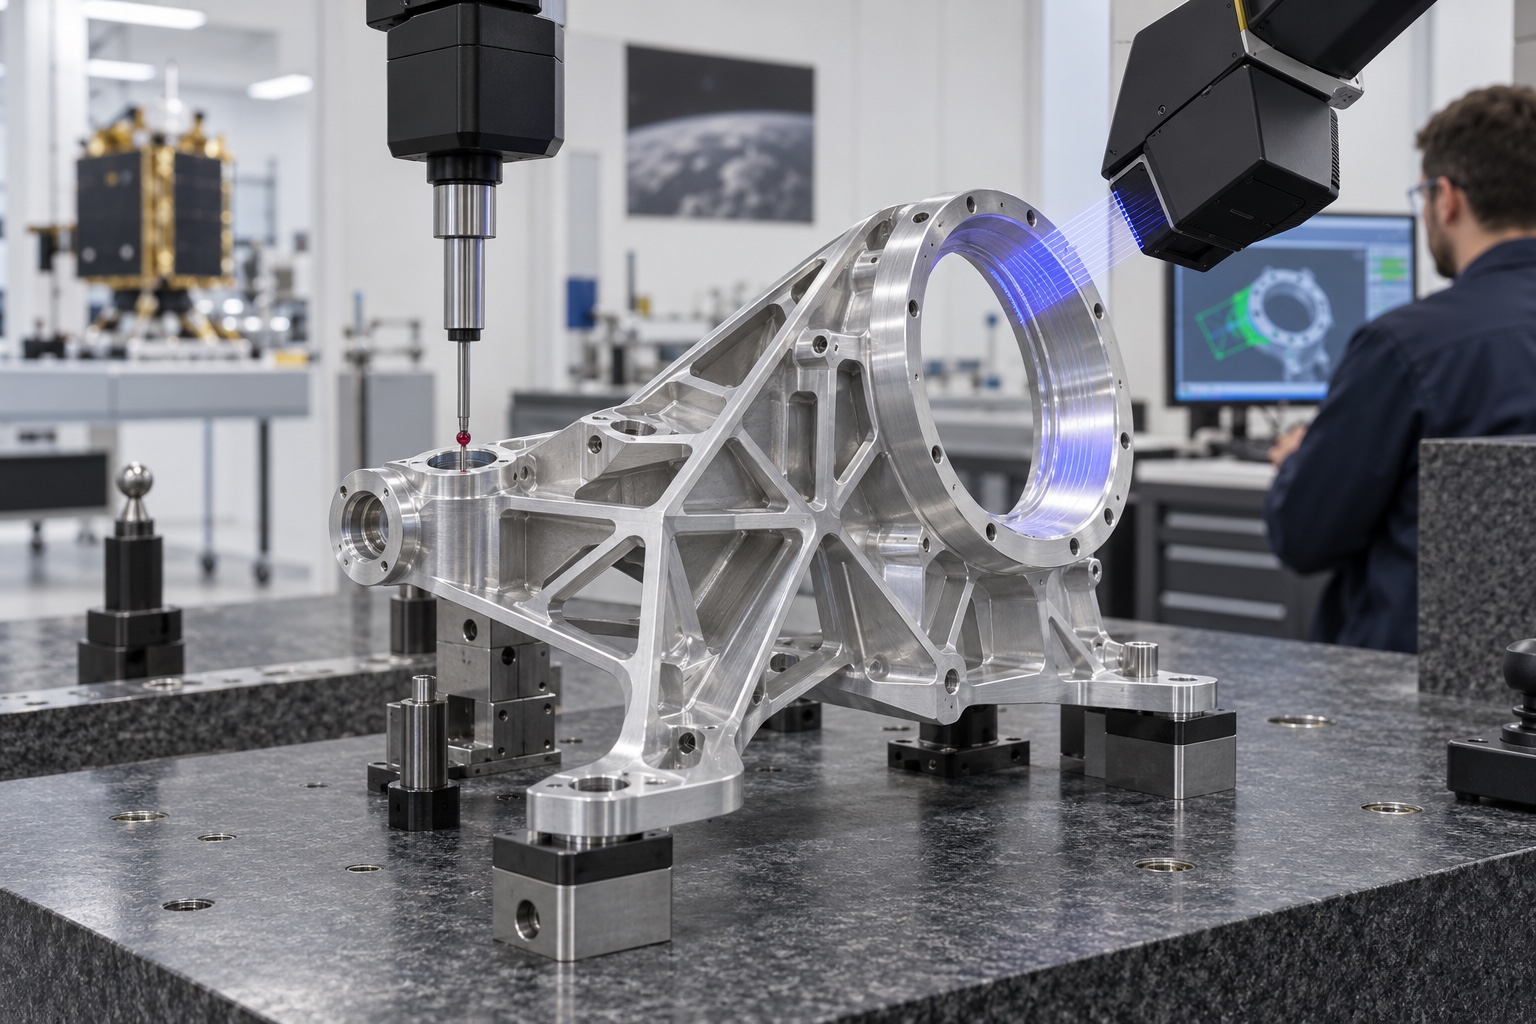
首件应形成完整尺寸报告,并记录装夹方式、环境温度和测量支承。小批量生产中需要跟踪刀具寿命、基准漂移和同批零件的趋势。若某一孔位持续向同一方向偏移,应先检查基准与应力释放,而不是简单修改程序坐标。
航空设备研发常伴随结构迭代。图纸版本、材料批次、程序、夹具和检测报告必须对应,旧版本余料和在制品也要清晰隔离。交付时可提供材料证明、首件报告、表面处理记录和关键尺寸数据。
7075星敏感器减振安装座的质量来自完整工艺链:均匀去余量释放应力,低变形装夹保持基准,合理精加工顺序锁定接口,再用自由状态检测验证结果。把这些步骤在首件阶段固化,才能在小批量复购中保持孔系和装配性能一致。
17751118438
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱