新能源汽车高压连接器屏蔽壳体同时承担机械防护、密封、接口定位和电磁屏蔽。为减轻重量,壳体常采用6061铝合金薄壁结构,并布置连续密封槽、线缆接口、安装耳和内部加强筋。零件去除率高,任何装夹应力或切削热都可能造成密封面翘曲,因此工艺要把薄壁稳定性、密封槽几何和导电表面作为一个整体控制。
密封槽的宽度、深度、底面粗糙度和转角半径共同影响密封圈压缩量。接口孔与密封面的相对位置决定连接器插合和受力。屏蔽性能则依赖壳体连续性、接地点和表面处理。图纸评审应确认密封区域、导电接触面、允许涂层区域以及最终测试状态。
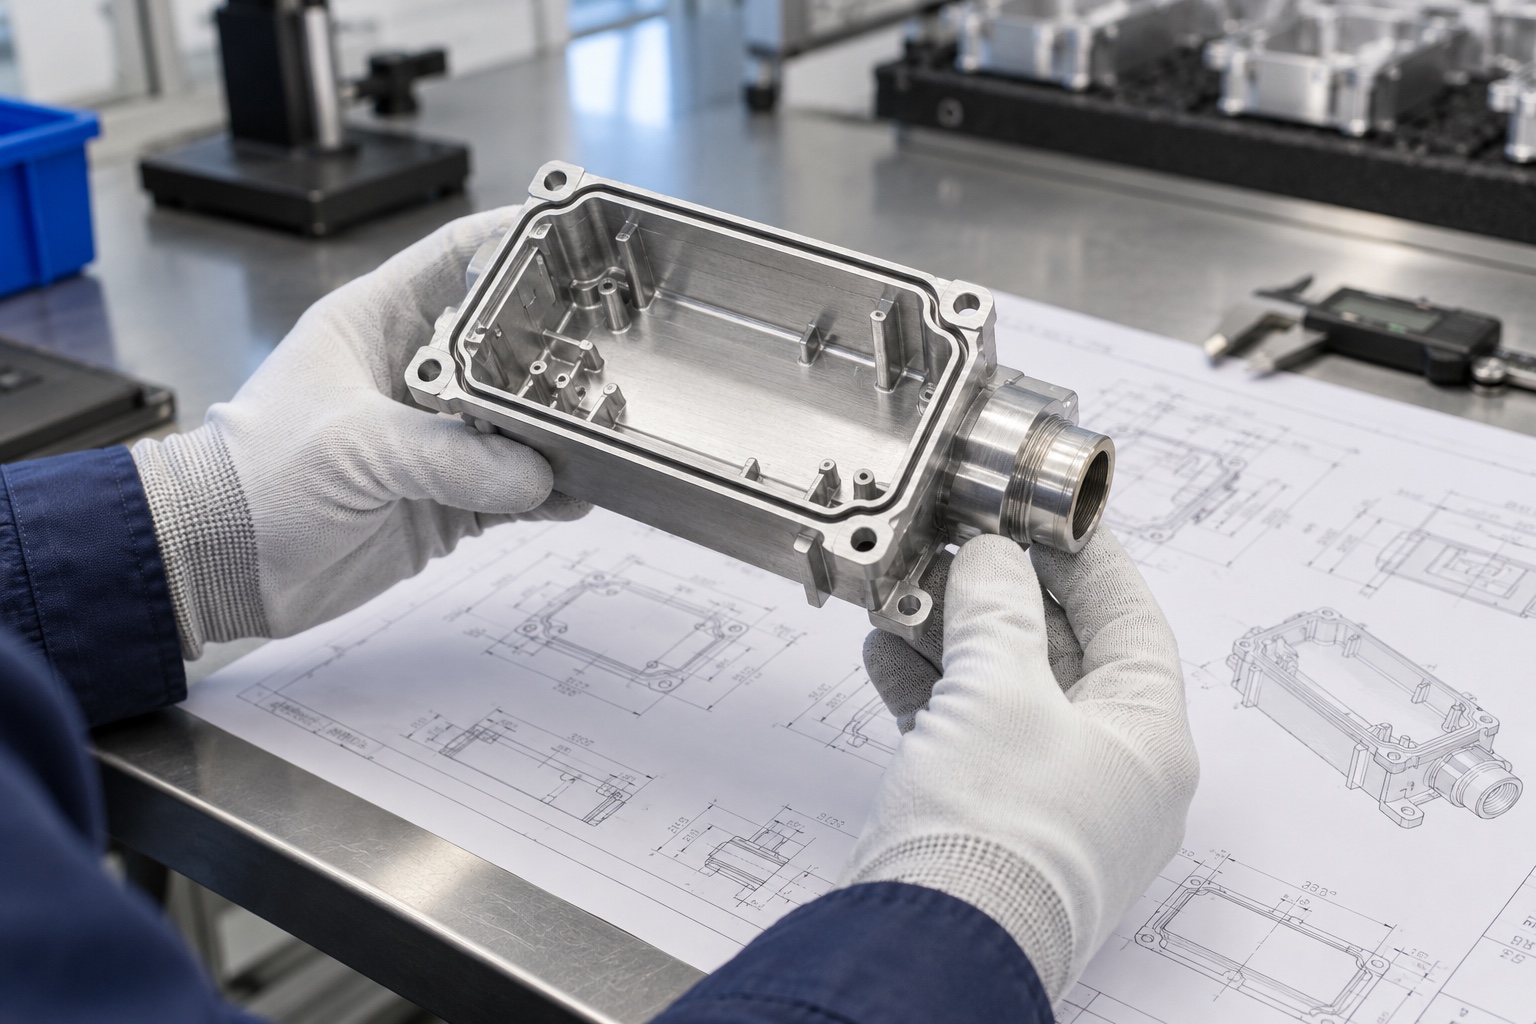
连续槽的公差不能只写单点尺寸,还应关注槽路径位置和密封面平面度。对于铸造毛坯或挤压毛坯,要评估壁厚余量和材料状态;对于整块材料加工的样件,则要合理分配去料顺序,避免一侧先完全释放应力。
粗加工阶段保留均匀壁厚和底面余量,先建立稳定基准,再对称挖除内腔。夹具应支承加强筋或厚实区域,并使用大面积软爪,避免压在薄壁中部。粗加工后松夹、冷却并重新找正,可提前释放大部分变形。
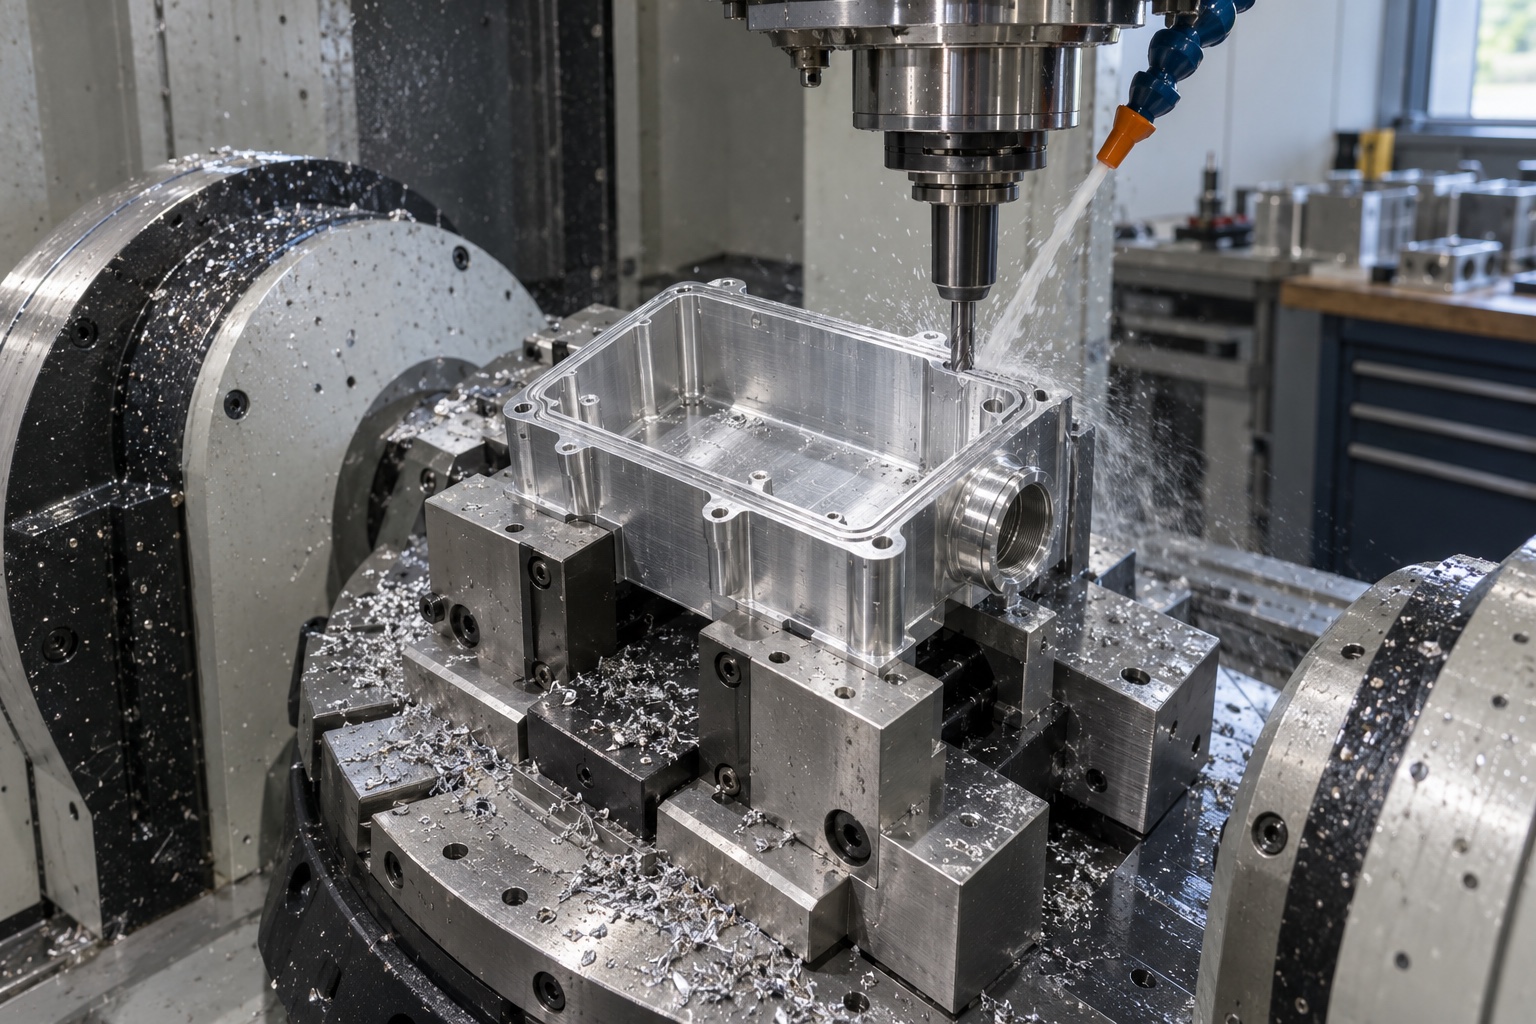
半精加工将密封面、槽和接口孔留出一致余量。精加工时先恢复底面与侧向基准,再完成接口孔和密封面,最后以小切深加工连续槽。转角处应避免刀具瞬间负载变化,刀具半径补偿与实际磨损要纳入过程控制。深腔排屑不良会造成二次划伤,也可能把切屑压入密封面。
高压连接器壳体常使用导电转化膜或其他防护处理。工艺文件要明确哪些面需要导电、哪些配合孔要遮蔽、哪些区域允许膜层覆盖。处理前去除油污和毛刺,处理后检查色泽、膜层边界和接触面,不应使用会破坏平面度的强力打磨来修复外观。
若密封面处理前后均需要控制,应在尺寸链中考虑膜层影响,并保留复检基准。螺纹孔和接地点要防止残液、堵塞或绝缘污染。所有清洗剂和防护材料需与客户的电气及环境规范相容。
三坐标可检测接口孔、安装孔和密封槽路径;轮廓仪或深度测量用于确认槽宽、槽深和底面。薄壁壳体必须在自由状态下复测平面度,同时按规定装夹状态检查装配面。壁厚可结合超声或专用量具验证,避免局部过薄。
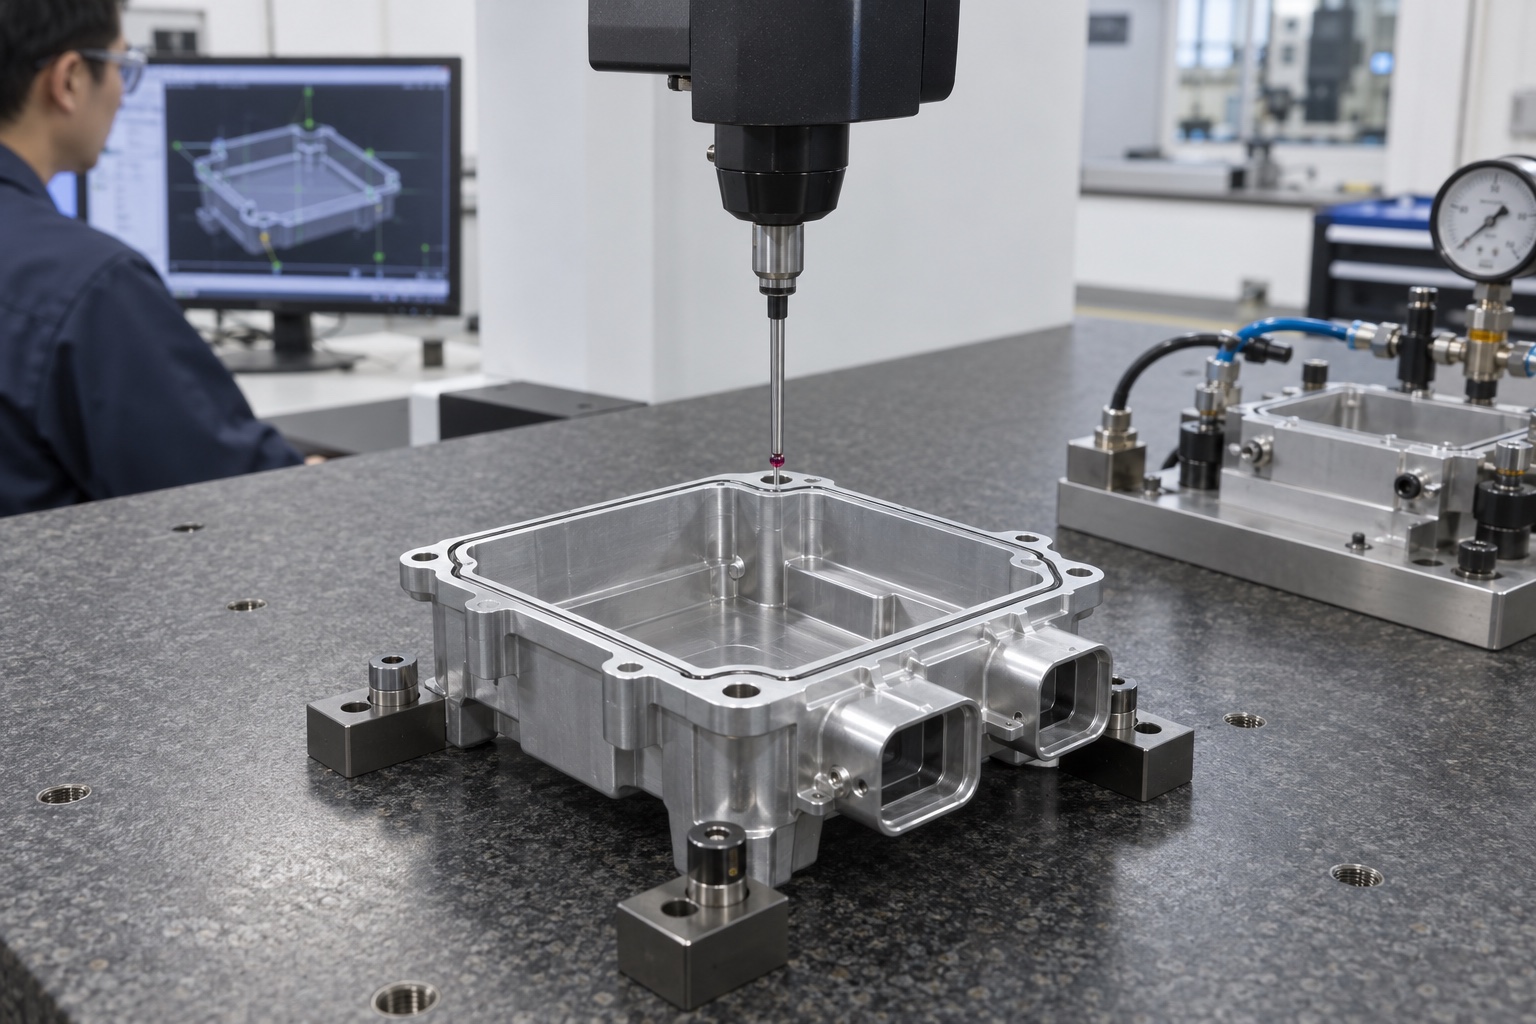
密封功能不能只靠尺寸报告判断。样件阶段宜使用真实密封圈和配套连接器进行试装,并依据要求实施气密或泄漏测试。屏蔽相关项目还需检查接地点接触和表面电阻。几何检测与功能测试的结果应绑定同一零件编号,便于追溯。
高压系统在开发阶段可能反复调整接口、线缆方向和密封结构。每次改版应更新图纸、程序、夹具和检验模板,旧版零件与新版本隔离。保留相同基准和测点,才能比较设计变化前后的平面度、槽深与气密表现。
高压连接器屏蔽壳体的稳定制造,依赖均匀去应力、低变形装夹、密封槽精加工、导电表面管理和功能验证。先在样件阶段建立尺寸与气密之间的对应关系,再固化到小批量流程,能够显著降低装车试验阶段的返工风险。
17751118438
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱