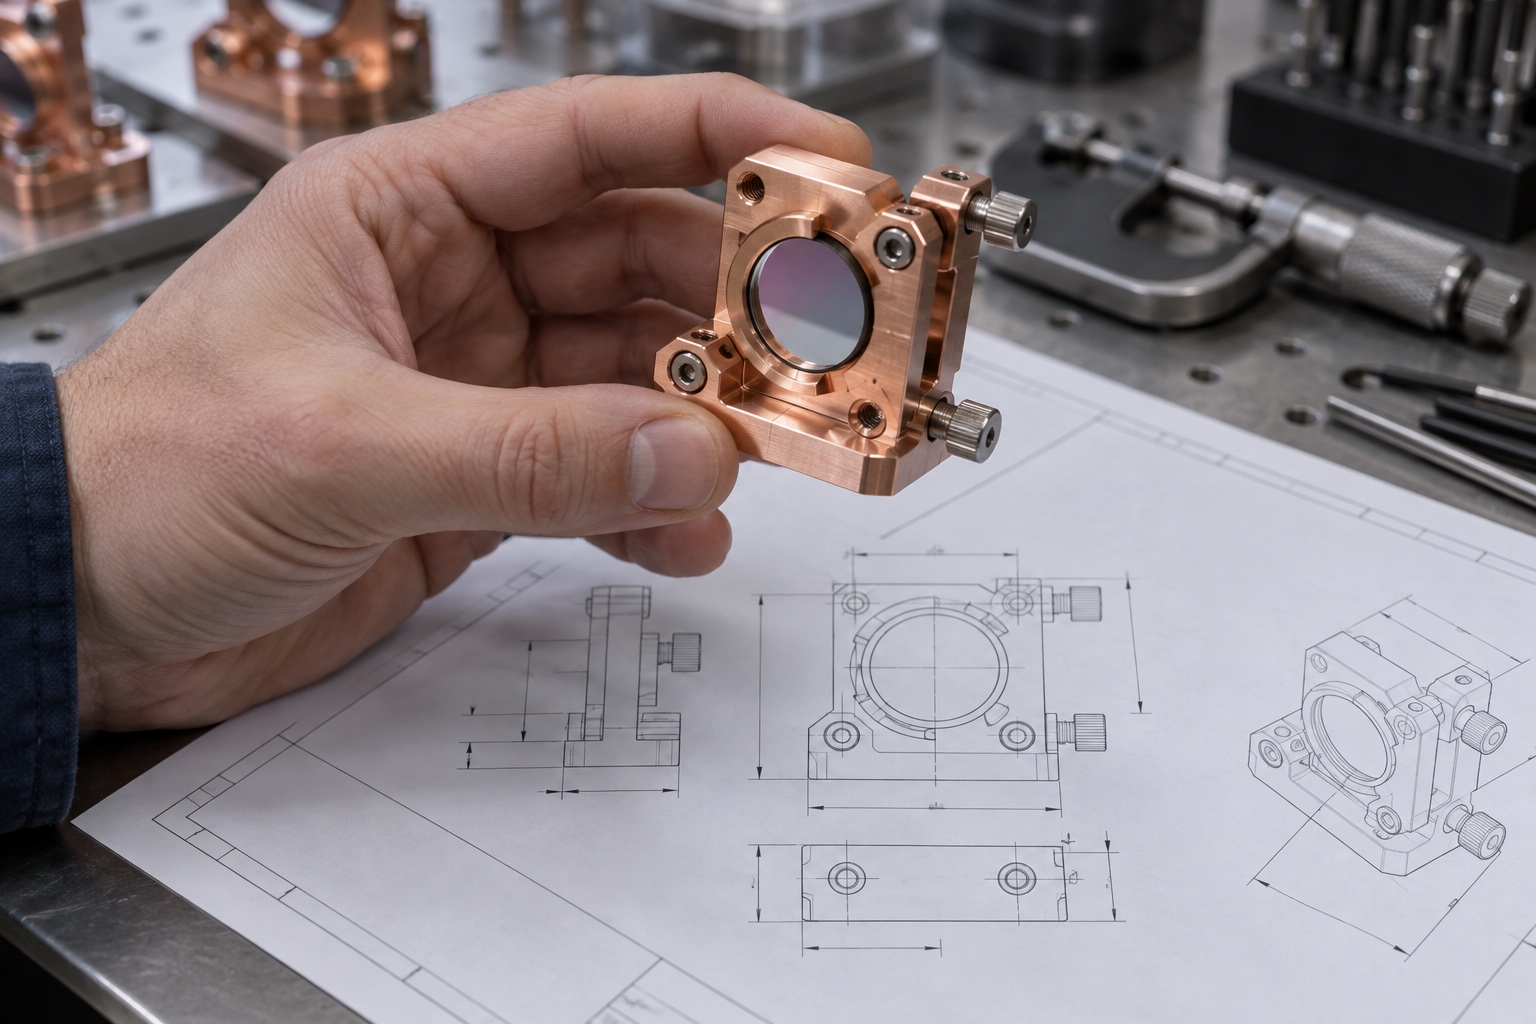
高功率激光与精密光学系统中的镜座不只是固定镜片的机械框架,还要把镜片附近热量快速传到冷却介质,并保持光轴、反射面和设备基准之间的位置关系。无氧铜导热性能好,适合制造集成水路的镜座,但材料延展性高、易粘刀,表面又容易划伤和氧化,加工时必须把镜孔精度、密封可靠性和内部洁净度放在同一工艺链考虑。
无氧铜牌号、硬度状态和毛坯制造方式会影响切削变形与表面质量。下料前核对材质证明、尺寸余量和表面缺陷,避免把氧化夹杂或磕伤带入关键区域。大面积去料会释放残余应力,复杂镜座宜采用粗精分离,粗加工后保留均匀余量并进行温度稳定;对密封面和薄壁水道附近区域还要评估加工顺序对局部刚性的影响。
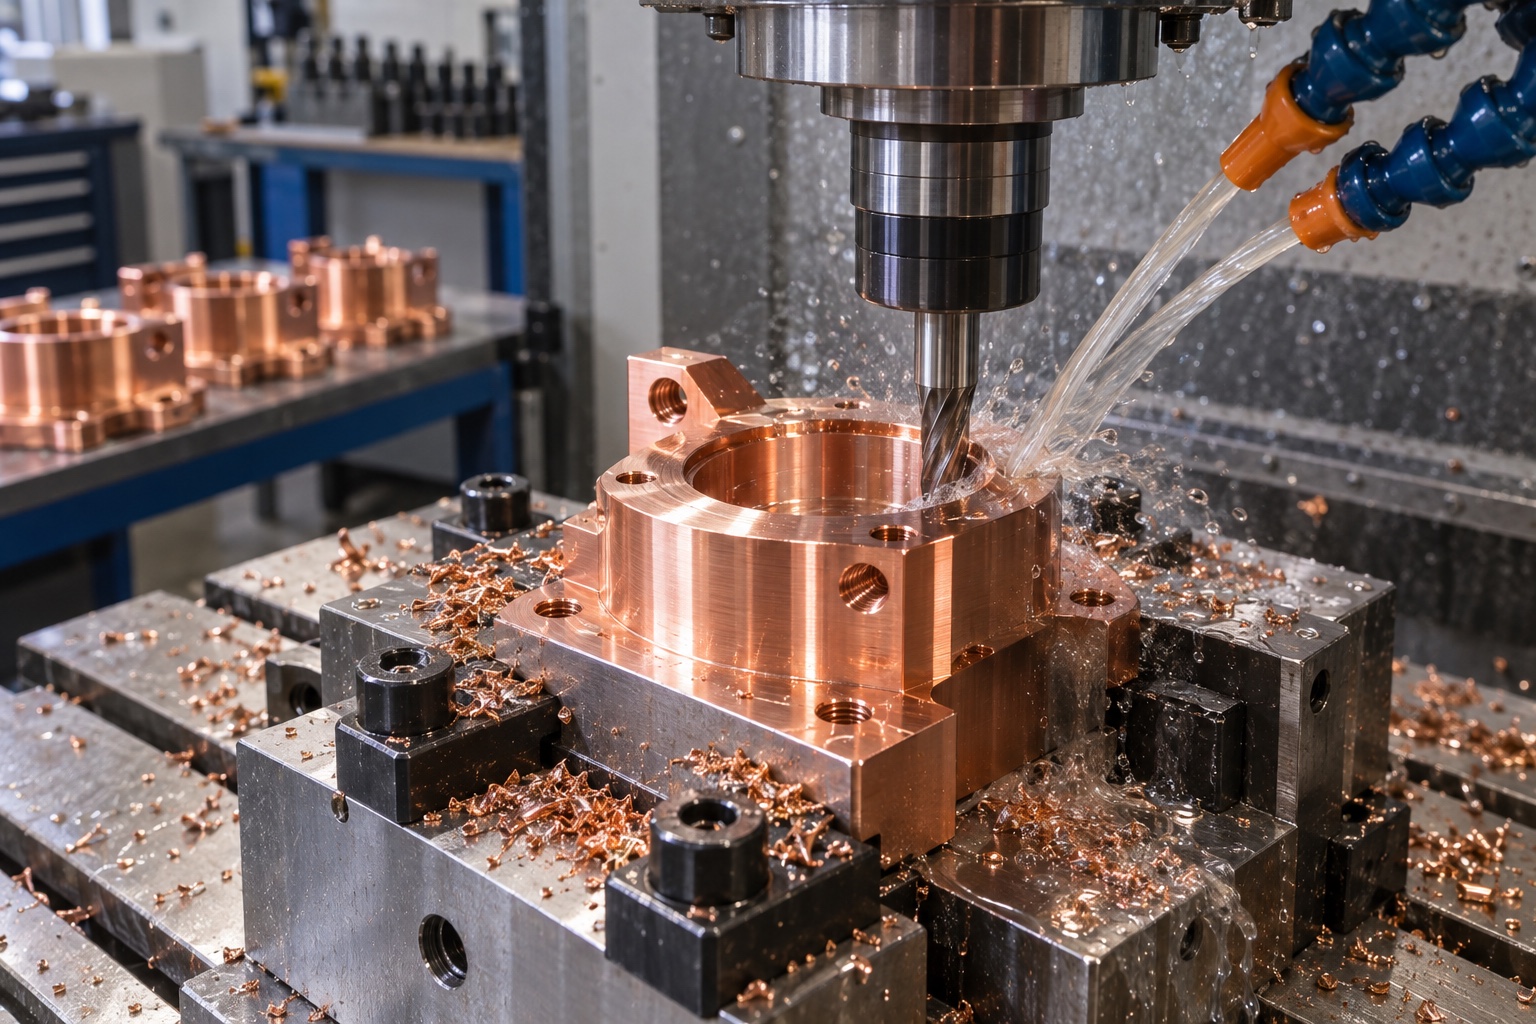
铜材塑性好,刀刃钝化后容易形成积屑瘤,导致尺寸波动、表面拖痕和孔口翻边。刀具应具有锋利刃口和足够容屑空间,参数选择兼顾切削速度、每齿进给与刀具伸出。深腔和环形槽要避免切屑反复卷入,冷却液及时带走热量与碎屑。精加工前清理夹具和基准面,防止柔软铜屑压伤零件表面。
镜孔通常包含定位直径、止口端面、压圈螺纹或均布安装孔。工艺基准应与设备光轴和安装面一致,关键直径与端面尽量在同一装夹中精加工,以控制同轴度和端面跳动。精镗或圆插补前先验证机床热状态,使用试切和刀具补偿逐步接近尺寸。孔口倒角需均匀,既防止装片时崩边,也不能缩短有效定位长度。
冷却结构可能由铣削流道、交叉钻孔、堵头孔或盖板密封组成。设计评审时确认刀具可达性、转弯半径、流道截面积和清洁通道。交叉孔内翻边毛刺若未清除,可能脱落污染光学腔体或阻塞流路。加工后采用内窥检查、定向冲洗和洁净气体吹扫,密封槽则检查底面粗糙度、槽宽、槽深及棱边完整性。
软铜零件在夹具中可能表现平整,卸夹后却因应力或夹紧回弹产生翘曲。密封面精加工使用均匀支撑和合理夹紧力,减少局部压痕;结束后在自由状态复测平面度与粗糙度。若采用盖板、焊接或钎焊结构,还需考虑热过程带来的变形与氧化,必要时预留后加工基准,并在连接工序后再次修整关键界面。
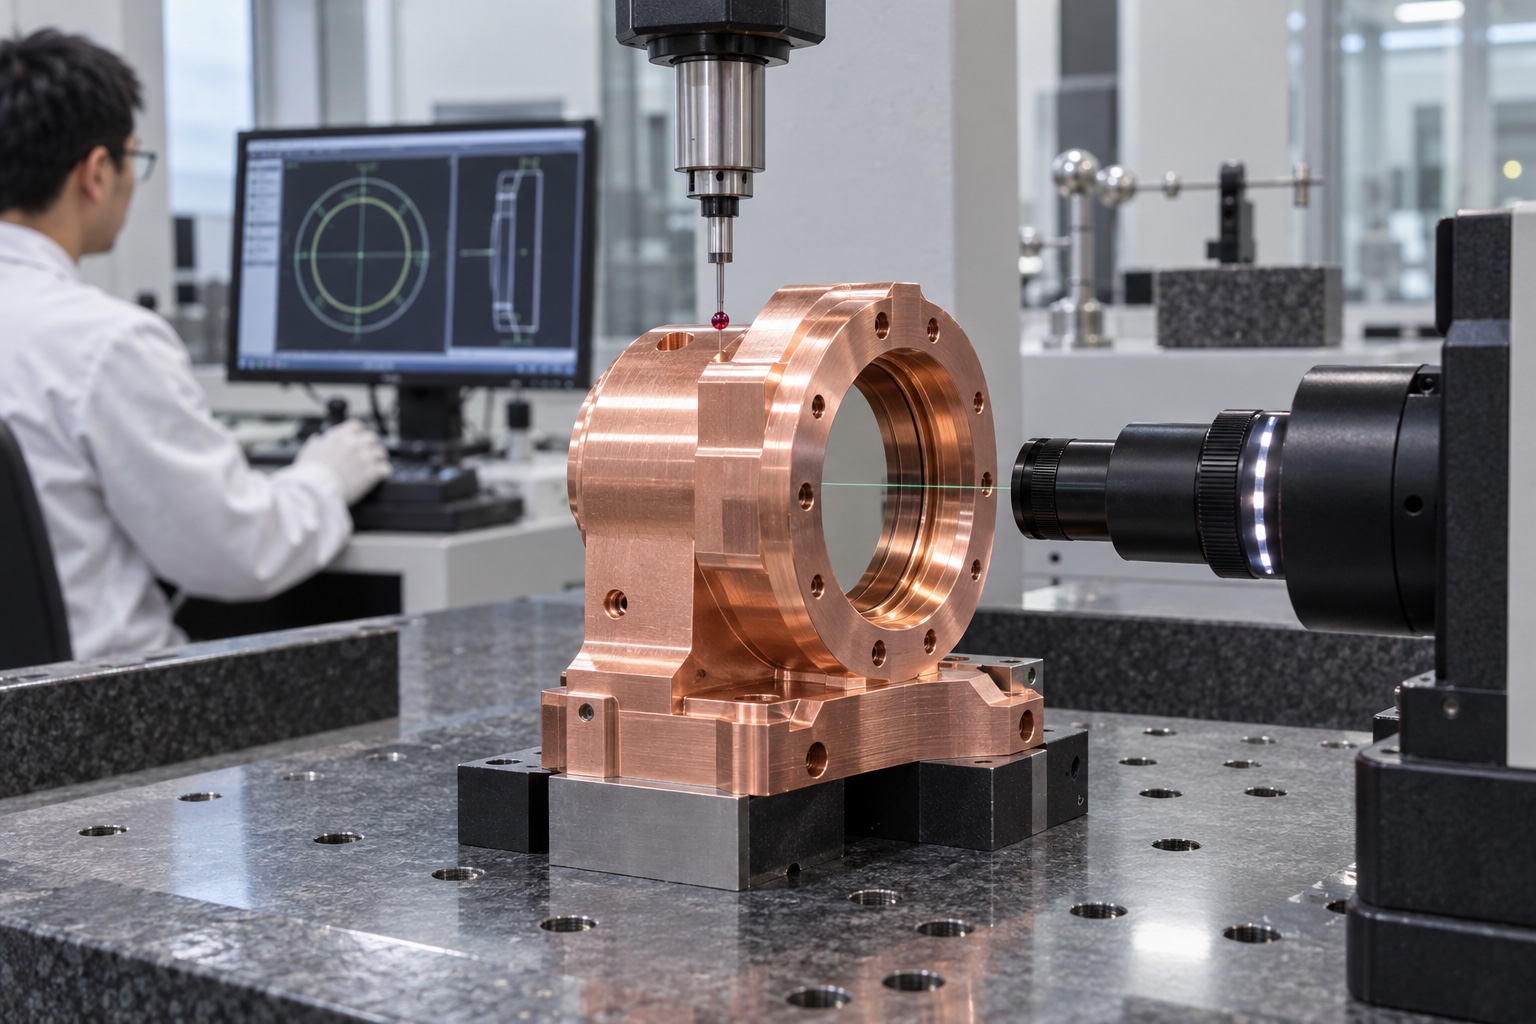
几何检测包括镜孔孔径、圆度、同轴度、安装面平面度及孔系位置,可使用内径量仪、轮廓设备和三坐标完成。密封性能依据介质和压力选择气密、水压或保压测试,并明确测试时间和允许泄漏值。洁净检查重点关注盲孔、交叉流道、螺纹和密封槽,确保无残屑、油污与清洗剂残留,检测方法在打样阶段与客户确认。
多品种小批量项目常出现图纸迭代和需求变化,更需要保留版本、程序、刀具和检测记录。首件完成后,将镜孔补偿值、密封面加工参数、去毛刺方法及清洗步骤固化到工艺卡。后续批次沿用同一基准和测量程序,对易磨损刀具设置寿命管理,既缩短复购准备时间,也减少不同批次之间的光轴偏差与密封性能波动。
无氧铜激光冷却镜座的制造质量,取决于光学定位、热管理和流体密封能否协同实现。以功能基准规划工序,用锋利刀具控制粘刀与毛刺,在自由状态下验证密封面,并把流道清洁和泄漏测试纳入交付标准,才能稳定完成从单件样机到小批量生产的转换。
17751118438
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱