半导体设备中的真空波纹管用于补偿位移、隔离振动或连接运动机构,端接法兰则把柔性波纹管可靠地连接到腔体和阀门。法兰同时包含真空密封面、薄壁焊接颈、螺栓孔和定位特征。加工尺寸如果脱离焊接与检漏条件单独判断,往往会出现零件合格、总成却泄漏或偏心的问题。
不同真空接口可能采用金属刀口、弹性体密封槽或专用平面密封。工艺评审应确认密封面形式、垫片、目标真空度、烘烤温度和焊接方法。若法兰只作为零件交付,需要明确焊前尺寸;若交付焊接总成,则应同时规定焊后平面度、同轴度和检漏指标。
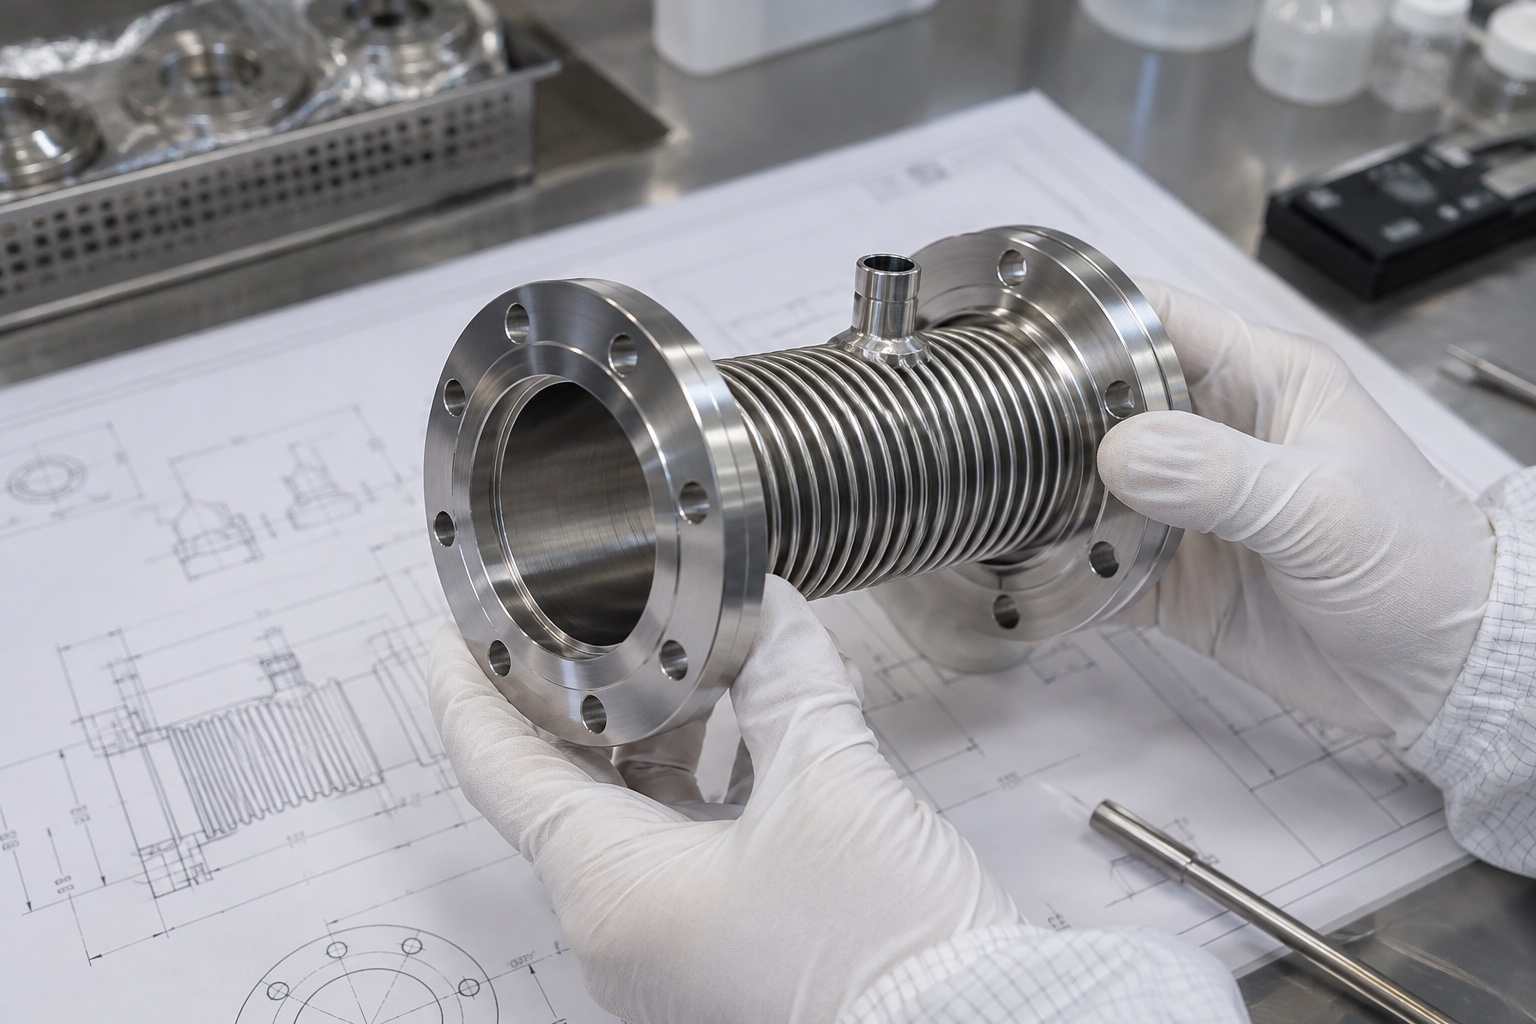
端接法兰的功能轴线通常由内孔或定位外圆确定,密封面和焊接颈应围绕该轴线加工。优先在一次车削装夹中完成内孔、端面和关键圆柱,可减少重复定位误差。螺栓孔和检漏口在后续车铣工序完成时,也应引用相同基准,避免孔系与密封面产生角向偏移。
316L韧性高、导热慢,刀具摩擦容易引起加工硬化和长切屑缠绕。应使用锋利刀具、稳定进给和充分冷却,避免刀刃在表面反复擦蹭。精加工前检查刀具磨损,密封面最后一刀保持连续,减少接刀痕和表面撕裂。加工后不可用粗糙研磨方式随意修补密封区域。
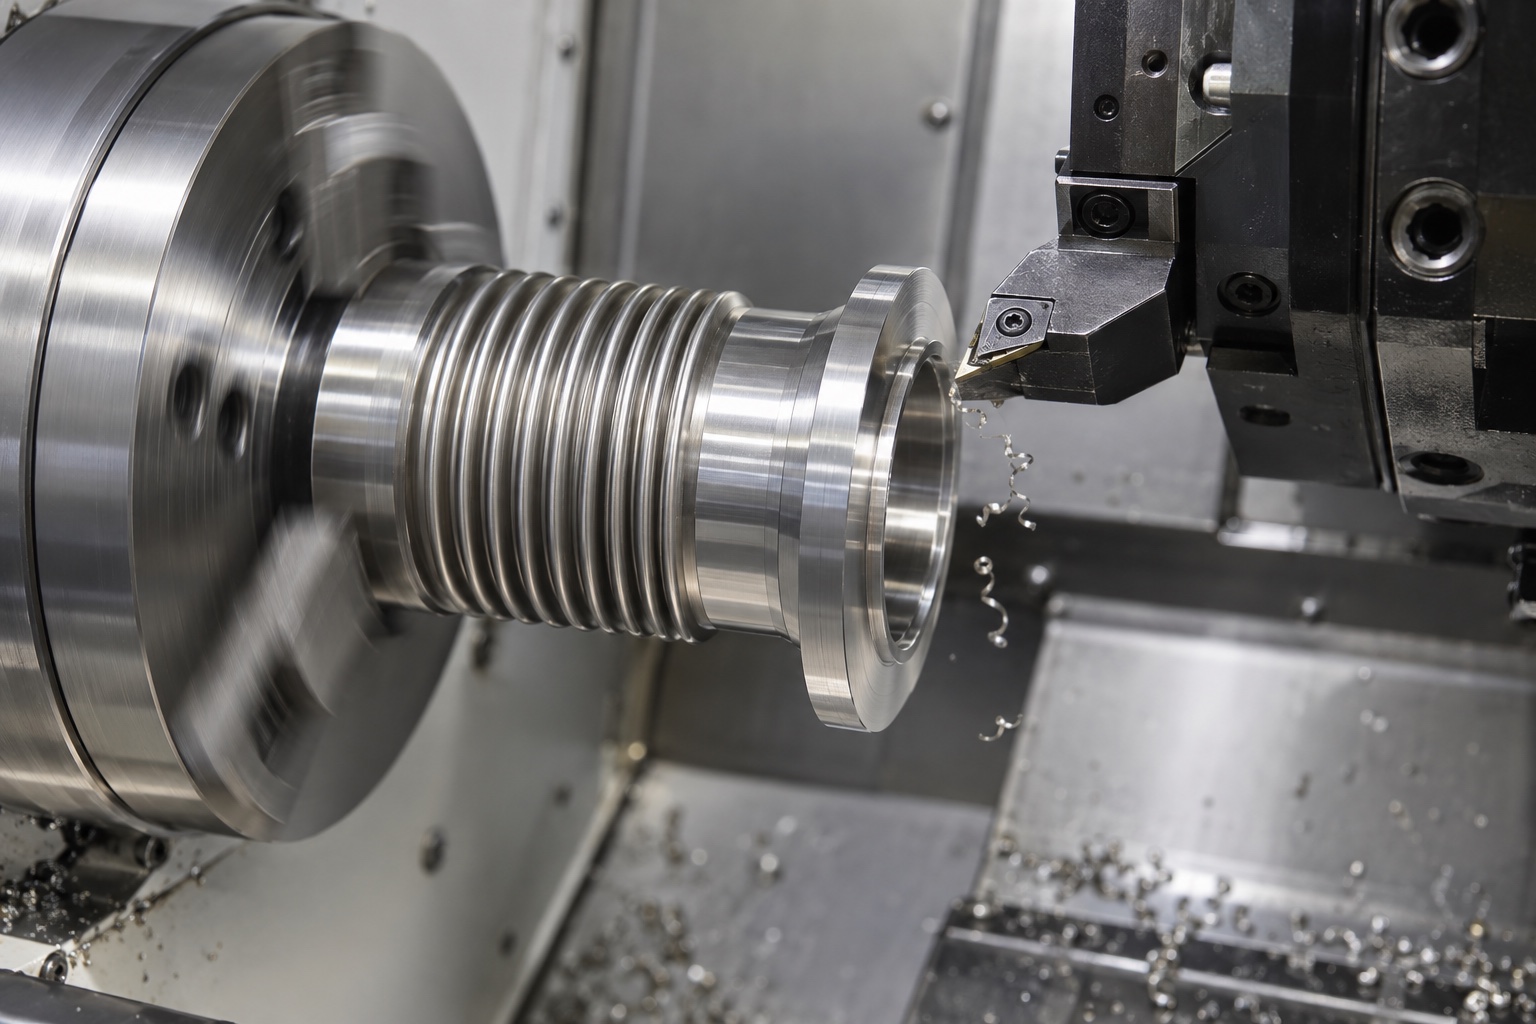
焊接颈壁厚较薄,普通三爪卡盘的局部压力可能使其椭圆。可采用大包角软爪、胀套或工艺支撑,粗加工后释放并复测,再以较小切深完成精加工。壁厚应在多个方向测量,不能只检查单点。设计允许时保留合理过渡圆角,降低焊接热影响区的应力集中。
密封面关注平面度、粗糙度、刀口完整性或槽形尺寸,还要防止划伤和碰伤。完成精加工后应立即检查,并使用非掉屑保护盖隔离。螺栓孔去毛刺、清洗和周转时,工具不得跨过密封面。若后续电解抛光或钝化,应确认处理对尺寸和表面状态的影响。
波纹管焊接带来局部热输入,可能造成法兰翘曲、焊接颈收缩和轴线偏移。零件设计与加工阶段应为焊接夹具、坡口和补偿量预留条件。焊接时采用对称、受控热输入和合适冷却,焊后在自由状态复检。需要二次精加工时,应保护波纹管并评估装夹载荷,防止损伤薄壁波纹。
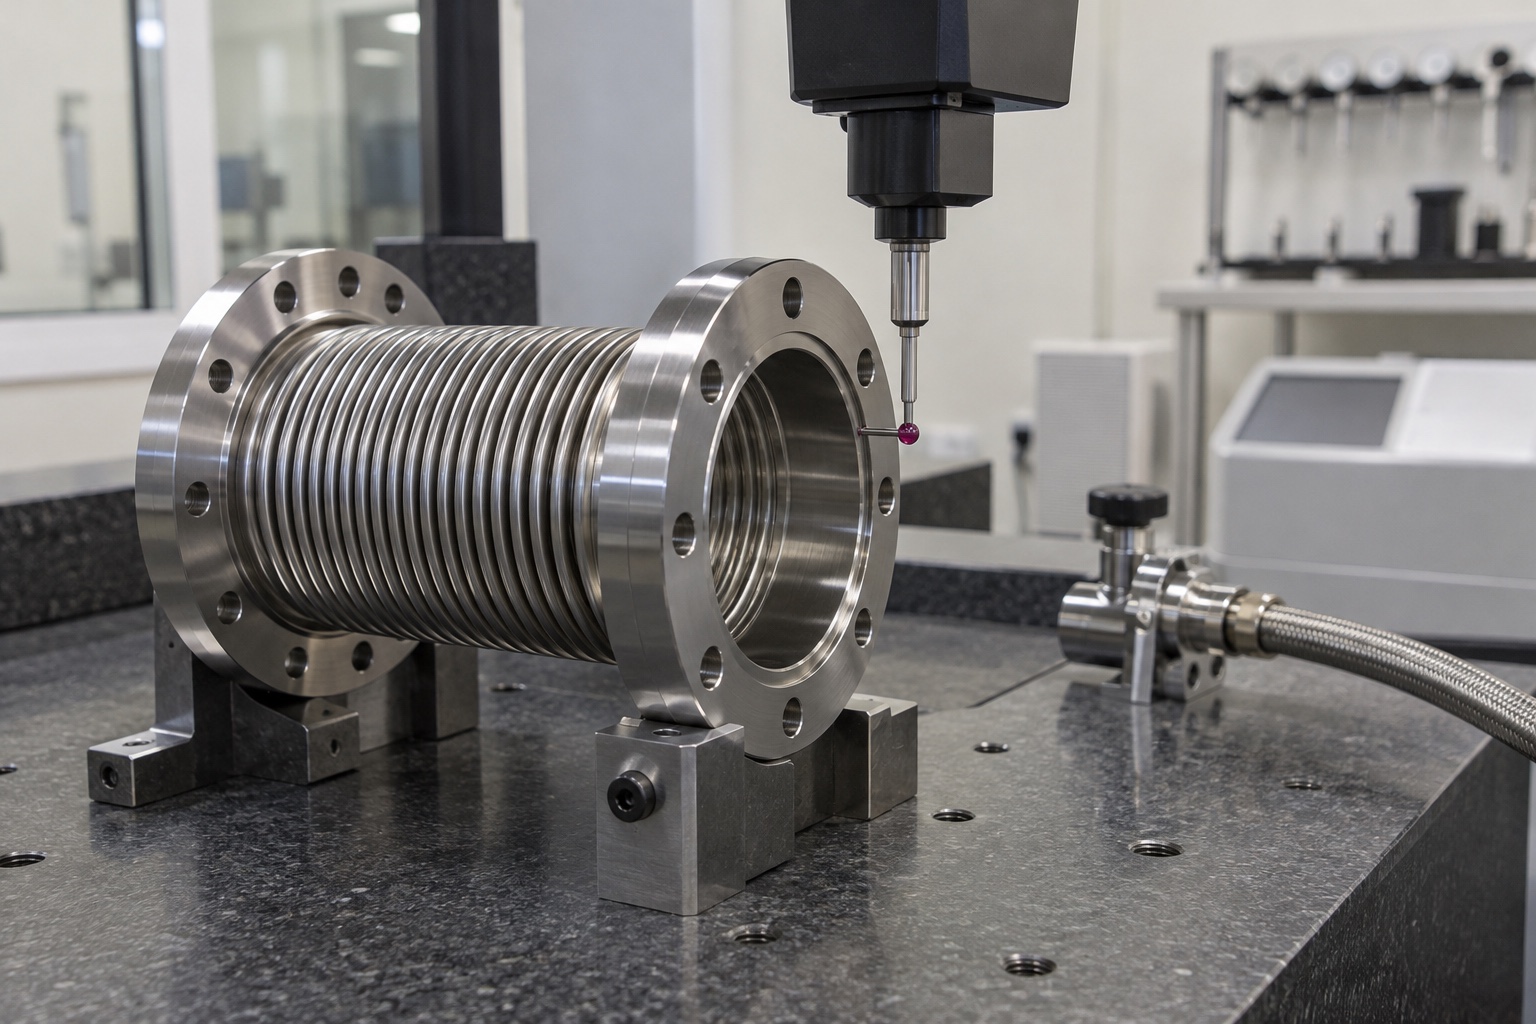
零件级检测包括密封面平面度与跳动、内外圆同轴度、焊接颈壁厚、孔位和粗糙度。可用三坐标、圆度仪、轮廓仪和专用量具组合完成。组件级还需依据要求进行氦质谱检漏或其他真空测试。检漏合格不能替代尺寸检测,尺寸合格也不能自动证明焊缝无泄漏。
加工油、抛光残留、颗粒和纤维都可能增加真空系统放气或污染。加工完成后按约定流程清洗、漂洗、干燥并洁净包装,密封面与内腔避免手直接接触。小批量项目应为每件建立材料、关键尺寸和清洗批次记录,便于装机异常时追溯。
316L真空波纹管端接法兰的制造重点,是让加工、焊接和真空验证使用同一套功能基准。只有同时管理薄壁变形、密封面质量、洁净和焊后状态,才能获得稳定可靠的真空连接。
17751118438
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱