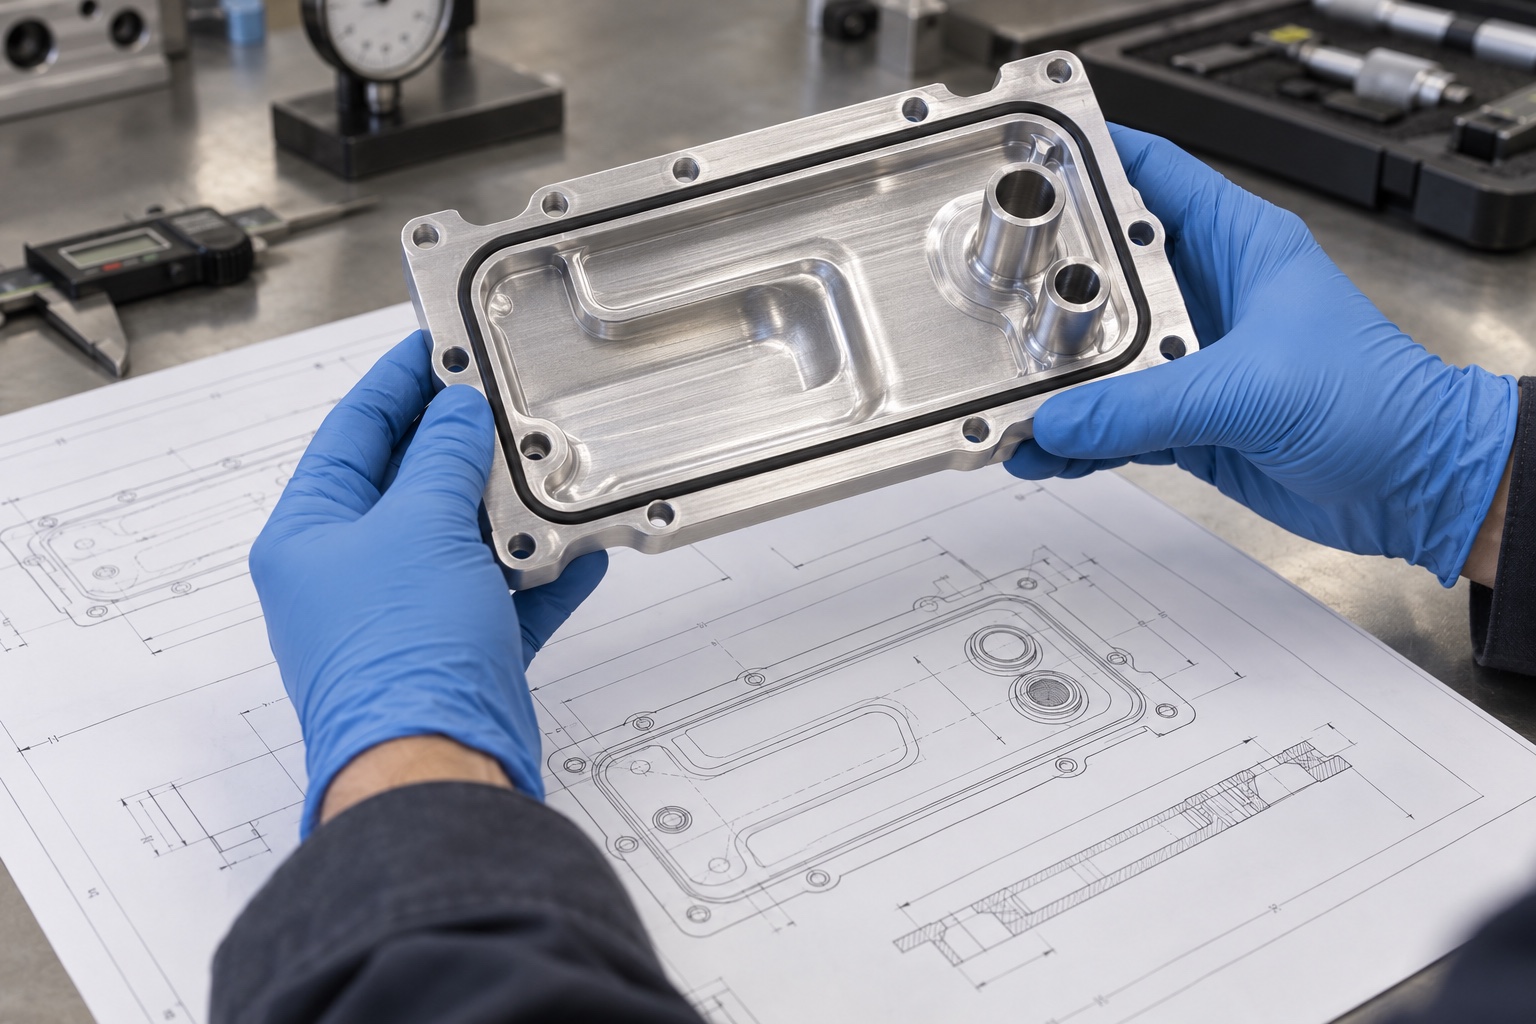
新能源汽车电池包依靠液冷系统控制电芯温差,液冷板端盖负责连接内部流道、外部管路和安装界面。典型端盖包含异形O形圈槽、冷却液接口凸台、流道过渡腔、安装孔和贴合面。零件一旦出现密封槽尺寸波动、接口轴线偏移或平面翘曲,就可能造成泄漏、管路装配受力和冷却效率下降。接口内孔与过渡腔还会影响局部流阻和回路压降,需要结合流量要求评估。小批量试制阶段尤其需要同时验证结构与可制造性。
评审图纸时应确认O形圈材质、线径、压缩率、介质、压力和温度范围。密封槽的宽度、深度、底部圆角和表面粗糙度共同决定压缩状态,不能只控制某一个尺寸。接口轴线、安装孔和贴合面构成装配坐标系,应纳入同一尺寸链。若端盖与液冷板采用焊接或螺栓连接,还要考虑后续工艺对变形的影响。
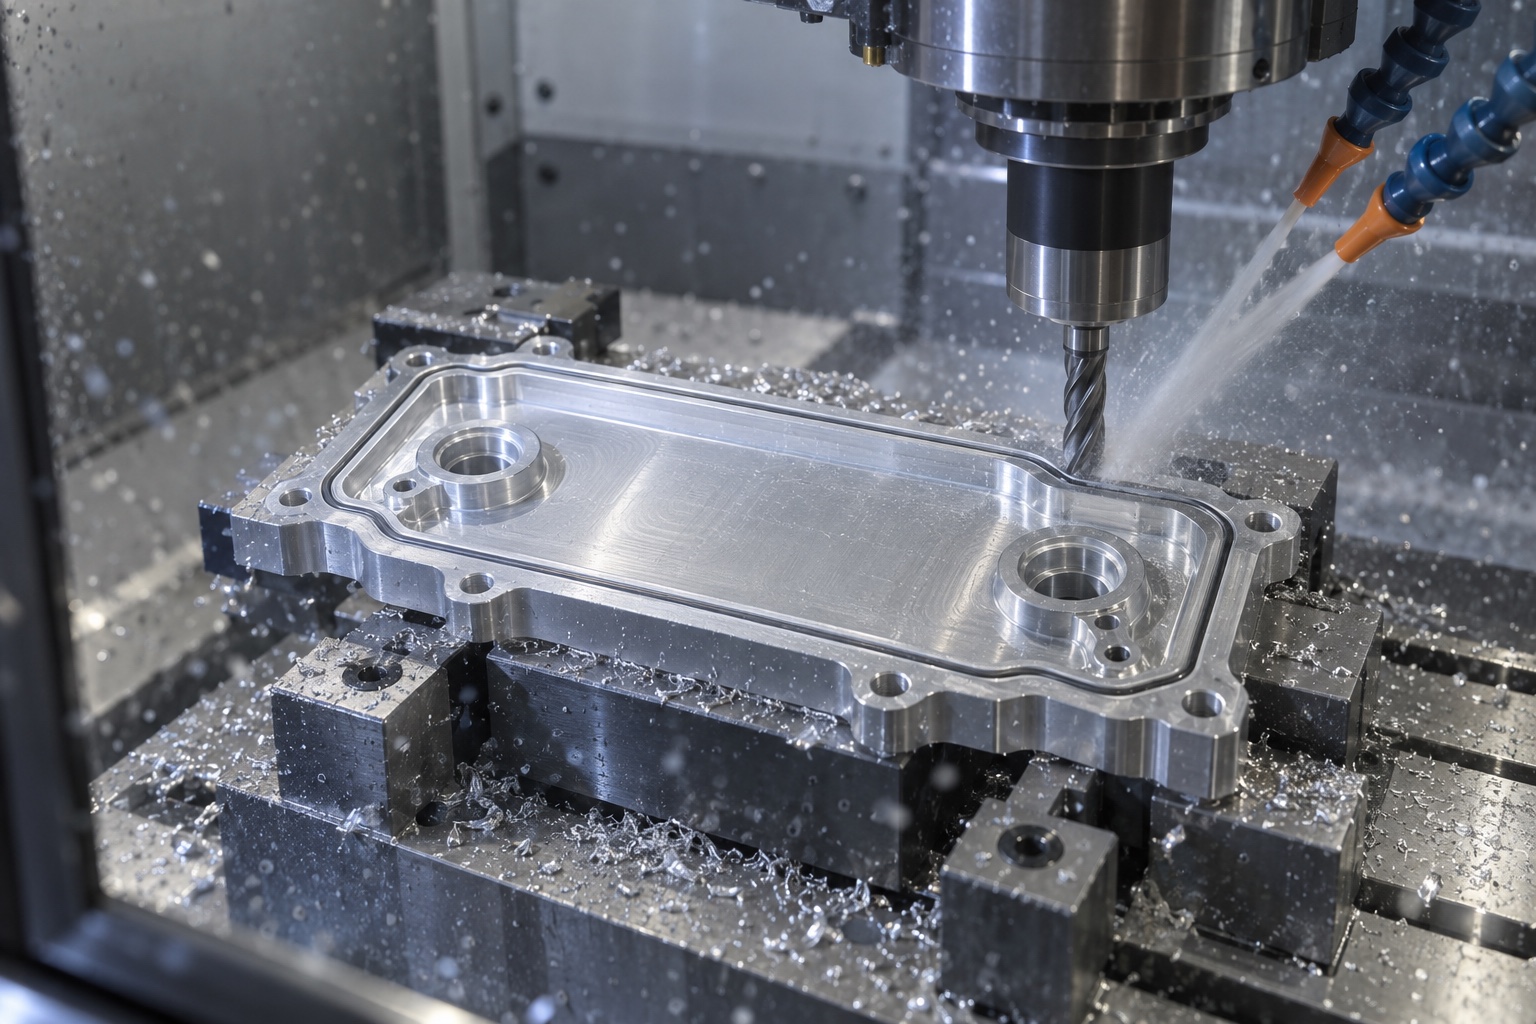
端盖通常一侧有大面积流道腔,另一侧保留外观与安装面,大量不对称去料会释放材料应力。粗加工应分层、均匀留量,并在关键精加工前松夹稳定。薄壁区域需要均布支撑,压板不能跨越密封面。小批量多版本生产时,应记录毛坯方向和夹紧位置,以便解释不同版本的变形差异。
密封槽适合采用专用立铣刀或成形刀加工,刀具伸出量尽量短。精加工刀路应连续,避免在直线与圆弧交界处形成停刀印。槽底和侧壁不能有毛刺、接刀台阶或划伤。对异形槽,程序验证还要检查刀具在狭窄拐角处的实际接触状态,防止过切或残料。
冷却液接口通常要与快插接头、焊接管或螺纹接头配合。接口内孔、密封外圆和端面之间需要保持同轴与垂直,接口相对安装孔的位置也会影响管路走向。条件允许时,应在同一装夹中完成接口和主要孔系;必须翻面时,则使用定位销或零点工装提高重复定位精度。
端盖可能采用阳极氧化、化学转化膜或局部防腐处理。膜层会改变密封槽、接口孔和螺纹的最终尺寸,必须提前明确膜厚、遮蔽区域和允许接触面。处理后应清除槽内残留,再复测槽深、孔径和贴合面平面度,不能让膜层堆积破坏密封连续性。
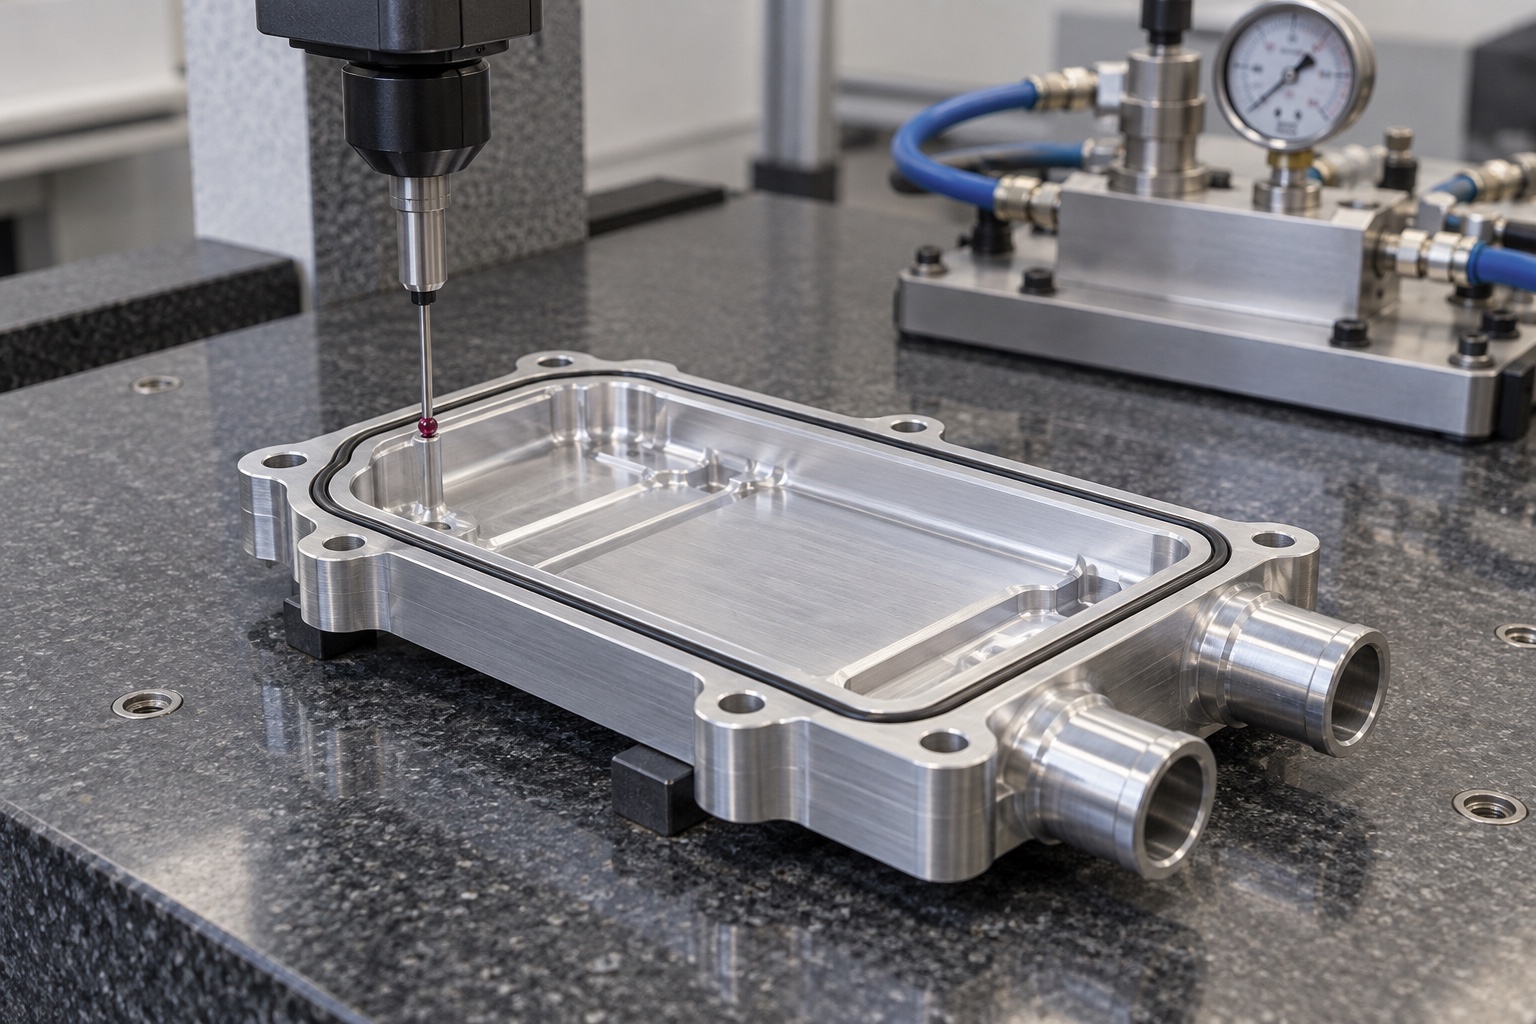
三坐标用于评价接口位置、孔系和贴合面,轮廓仪用于检测槽宽、槽深和圆角,粗糙度仪确认密封接触表面。尺寸合格后,还应根据使用压力进行保压或压力衰减测试。测试工装的密封方式、充压时间、稳定时间和允许泄漏率需要固定,才能比较不同批次结果。
研发试制常伴随流道、接口和安装孔调整。每个版本都应关联图纸、程序、夹具、刀具补偿、尺寸报告和气密结果。发现泄漏时,应区分是槽尺寸、表面划伤、O形圈选择还是测试工装问题,避免盲目修改加工尺寸。工艺稳定后再形成巡检与抽检计划。
电池包液冷板端盖的质量,最终表现为装配顺畅、密封可靠和冷却回路稳定。把密封槽、接口坐标、低应力加工、表面处理和气密验证串联起来,才能让多品种小批量零件具备可复制的交付能力。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱