V形导向块常用于圆柱零件定位、测量仪器导向、光学检测治具和校准装置。两个斜面共同决定被定位零件的中心高度与横向位置,因此V角、两面的直线度、对称度以及底面平行度都会直接影响测量重复性。当导向块成对使用时,单件尺寸合格还不够,两件之间的中心高和安装孔关系也必须一致。SUS440C可通过热处理获得较高硬度和耐磨性,但淬硬变形与磨削应力需要在工艺中提前消化。
有些V形块只用于静态定位,有些同时承担滑动导向或滚动接触。前者更关注V角、中心高和接触稳定性,后者还需控制表面粗糙度、硬度和磨削纹理方向。设计评审时应明确配合圆柱直径范围、载荷、运动方向和是否成对使用。V角并非越精越好,而应与中心高、底面和安装孔构成完整尺寸链。只有把功能要求转换成可测量特性,才能避免把成本投入到无关尺寸。
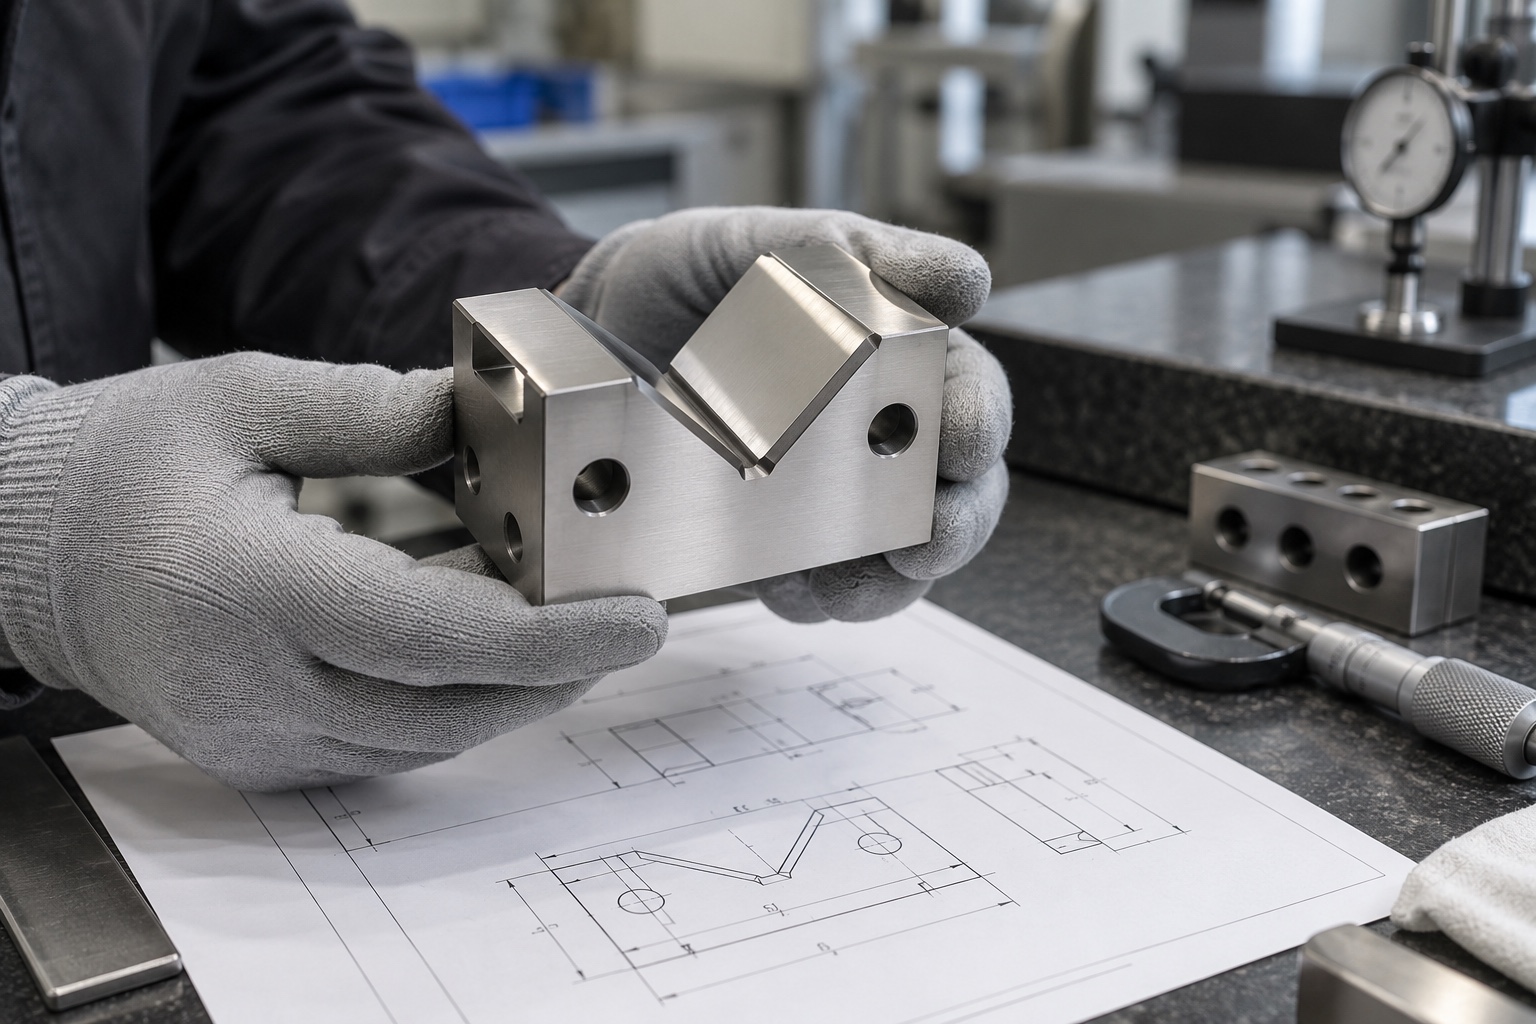
440C粗加工后进行淬火与回火,硬度提高的同时可能产生弯曲、扭转和尺寸变化。毛坯下料方向应稳定,粗加工尽量对称去除材料,V槽、减重腔和安装孔均保留合理余量。尖角和截面突变会加剧热处理应力,应按图纸允许范围设置过渡圆角。热处理前完成去应力工序,并记录底面、侧面和V槽的基准尺寸;热处理后先检测变形量,再决定磨削和慢走丝的修正分配,不能直接沿用理论余量。
底面通常是装配基准,也是后续评价中心高和V面角度的基础。粗铣先建立底面和侧基准,再加工V槽与安装孔。热处理后优先修复底面和平行侧面,形成可靠磨削基准。V形工作面应尽量在同一装夹中完成成形磨削,避免两个斜面分别找正造成角度和中心位置偏差。夹具需要提供足够支撑,但不能强行压平热处理后的零件,否则松夹后真实形状会回弹。
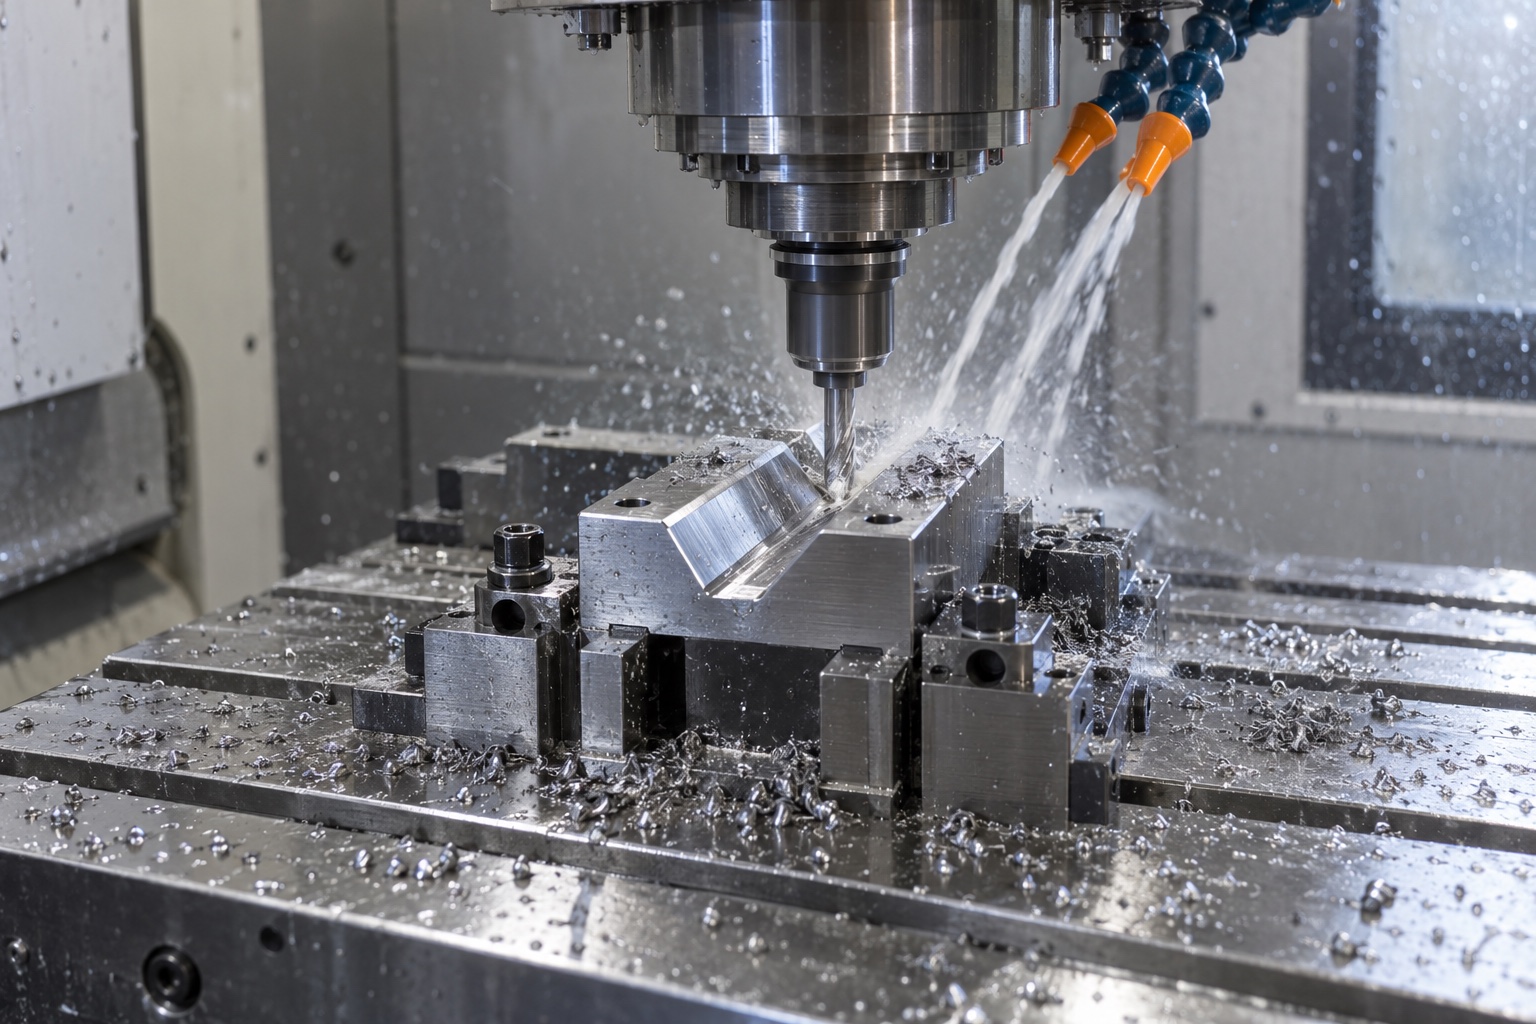
成形砂轮修整精度决定V角基础,砂轮磨损、热量和进给又会影响直线度与烧伤风险。磨削采用分阶段进给和充分冷却,精磨前修整砂轮并稳定设备温度。两侧斜面应保持相近的磨削余量,避免单侧去除过多使中心线偏移。工作面不宜追求镜面而忽略纹理和接触特性,应根据滑动或静态定位需求规定粗糙度。磨削后可采用磁粉、外观或硬度检查确认没有裂纹、烧伤和异常软化。
导向块安装到设备后,孔位决定其实际位置。如果只检测V角而忽略孔到中心线的距离,装配后仍可能偏移。热处理前的孔可预留后加工量,或在淬硬后采用慢走丝、坐标磨等方式修正。检测时以底面和侧基准建立坐标,计算V形中心线、安装孔和基准肩之间的位置关系。螺钉沉孔还要检查支承面和深度,确保紧固后不会因局部偏载使零件倾斜。
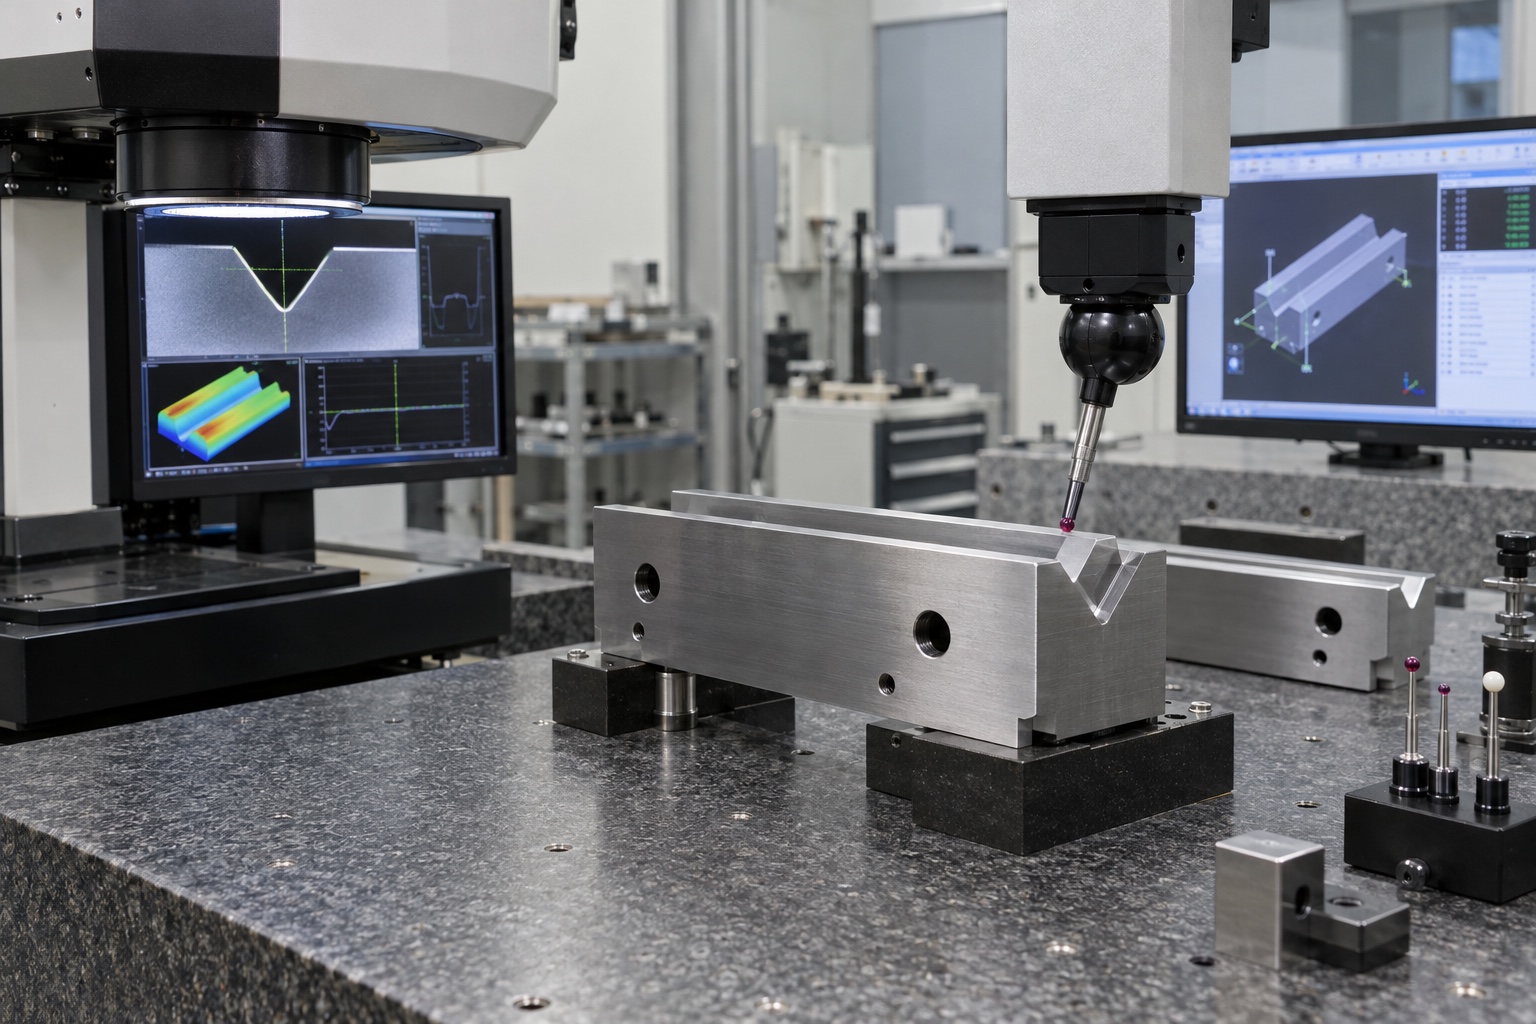
成对V形块可以分别通过尺寸检验,但两件中心高存在微小差异时,长轴或标准棒仍会倾斜。除三坐标和轮廓仪外,可将两件按实际安装间距放在同一花岗石平台上,放置校准棒后比较两端高度、平行度和接触状态。也可以使用专用心轴、电子水平仪或比较仪形成快速功能检测。配对合格的零件应保留组号并共同包装,避免后续仓储中被拆散。换批生产时,用相同标准棒和程序复核能够提高重复性。
SUS440C V形导向块的精度来自热处理前余量、稳定基准、成形磨削和配对检测的闭环控制。将V角、直线度、中心高和安装孔看作一个功能系统,并在自由状态下验证成对一致性,才能让小批量零件在测量仪器中获得稳定重复的定位表现。提供配合直径、载荷和安装方式,也能帮助加工方选择更合适的热处理与精加工方案。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱