晶圆湿法清洗设备需要把化学液或超纯水均匀分配到晶圆表面。石英喷淋盘通过大量微孔和内部流道形成稳定喷淋,其孔径、位置和通畅程度会直接影响流量分布。高纯熔融石英耐化学介质、热膨胀低,但属于典型脆性材料,钻孔和磨削时容易产生崩边、微裂纹与残留颗粒。加工必须同时控制几何精度、材料完整性和洁净度。
不同石英材料的羟基含量、气泡、条纹和杂质水平不同,应按设备使用介质和温度选择合适等级。来料需确认材质证明、外观和内部缺陷,薄盘还要检查初始平面度。毛坯边缘和中心孔附近若存在微裂纹,后续加工可能扩大。下料和搬运使用软质隔离,避免金属工具直接碰伤表面,并为后续夹持预留稳定区域。
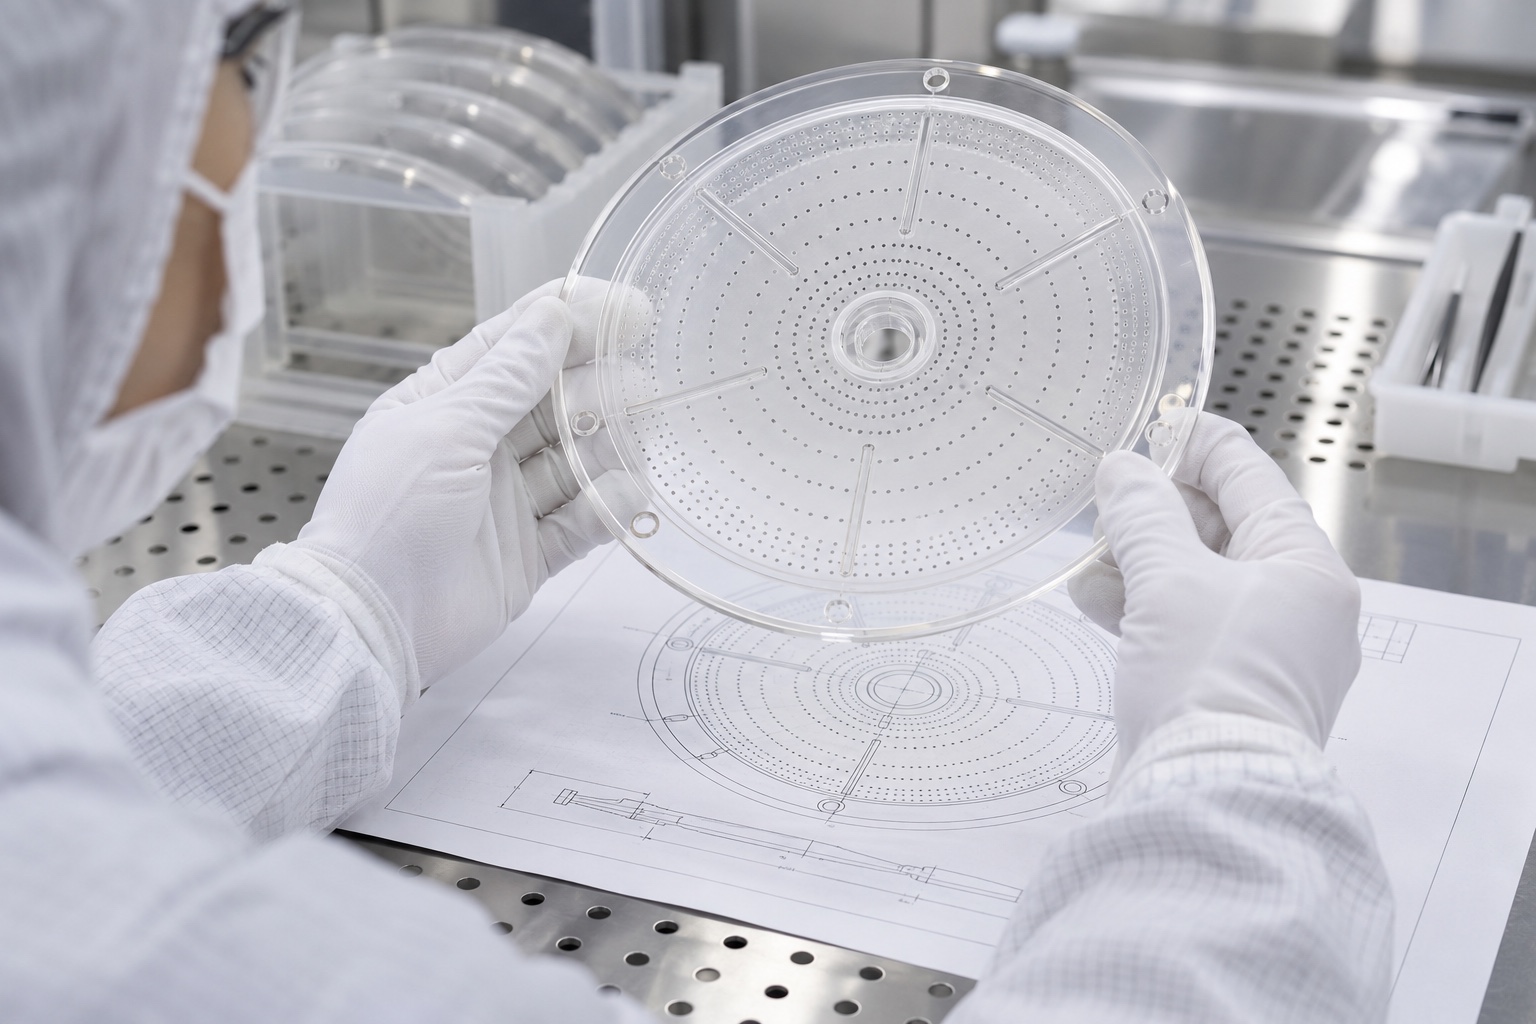
喷淋盘可能包含数百个孔,单孔误差会在阵列中累积。程序应以中心孔和密封外圆建立极坐标或统一坐标,避免多次重建基准。薄盘背面需要连续、洁净的支撑,既防止钻穿时崩边,也不能产生硬点应力。真空夹具或软质支撑板应验证平面度和吸附均匀性。加工前用探测或影像系统复核中心、角度和实际毛坯尺寸。
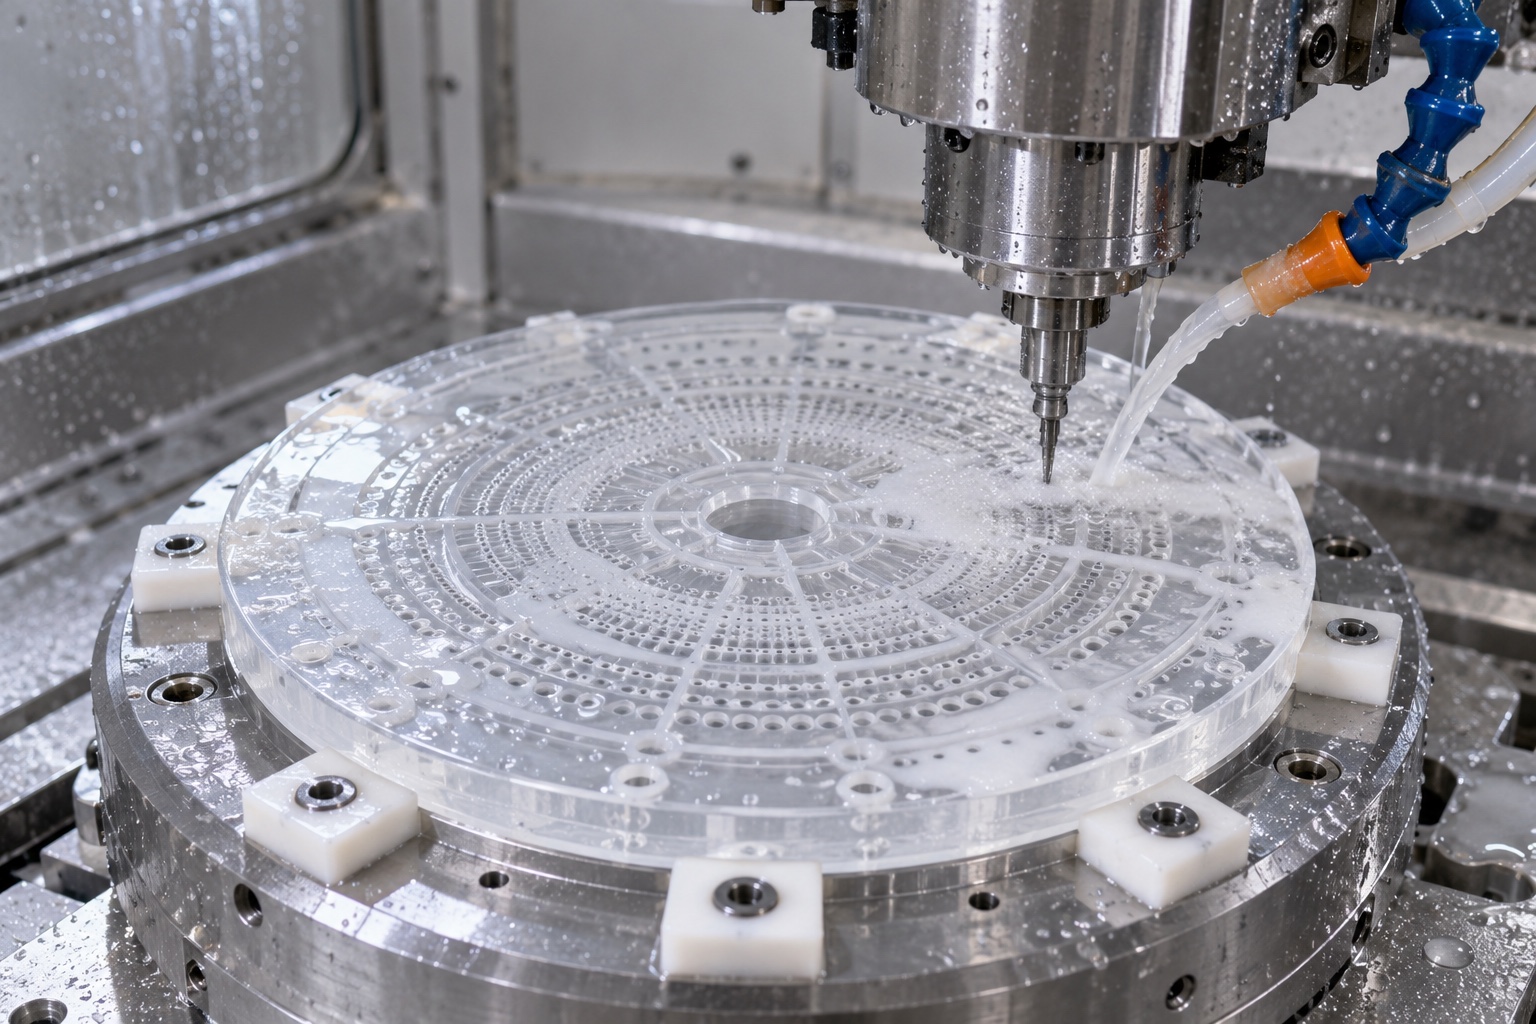
微孔可使用金刚石工具、超声辅助钻削或其他经验证的工艺。切削载荷过大容易在孔口形成贝壳状崩边,进给过小又可能导致摩擦和工具磨损。应采用稳定转速、分段进给和充分冷却,在接近出口时降低载荷。刀具寿命按孔数和孔径趋势管理,不能只凭是否断刀判断。中心入口、径向槽和密封台阶则使用较大刚性的金刚石磨削工具分阶段完成。
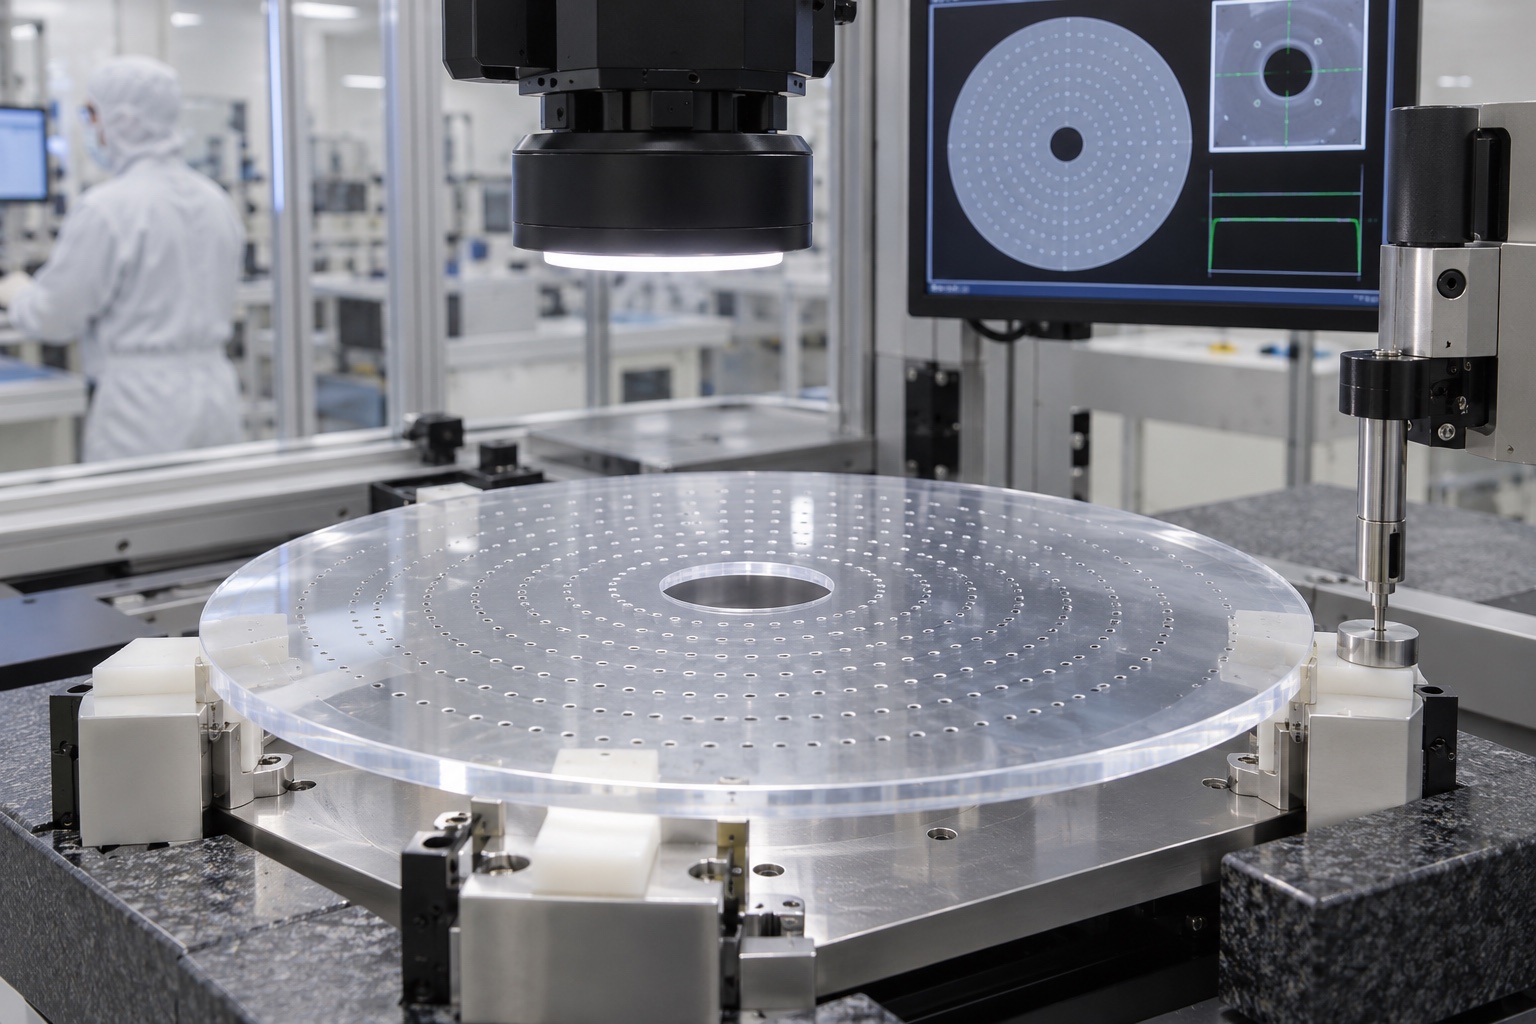
只抽查几个中心孔无法代表整盘。检测方案可按内圈、中圈、外圈和不同角度划分区域,使用影像测量统计孔径、圆度和位置。对流量敏感的项目,应结合流量或压差测试验证实际分配效果。孔入口和出口都要检查崩边尺寸,必要时规定允许缺口范围。若某一区域孔径持续偏大,通常与刀具磨损、支撑或机床姿态有关,应回溯加工顺序。
喷淋盘与设备腔体之间通常通过密封圈或精密端面配合。密封台阶需控制平面度、粗糙度和相对中心孔的位置。加工大平面时保持均匀去除,避免局部热量和夹具吸附造成翘曲。检测应在自由状态或规定支撑方式下进行,不能用夹具强压得到虚假平面度。安装孔边缘和外圆倒角同样要平滑,防止装配碎屑进入湿法腔体。
石英磨削产生的细粉容易附着在微孔和流道内。完工后应采用与高纯石英及设备规范相容的清洗流程,进行定向冲洗、超声清洗和充分漂洗。每个孔区可通过透光、影像、气流或液流方式检查通畅性。清洗后的零件在洁净环境中干燥,避免手直接接触功能面,并使用无尘隔离材料包装。特殊金属离子或颗粒限值需要由设备方定义并采用相应检测方法。
高纯石英晶圆清洗喷淋盘的加工难点集中在微孔数量多、材料脆和洁净要求高。统一阵列基准、稳定支撑、管理刀具寿命,并把孔径统计、崩边检查、通孔验证和清洗纳入同一质量闭环,才能保证小批量产品具有可重复的流量分布。设计端同步提供介质、孔径和颗粒要求,也能减少后续试验中的反复调整。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱