激光雷达通过发射和接收激光信号获取距离与轮廓信息,部分扫描方案使用高速旋转的镜面或光学转子改变光束方向。旋转镜座既是光学元件的安装基准,也是轴承与驱动系统的机械载体。它往往包含大直径阶梯孔、轴承座、薄肋、减重腔和安装面,在轻量化之后容易出现变形与质量分布不均。
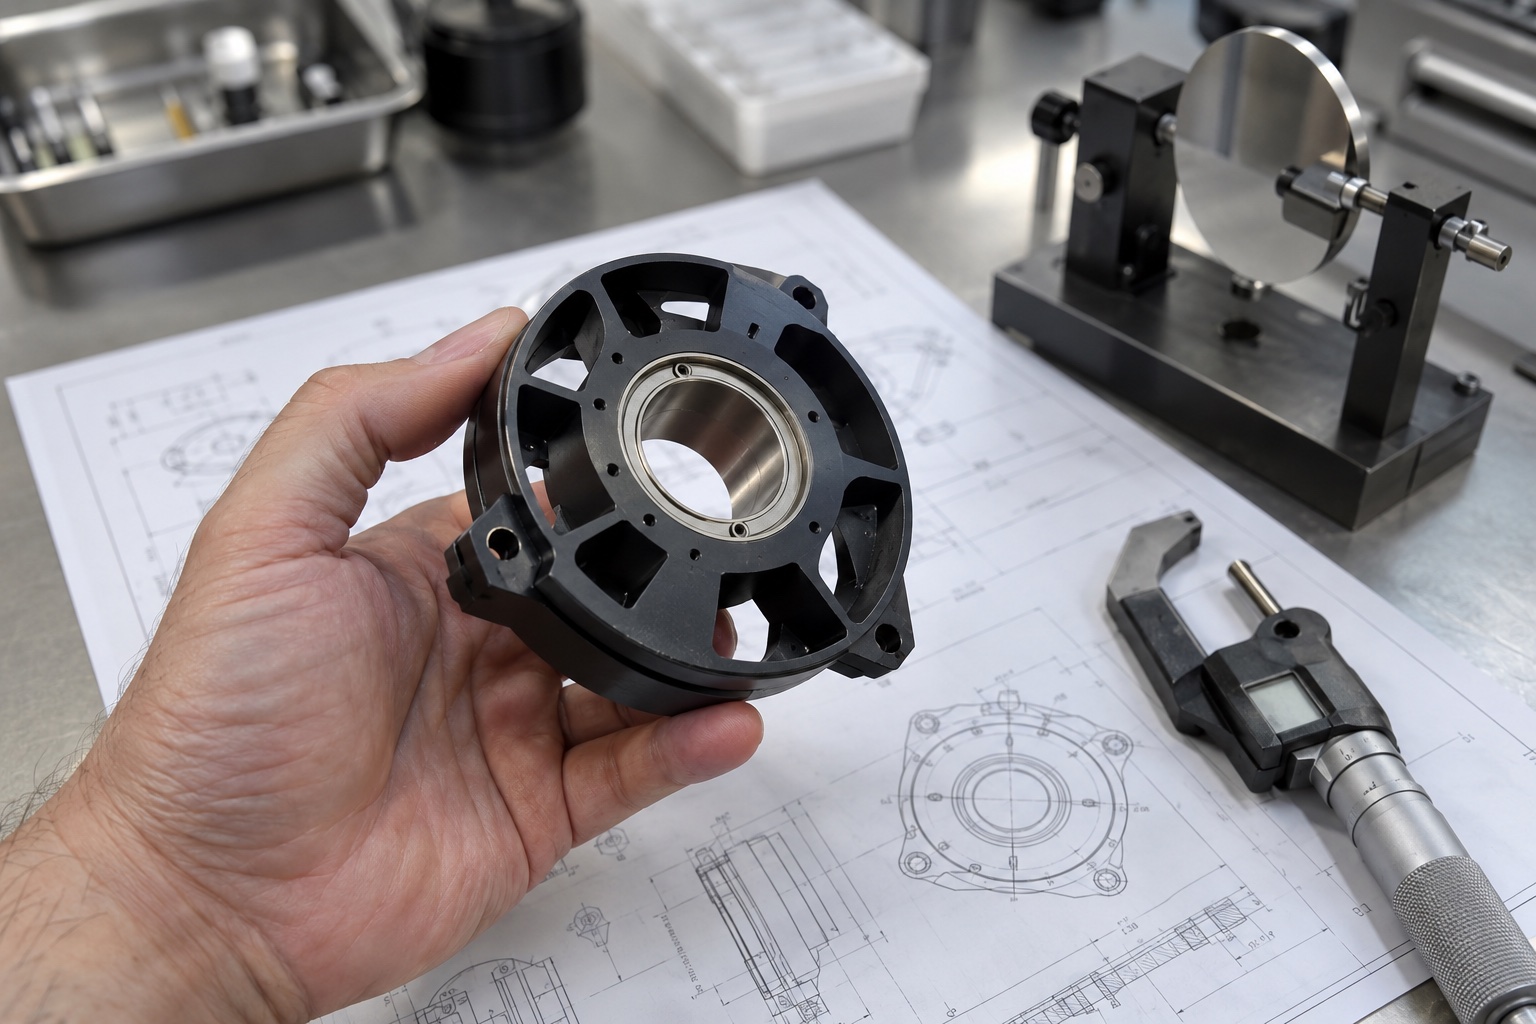
镜片安装孔的轴线、轴承座轴线、旋转轴与整机安装面之间存在严格的几何关系。如果光学孔与轴承孔分属两次不同基准的装夹,即使各自孔径合格,组装后也可能出现光轴偏移、镜面摆差或轴承负载不均。工艺设计应选择与最终旋转状态一致的主基准,并尽量在同一装夹中完成关键阶梯孔和端面精加工。
7075铝合金比强度高,但大量切除毛坯后会释放内部残余应力。旋转镜座通常有深腔和细长肋,若从一侧连续去料,零件容易朝材料剩余量较多的方向翘曲。粗加工宜采用对称、分层去料,保留均匀精加工余量,并在关键工序间松夹、重建基准。对变形敏感的结构,可安排稳定化时间或去应力工序后再精修。
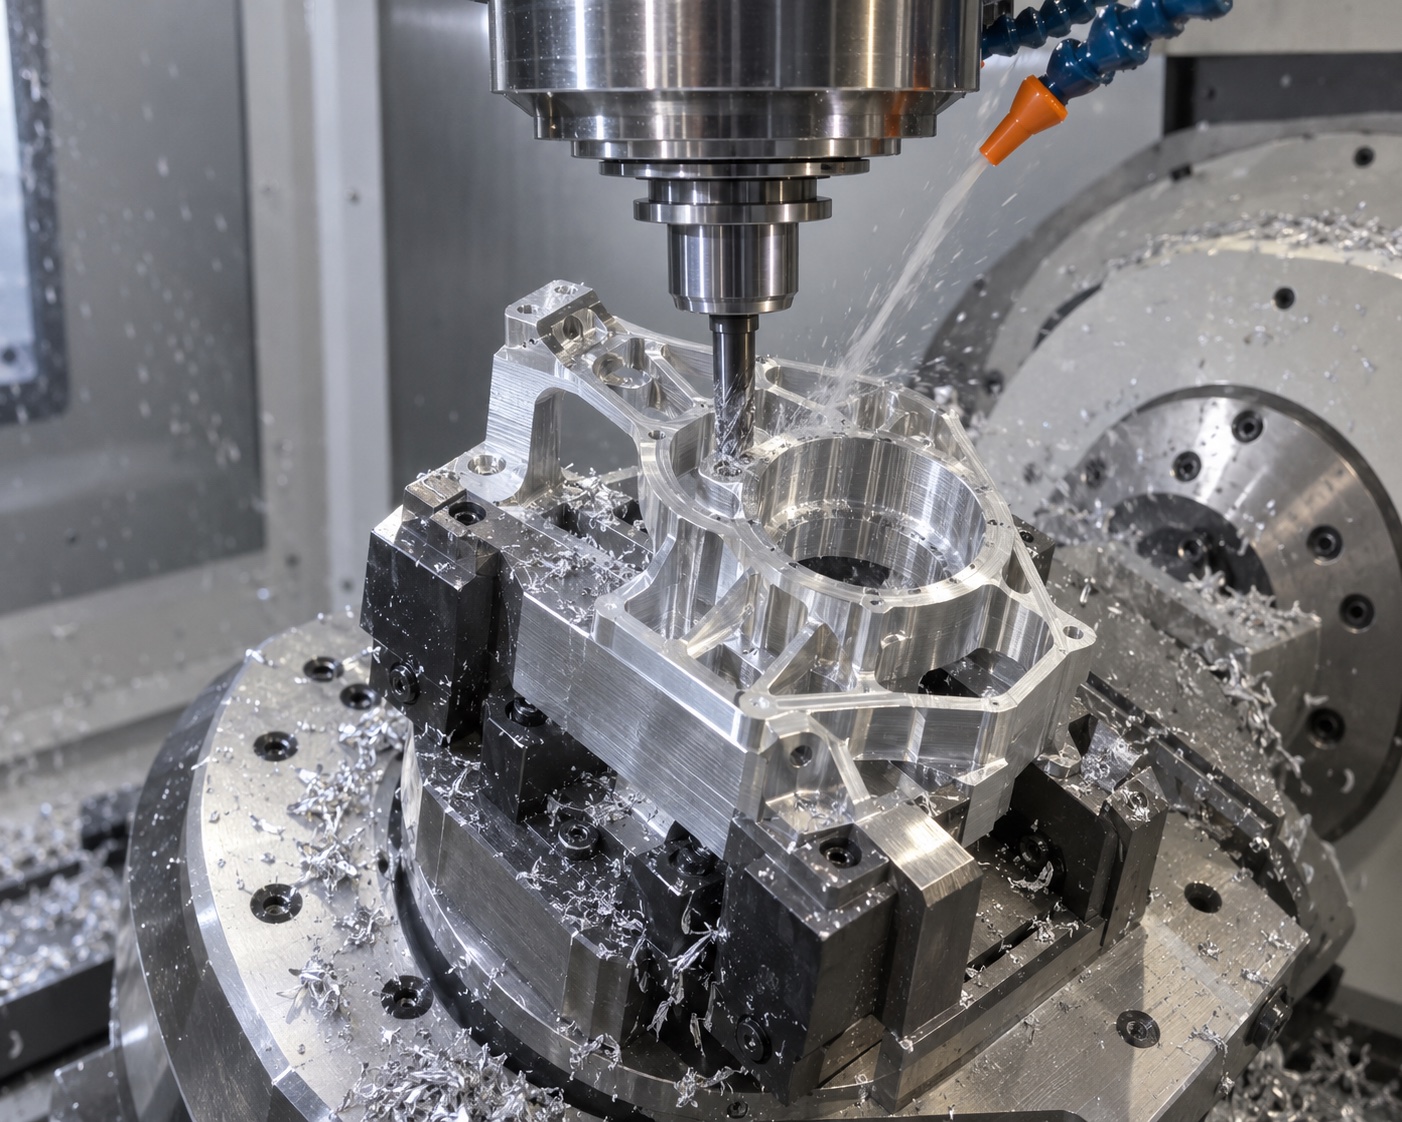
减重腔内的薄肋不仅影响重量,还决定局部刚度和固有频率。加工时应优先选用短悬伸刀具,通过五轴摆角使刀具接近最佳姿态,避免用过长刀杆硬探深腔。肋板两侧要交替、小切深精修,如果一侧先被完全切薄,另一侧切削力会让它发生弹性避让。程序还要保持腔体之间的去除量接近,为后续动平衡打下基础。
轴承座的圆度、圆柱度和两端肩面对轴线的跳动,会直接影响旋转阻力和寿命。精加工前要确认零件已完成主要去料且变形趋于稳定,否则早期做准的孔在后续铣腔后仍会偏移。精镗或螺旋插补铣削时需记录刀补与温度,尺寸合格后再以精密芯轴验证端面跳动,比单独检查直径更贴近实际装配状态。
黑色硬质阳极氧化可以提高表面耐磨性并抑制杂散光,但膜层会同时向基材内部和外部生长。对轴承孔、定位止口和镜片配合面,如果未在图纸上明确遮蔽或成品尺寸要求,很容易在表面处理后失去配合。工艺部门需与设计方确认膜厚、遮蔽区域和测量时机,必要时使用测试片跟踪实际膜层生长量,再修正加工尺寸。
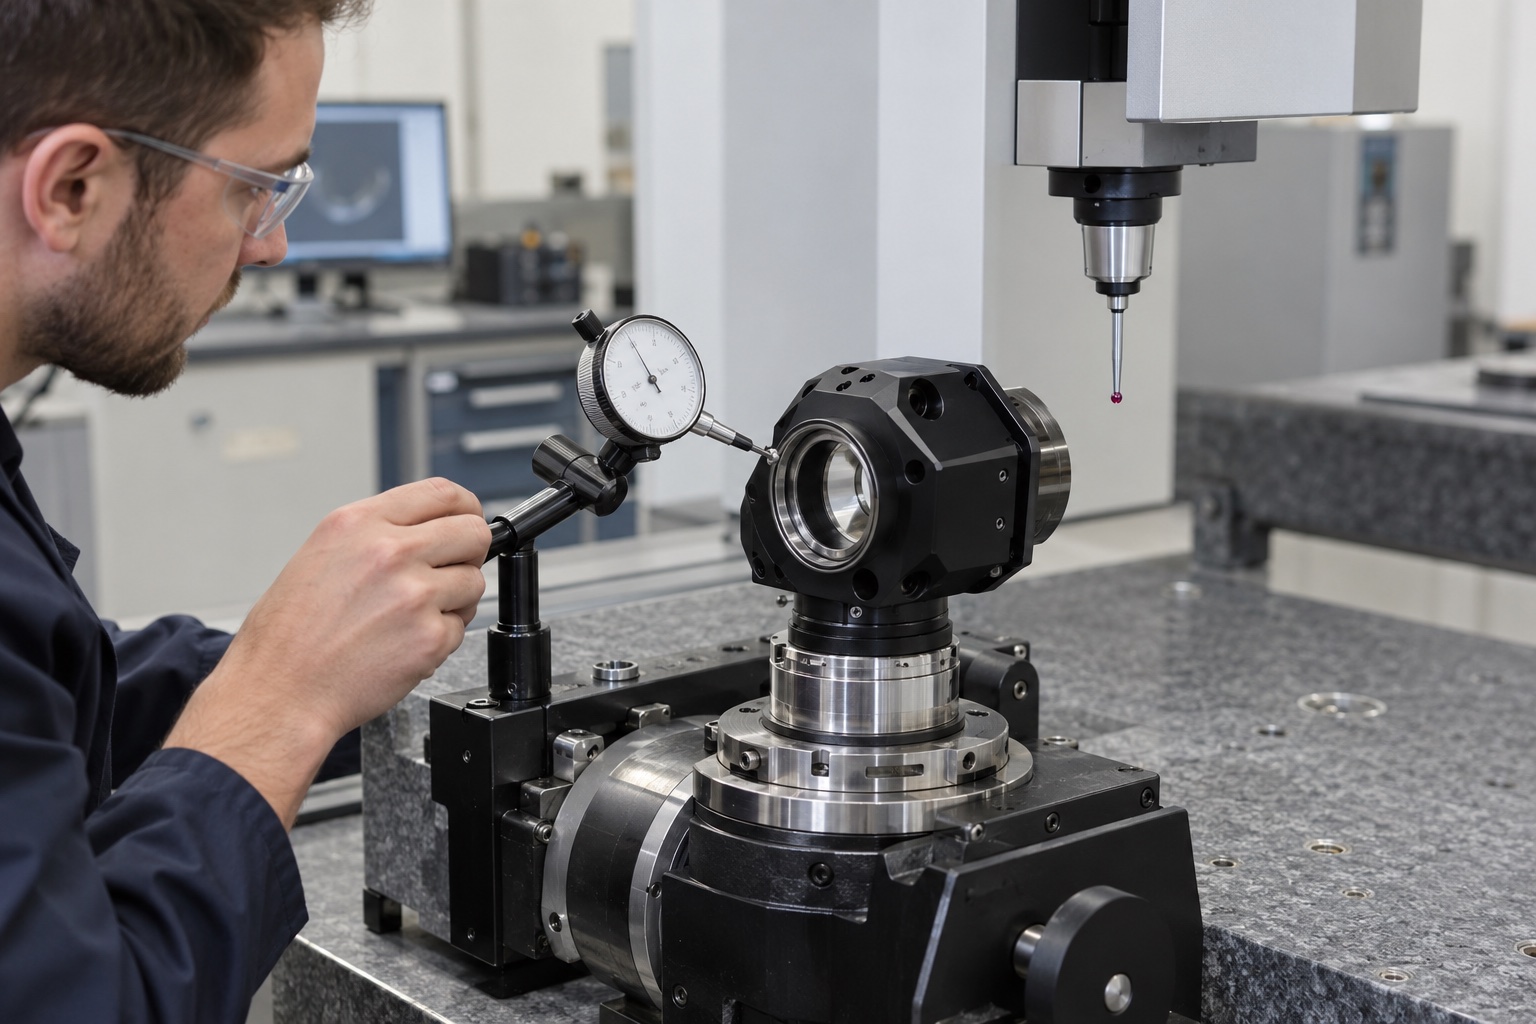
三坐标和跳动检测能证明零件的几何精度,却不能完全反映质量分布。毛坯密度差异、腔体去料量差异、紧固件和镜片装配偏差都可能形成不平衡。在工作转速下,不平衡会产生周期性离心力,导致振动、噪声和光路摆动。因此需根据组件形态制定平衡等级,用模拟镜片或实际装配件完成校正,并在设计允许的区域去重或配重。
小批量不等于只做单件精度。应从首件开始锁定毛坯状态、装夹力、粗精加工间隔、刀具寿命、阳极氧化批次和平衡校正方法。关键孔径、同轴度、端面跳动和不平衡量要进行趋势记录,当尺寸尚未超差但已持续向一侧偏移时,就应检查刀具、夹具和环境温度。这种预防性管理能减少转序后返工。
激光雷达旋转镜座的加工质量,需用光学基准、旋转基准和质量分布三条线同时评价。通过对称去料、同基准精加工、表面处理尺寸补偿、三坐标与跳动检测,再以动平衡完成功能性闭环,才能让轻量化结构在高速工作中保持稳定。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱