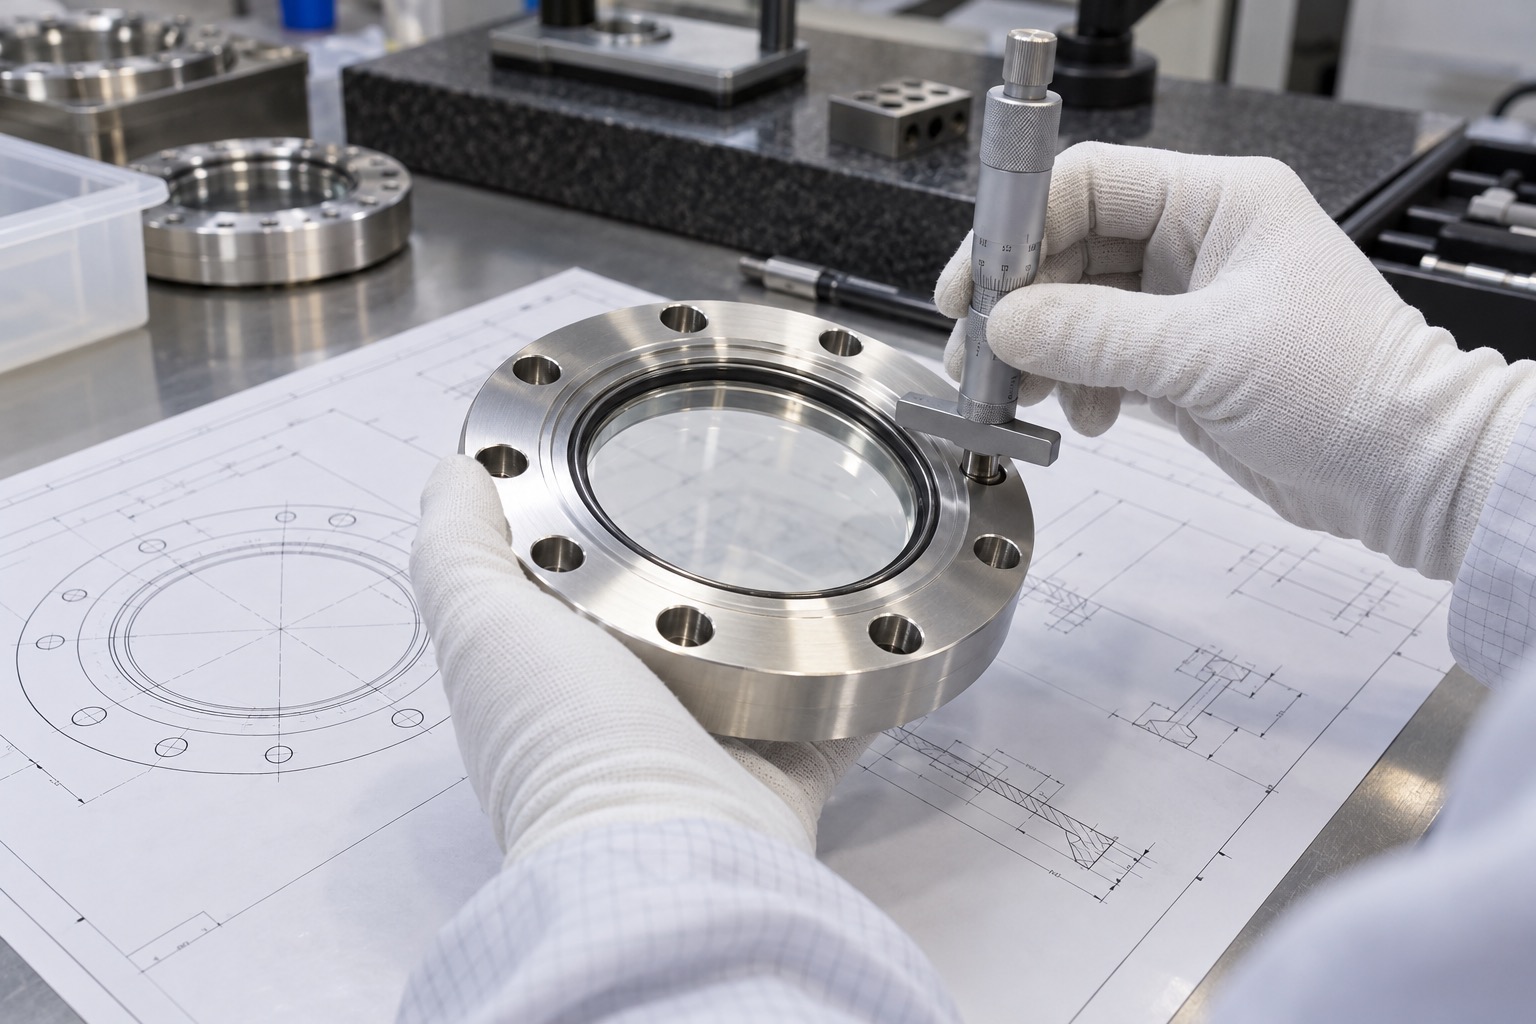
真空观察窗让工艺人员在不破坏腔体环境的情况下观察等离子体、晶圆传输或机构动作,也可作为光学检测和激光通光接口。观察窗法兰通常由铝合金环体、窗口定位台阶、密封圈、压环和环形螺栓孔组成。对于半导体设备,零件不仅要达到几何精度,还要控制毛刺、表面划伤和颗粒残留。密封面轻微翘曲可能导致漏率升高,窗口台阶不同轴则会让玻璃受力不均。
加工前应确认采用O形圈、金属密封或其他结构,了解窗口材料、压环方式、工作温度、真空等级和允许漏率。密封面平面度需要说明自由状态还是装夹状态,粗糙度与允许划伤也应量化。窗口台阶、主孔和螺栓孔系要围绕同一中心定义,侧向接口则需明确与密封区域的安全距离。若后续阳极氧化,还要说明遮蔽和膜厚。
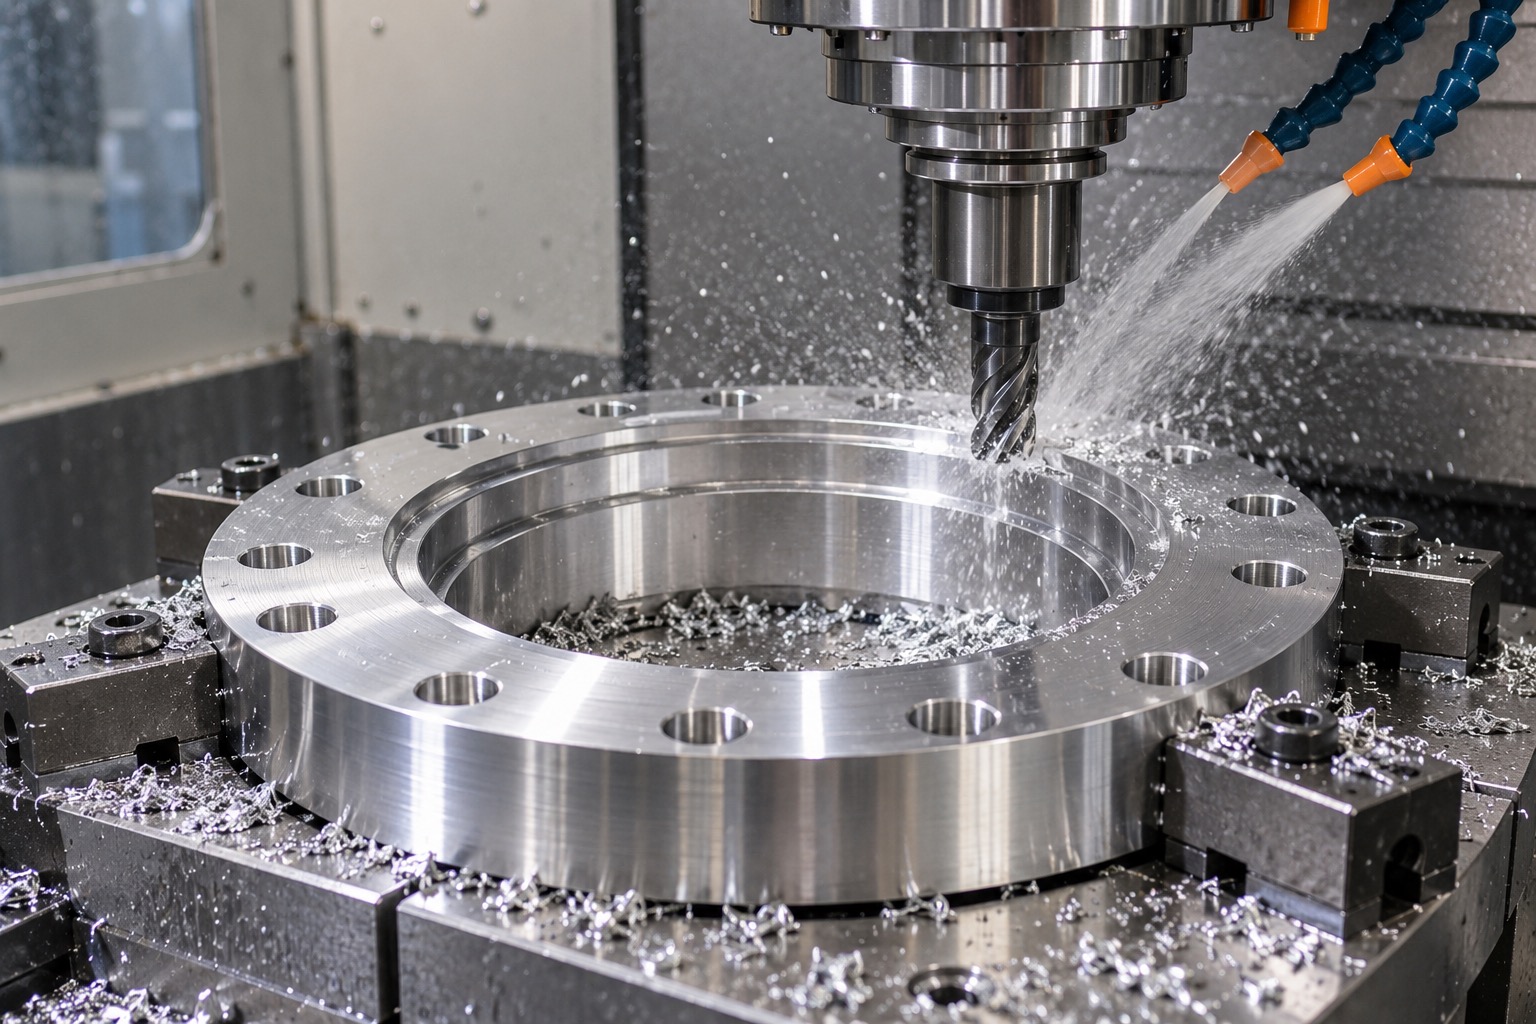
6061-T6虽然切削性能较好,但环形件内外径去料多,毛坯残余应力会在粗加工后重新分布。应选择稳定状态板材或锻件,记录材料方向并检查初始平面度。粗加工采用内外轮廓交替、正反面对称去量,保留均匀余量。随后松夹并温度平衡,必要时安排中间时效,再以稳定端面和内孔重新建立精加工基准。
法兰若被多点刚性压紧在工作台上,加工时密封面可能十分平整,松开后却恢复翘曲。夹具应在厚实区域均匀支撑,使用可控夹紧力并减少局部过约束。翻面时先清理定位面,防止微小切屑造成倾斜。密封面精加工前应在自由状态下检查变形,再根据实际余量调整支撑,不能依靠增加压紧力修正。
大孔、轻量化腔、侧接口和螺栓孔会改变结构刚性,因此密封面不宜过早完成。主要去料工序结束后,用小余量、锋利刀具和稳定走刀完成密封面与窗口台阶。刀路要连续,进退刀避开有效密封带,避免接刀痕。切削液、主轴热伸长和零件温度都要控制,精加工后让零件充分冷却再测量。
窗口台阶决定玻璃定位与受力分布,主孔、台阶和密封槽尽量在同一车削或镗削基准下完成。环形螺栓孔随后以该轴线和端面建立坐标,控制孔距、分度和沉孔深度。侧向接口加工要避免进入密封带或留下交叉毛刺。若法兰尺寸较大,机内测头可复核中心和端面,减少转序找正误差。
螺栓孔、侧孔和轻量化腔边缘应按图纸执行受控倒角,任何松动毛刺都可能在抽真空或维护时脱落。密封面加工完成后立即清洁并覆盖保护,不允许量具底座、金属零件或裸手接触有效区域。去毛刺工具不能越过密封带,人工抛磨也不能改变平面度。清洗前应使用放大观察检查孔口、槽底和台阶转角。
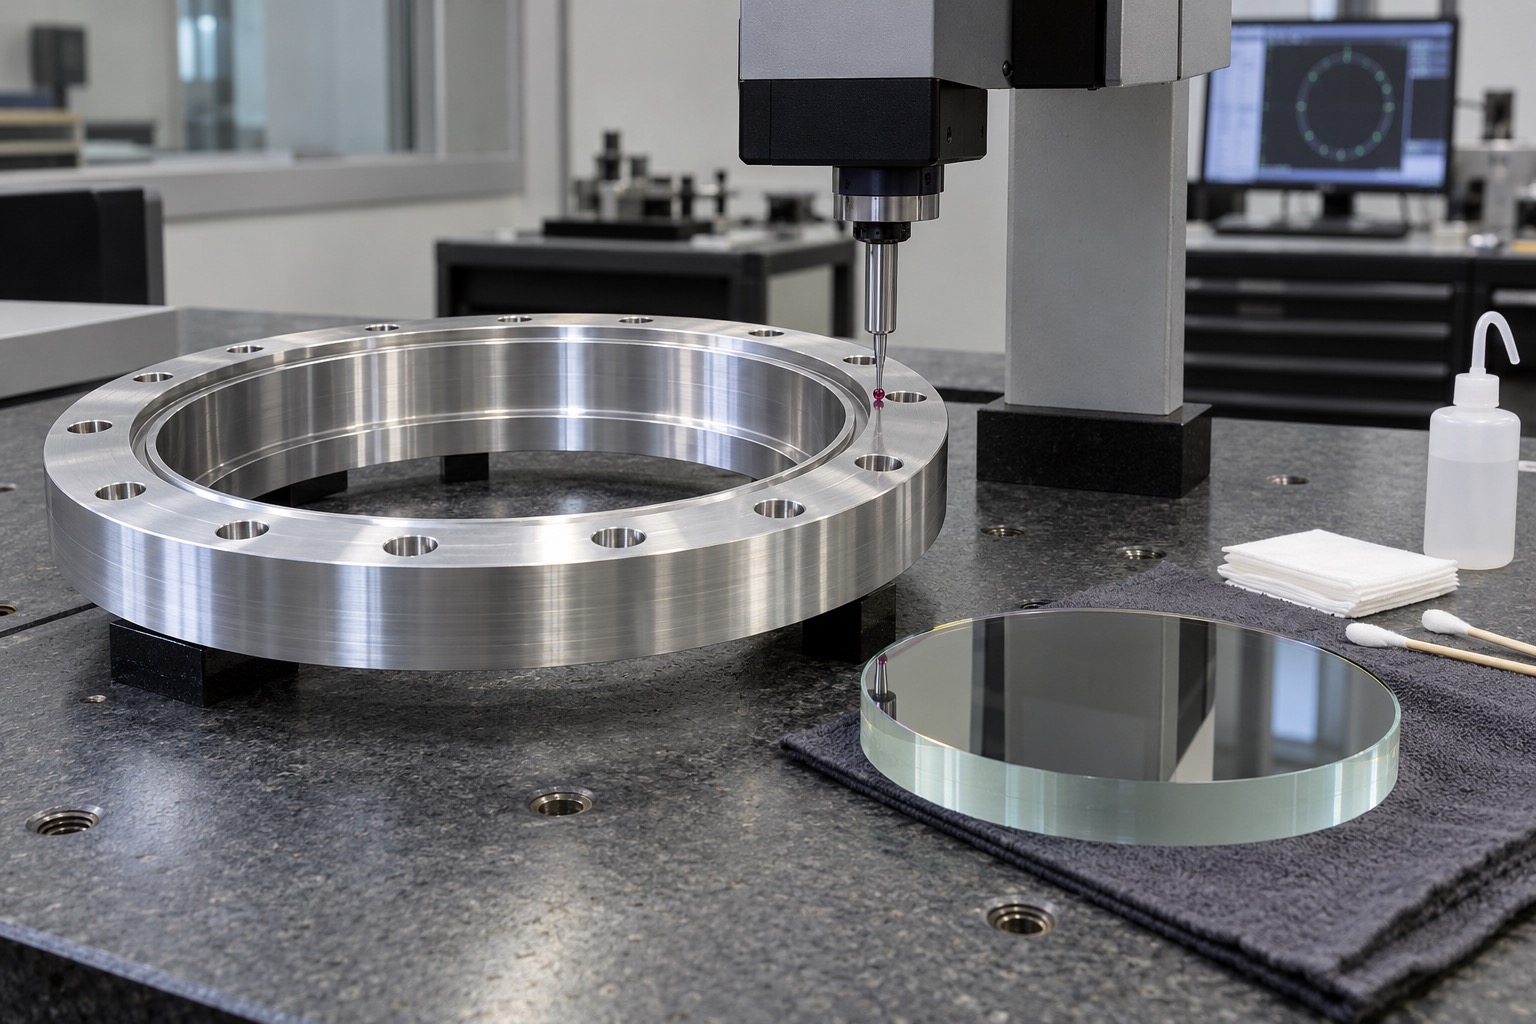
可根据尺寸与精度使用三坐标、平面度测量、光学平晶或专用检具。三坐标采点应覆盖内外密封带和多个角向位置,不能只测少数点。检测支撑应与规定状态一致,避免自重或夹紧改变结果。窗口台阶需要评价直径、圆度、深度和相对主轴线的位置,螺栓孔则检查分布圆与角向。粗糙度和划伤状态单独记录。
加工完成后按要求脱脂、清洗和干燥,重点处理盲孔、螺纹、侧接口和密封槽。清洗介质与后续表面处理必须相容,压缩空气和擦拭材料本身也不能带来油或纤维。最终检验后给密封面安装非磨损保护,使用洁净袋独立包装,并标识清洗状态。把应力释放、低应力装夹、后段精加工、表面保护和洁净交付连成闭环,才能同时控制真空观察窗法兰的平面度、密封可靠性和颗粒风险。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱