高速分拣设备通过凸轮分割器把连续驱动转换为精确的间歇运动,输出法兰连接转盘、治具或机械手。每次启停都会把惯性载荷传入中心止口、端面和定位销孔,因此零件不仅要有足够强度,还要保持轴向跳动和角向重复性。17-4PH不锈钢适合承载与耐腐蚀场景,但固溶、时效和切削去量都会改变尺寸状态。
中心止口或轴承配合孔决定旋转轴线,安装端面决定轴向位置,定位销孔负责角向重复定位。图纸评审应明确这三类基准之间的位置关系,并给出端面跳动、止口圆度、销孔位置和配合。若仅分别标注直径和平面度,装配后仍可能出现盘面摆动。检测坐标必须与加工和装配逻辑一致。
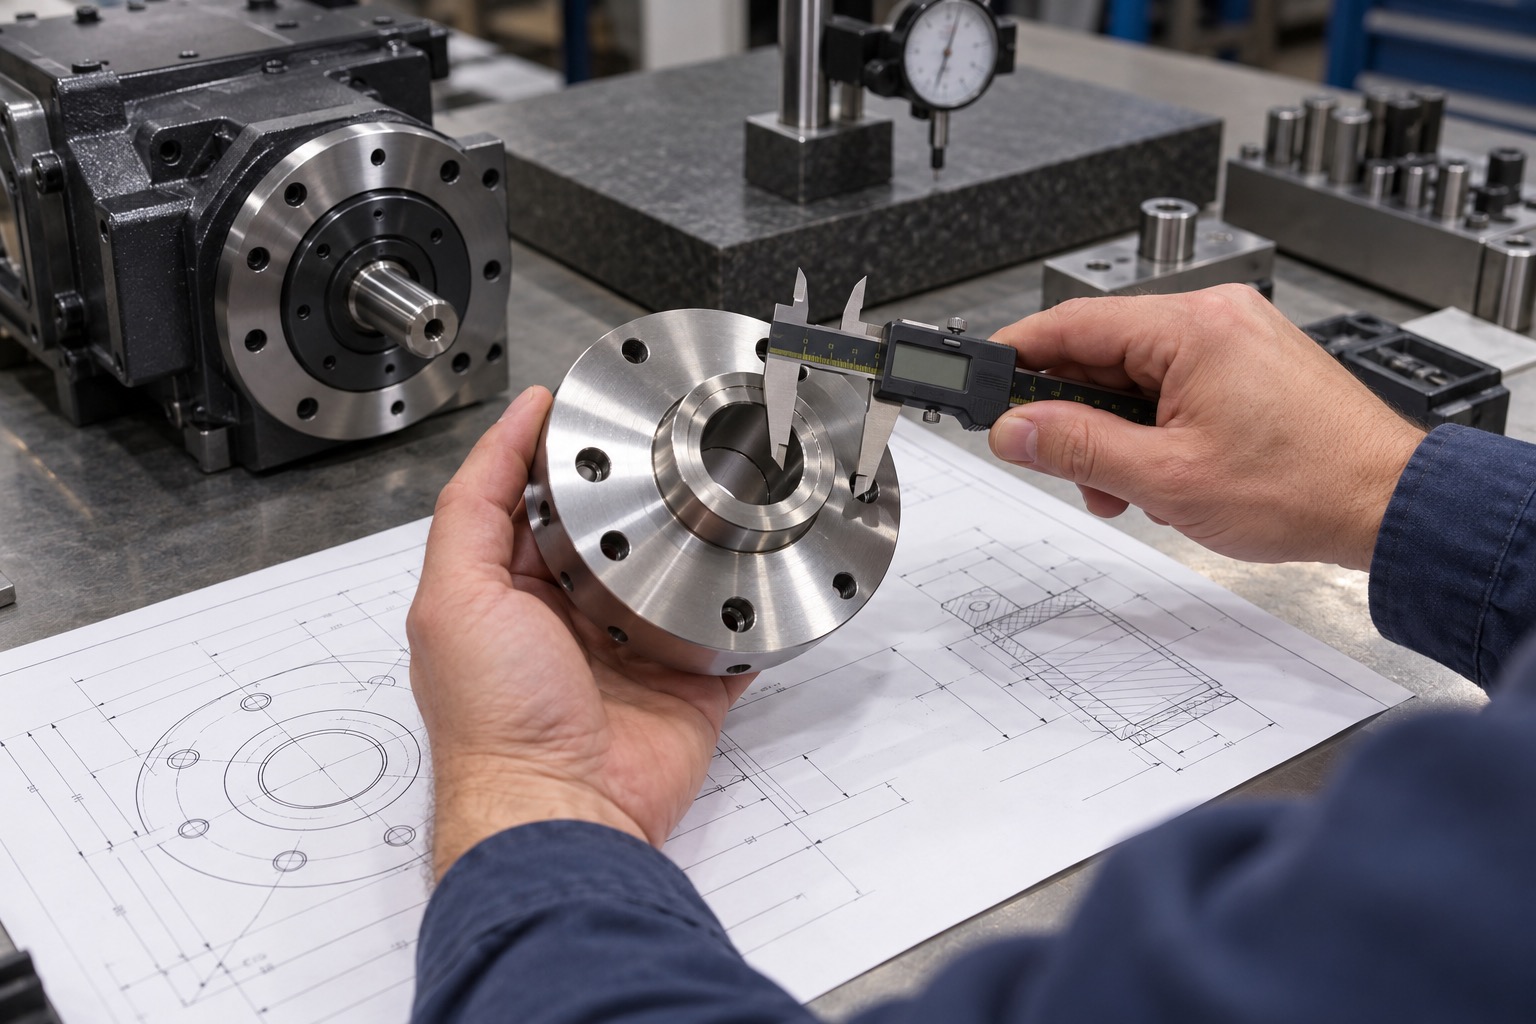
17-4PH毛坯先建立工艺端面和外圆,中心孔、止口和端面保留均匀余量。径向槽和大孔尽量对称去量,避免单侧应力集中。热处理前后记录直径、平面和跳动变化,形成具体批次的变形数据。时效后先检查硬度、外观和剩余余量,再重新找正主轴线,不应直接沿用热处理前坐标。
输出法兰的中心止口、轴承座和安装端面应在同一轴线下精车、精镗或磨削。这样端面跳动围绕真实旋转轴线控制,而不是只追求单独平面度。夹持采用大包覆软爪或专用定位,减少盘类零件夹紧变形。精加工前充分恒温,主轴热状态和刀具补偿保持稳定。
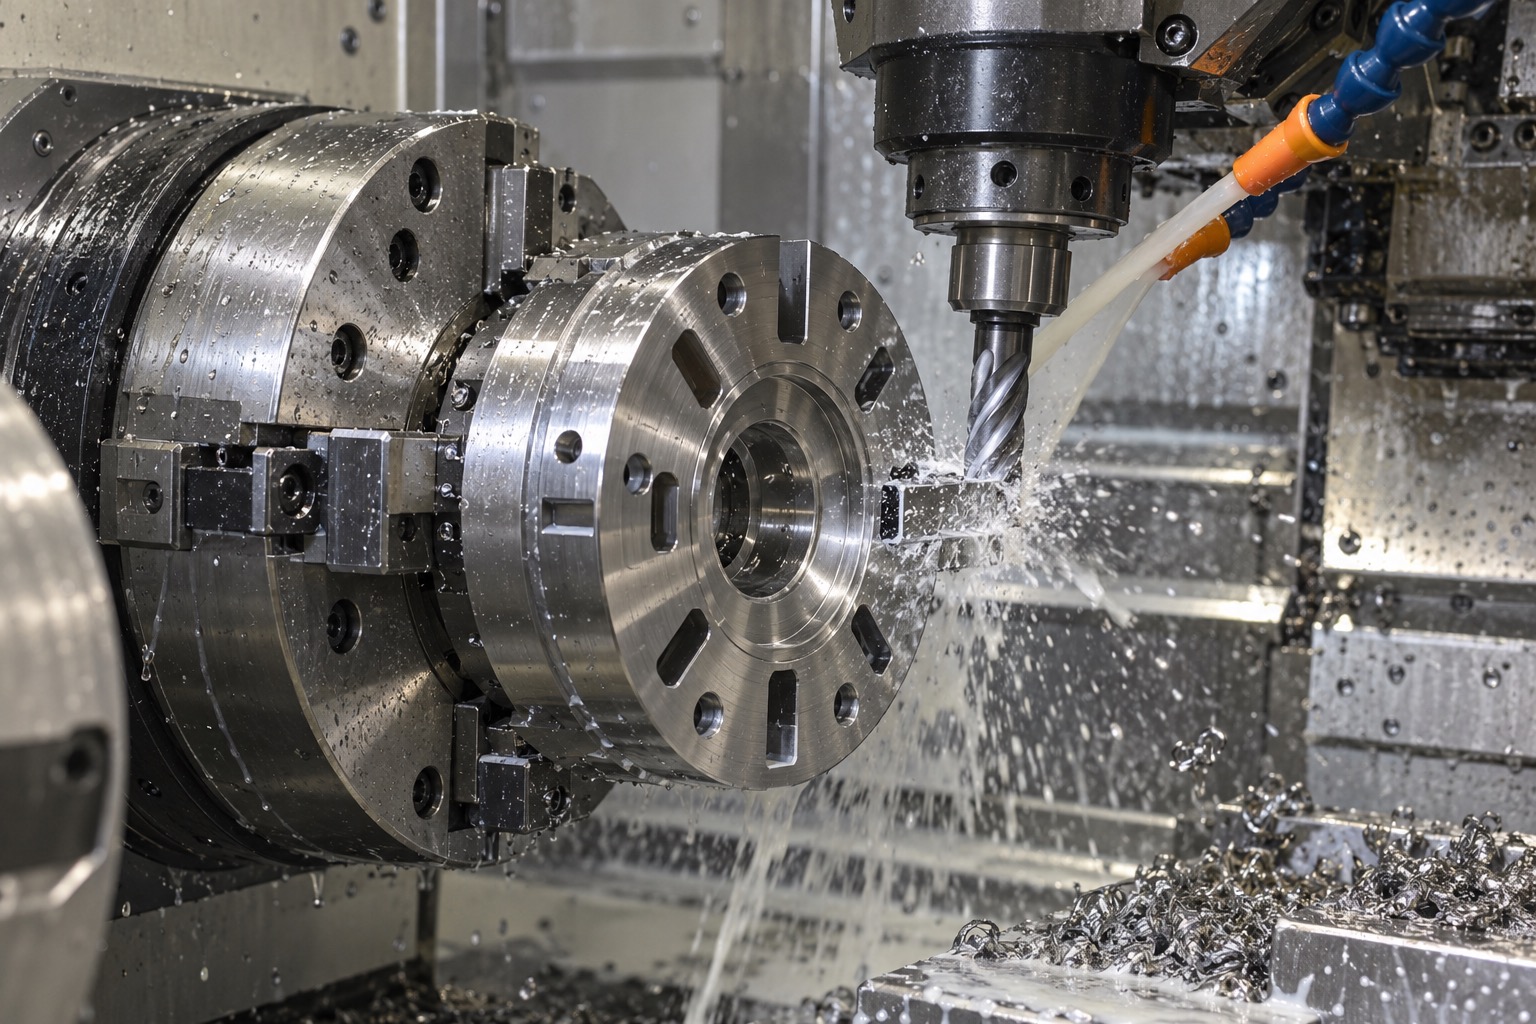
销孔应在中心止口和端面稳定后加工,以主轴线、端面和角向特征建立坐标。钻、铰或精镗过程中控制刀具跳动和孔口毛刺,成对销孔还需评价孔距与方向。若使用一圆一菱定位,应按装配功能分别定义公差。通止规只能确认孔径,仍需三坐标检查相对中心的位置。
安装槽和螺栓孔分布不均会影响夹紧力和转动平衡。加工时以中心轴线分度,检查槽宽、端部圆角、分布角和沉孔深度。去毛刺不能破坏端面或销孔。高速工位若有平衡要求,应明确测试转速、装配状态和允许不平衡量,校正位置不能落在功能止口或定位区域。
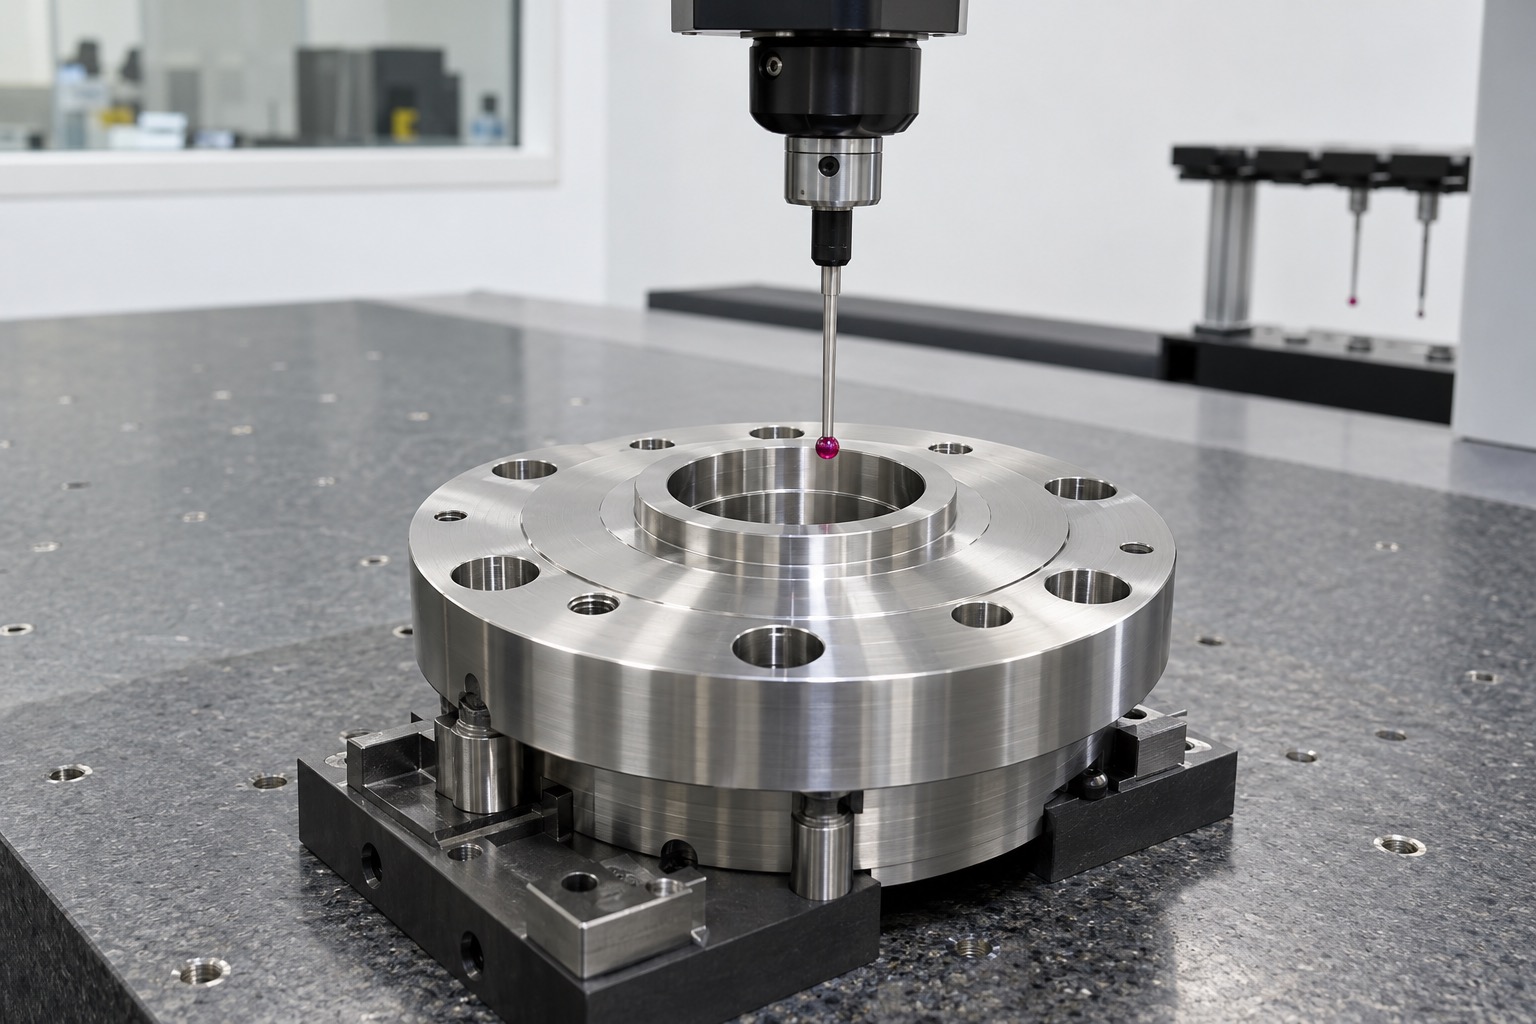
三坐标可拟合中心轴线并评价销孔、螺栓孔和槽的位置,圆度或跳动设备用于检查止口与端面。端面跳动应围绕中心轴线旋转测量,而不是简单以三个点拟合平面。装配条件允许时,可使用等效芯轴或分割器接口做功能复测,观察转盘边缘摆动和拆装重复性。
每件记录材料炉批、热处理批次、前后变形、程序、刀具、夹具、尺寸和硬度。若跳动随批次偏向同一方向,应回看热处理装炉、毛坯余量和夹紧;若销孔位置离散,则检查坐标恢复和刀具状态。把热处理余量、统一轴线、后加工销孔和功能复测连成闭环,才能让凸轮分割器输出法兰保持端面跳动和高速重复定位能力。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱