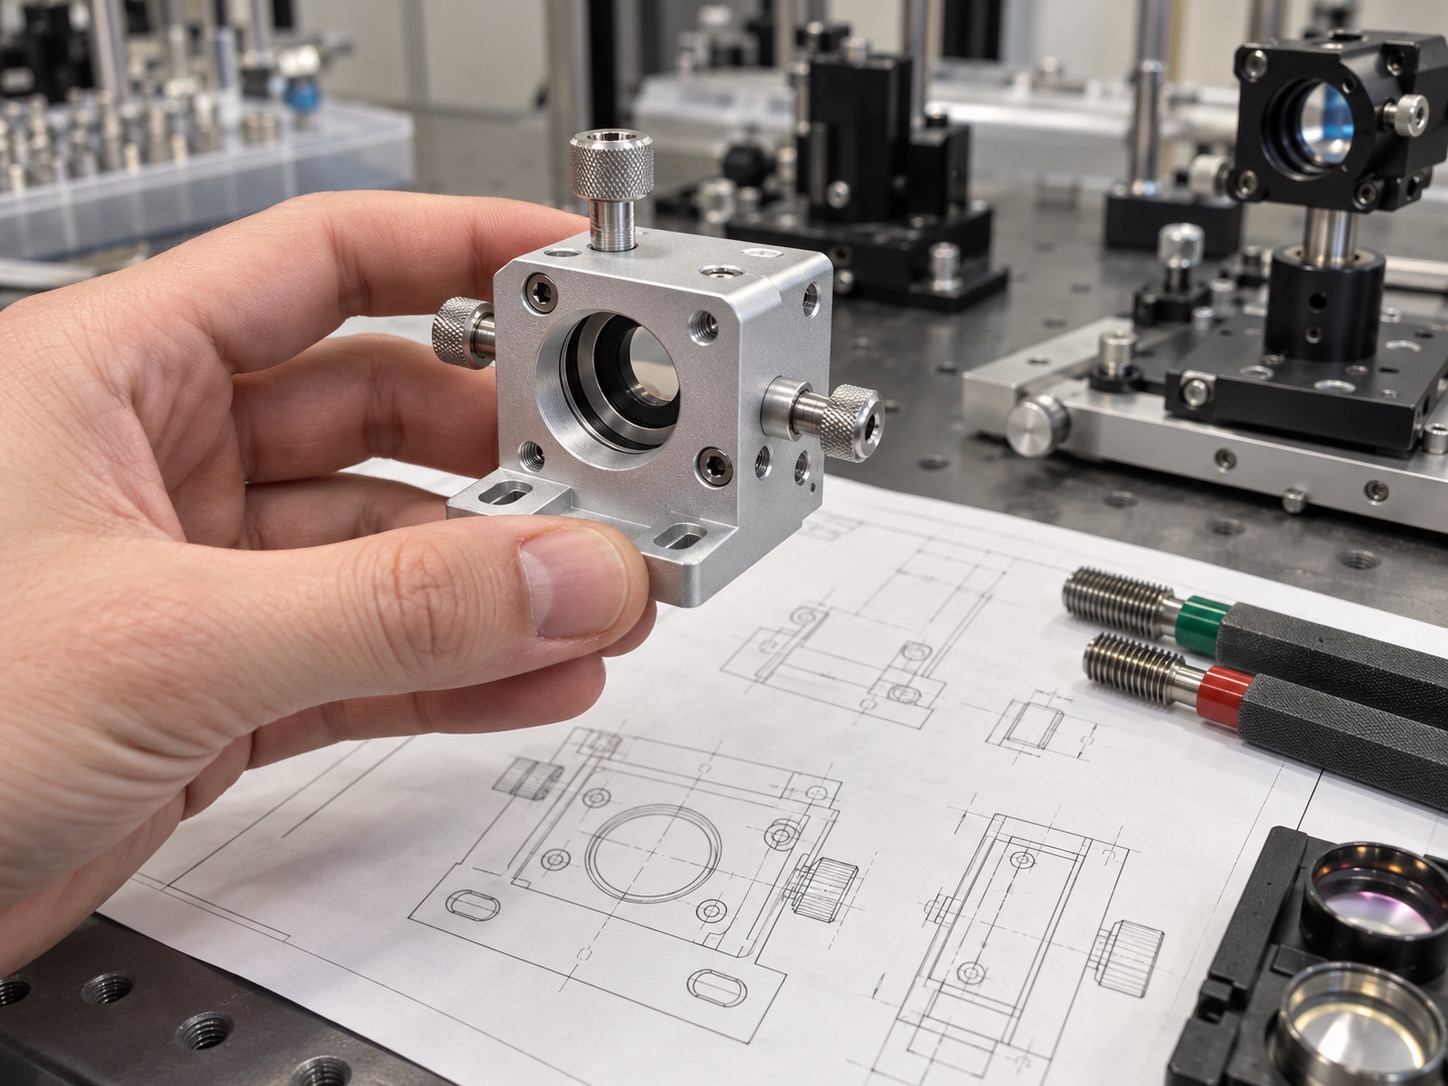
光通信和激光检测设备中的准直器调节座,负责固定镜筒并通过多向微调改变光轴姿态。它既是机械结构件,也是光学基准的载体。中心孔、定位止口、底面、销孔和微调螺纹之间只要出现很小的相对误差,就可能放大为调节行程不足、回差过大或光斑漂移。小批量加工需要在成本和精度之间取得平衡,而关键是明确哪些尺寸真正决定光轴。
设计图纸通常给出中心孔直径、底面平面度和若干孔位,但加工前还需要确认光学元件以哪个止口定位、镜筒靠哪个端面限位、调节螺杆作用于哪个方向。中心光学孔轴线通常是主功能基准,安装底面和销孔决定组件在系统中的位置。工艺路线应使这几组特征建立清晰关系,而不是让每个面都独立找正。
6061-T6铝合金易加工,但从整块材料中去除大量余量后仍可能发生轻微变形。对带开槽、薄壁和多个凸台的调节座,可在粗加工后安排翻面和时效停放,再精加工底面、定位孔和中心孔。关键孔宜在结构基本稳定后完成,避免后续大余量加工使孔轴发生偏移。
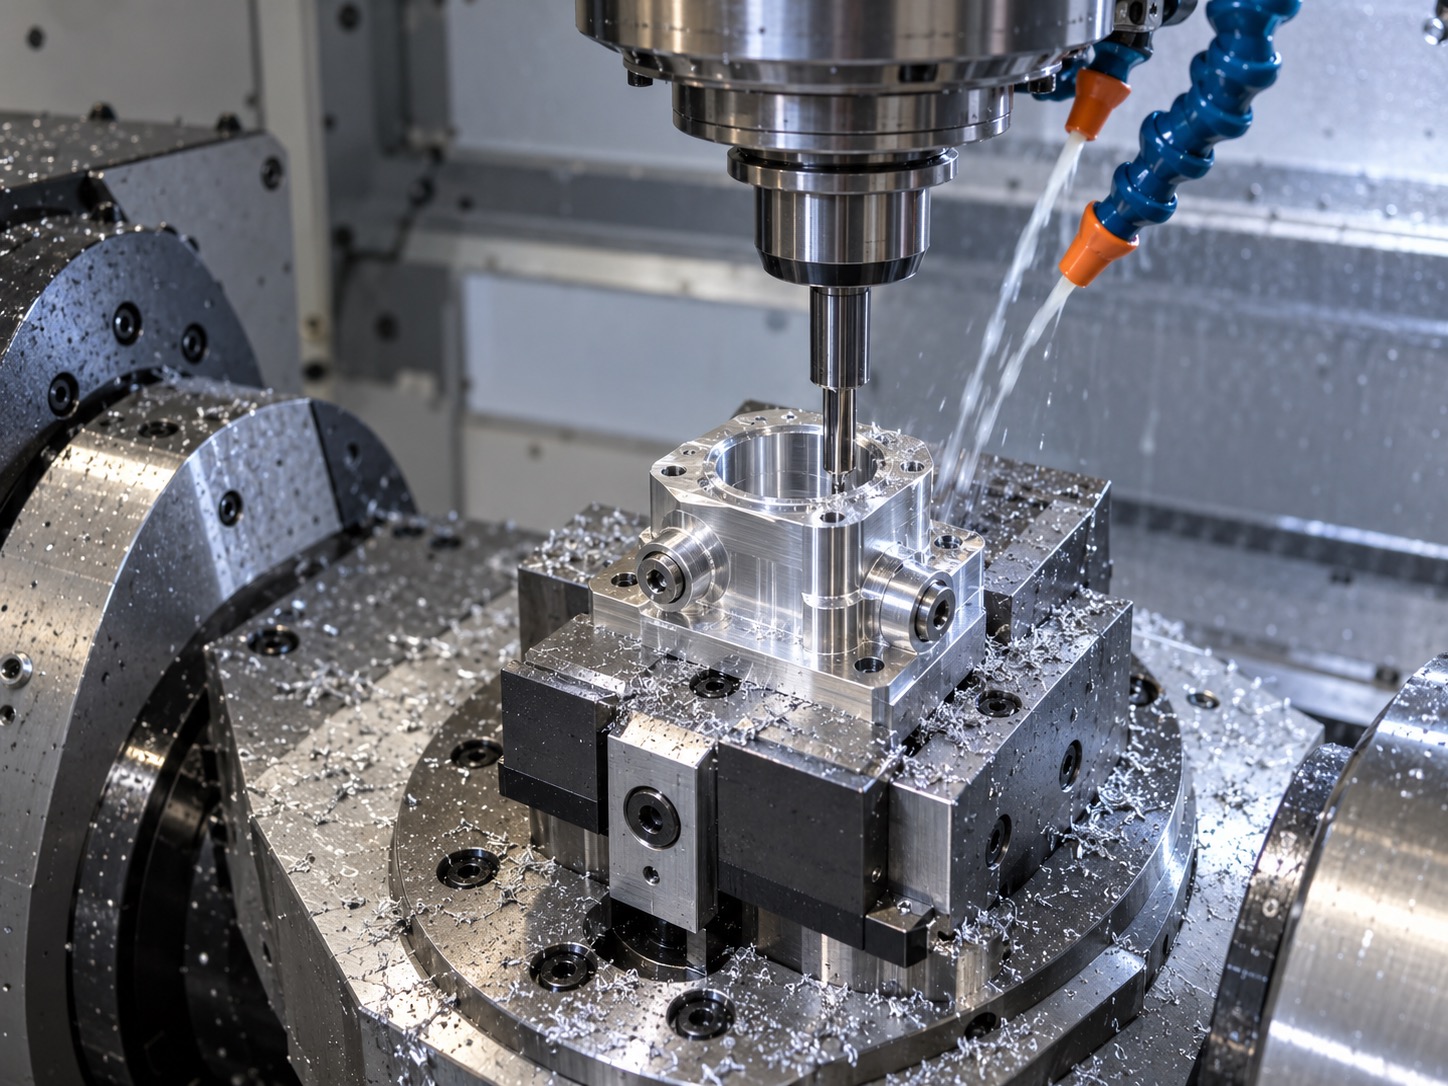
孔径影响镜筒配合,但孔轴相对底面和销孔的位置更直接影响光路。加工时可采用精镗或铰削完成最终尺寸,并在同一装夹中加工定位止口和相关端面。刀具伸出过长、切削参数不稳或夹紧力不均都会造成锥度与圆度问题。对较深孔应在入口、中部和出口分段测量,不能只用孔口尺寸代表整个孔。
三向微调孔常分布在不同侧面,螺纹轴线需要准确指向受力位置。底孔偏斜或螺纹入口毛刺会使调节螺杆卡滞,过大的配合间隙又会增加回差。加工应使用稳定侧面基准,控制底孔位置与垂直度,并选择状态良好的丝锥或螺纹铣刀。完成后除通止规检查外,最好结合实际螺杆验证旋合长度、手感和重复定位。
调节座常采用本色或黑色阳极氧化。膜层会改变孔径、螺纹和止口尺寸,不同批次的前处理也可能影响外观。精密配合面可采用遮蔽,不能遮蔽的尺寸应在图纸和工艺中明确膜厚补偿。阳极氧化后需要复检中心孔、螺纹和定位止口,不能沿用处理前的报告作为最终验收依据。
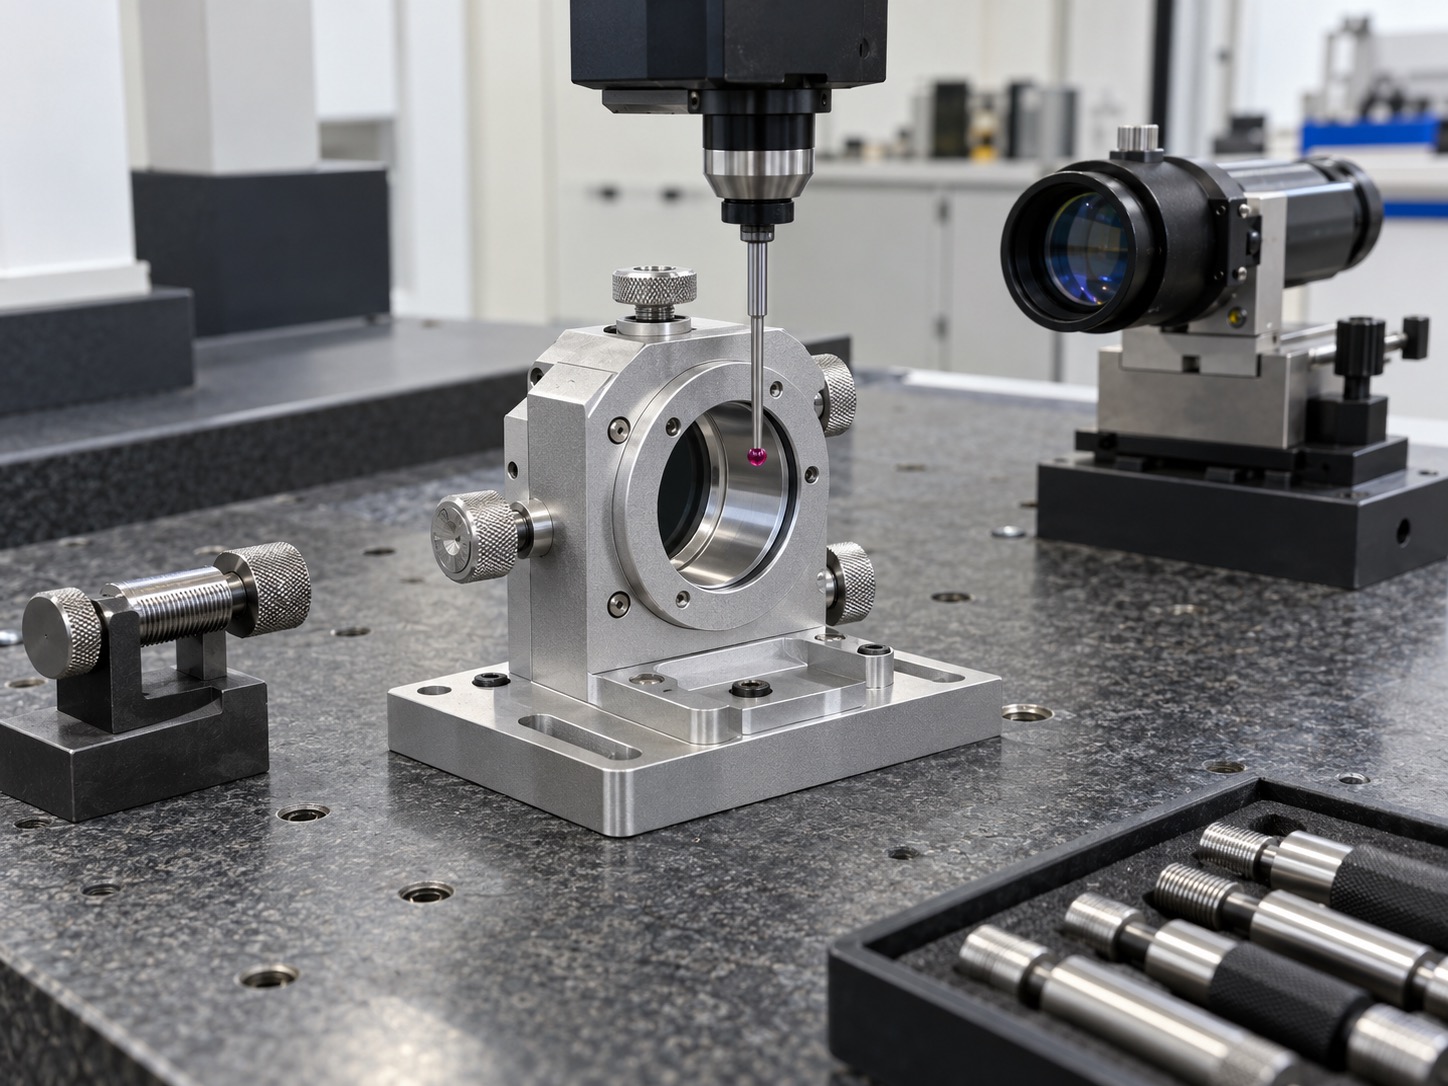
三坐标可测量底面、中心孔轴线、销孔位置和侧向螺纹底孔方向;内径量具用于确认孔径和锥度;螺纹规和实际螺杆用于验证旋合。对光轴要求较高的装配,还可通过准直仪或标准镜筒检查调整范围和重复性。小批量项目不必堆叠所有检测手段,但必须覆盖图纸中的关键特性和实际使用风险。
研发订单数量少、版本变化快,最容易出现图纸版本混用和工艺重复摸索。建议每批记录图号版本、材料炉批、基准方案、刀具补偿、表面处理批次和检测程序。首件确认后保留加工基准和关键参数,后续补单能够更快恢复状态。若客户提供镜筒、调节螺杆或装配样件,还可以在出货前增加配合验证,减少现场返工。
激光准直器调节座的精密加工并不依赖某一个极限公差,而在于中心光轴、安装基准和微调机构之间保持稳定关系。把机械尺寸与光学功能一起评审,配合处理后复检和实际调节验证,才能让小批量零件真正服务于研发装调。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱