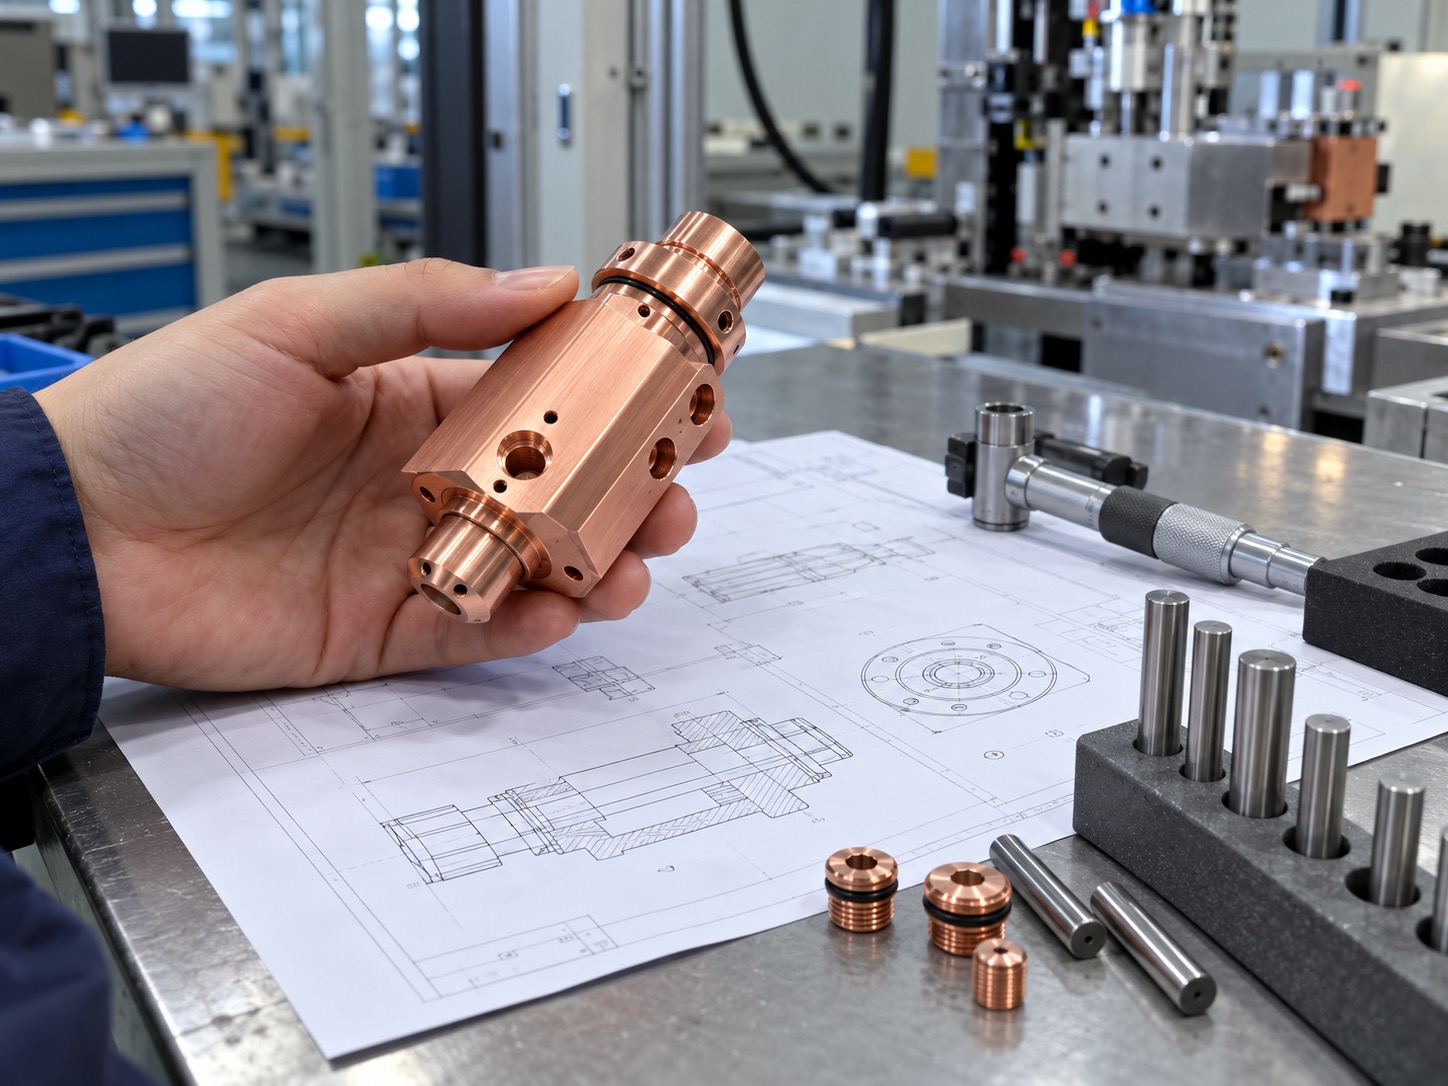
新能源汽车电池生产线中的激光焊接或复合焊接设备,需要电极座完成电极定位、导电、散热和循环冷却。C18150铬锆铜兼具良好导电导热性能与较高强度,是此类部件的常用材料。电极座通常包含倾斜电极孔、安装面、定位销孔、螺纹接口和交叉冷却流道。加工难点集中在孔轴角度、配合尺寸、内部毛刺和流道密封,而这些特征又往往位于不同方向。
倾斜电极孔决定电极工作位置,底面和销孔决定电极座在设备中的位置,冷却流道负责带走热量。工艺评审应明确倾斜孔相对哪个基准标注角度,流道交叉点在哪里,哪些接口需要密封。若只按外形分面加工,可能出现孔径合格但电极尖端位置偏移,或流道钻通后在相贯处留下毛刺。
C18150材料韧性较高、导热快,刀具刃口不锋利时容易产生积屑瘤,造成孔壁拉伤和尺寸波动。应选择适合铜合金的锋利刀具与排屑槽型,保持稳定进给和充分润滑。精加工刀具与粗加工分开使用,减少磨损刃口对配合面的影响。切屑较长时还要及时排出,避免划伤已完成表面。
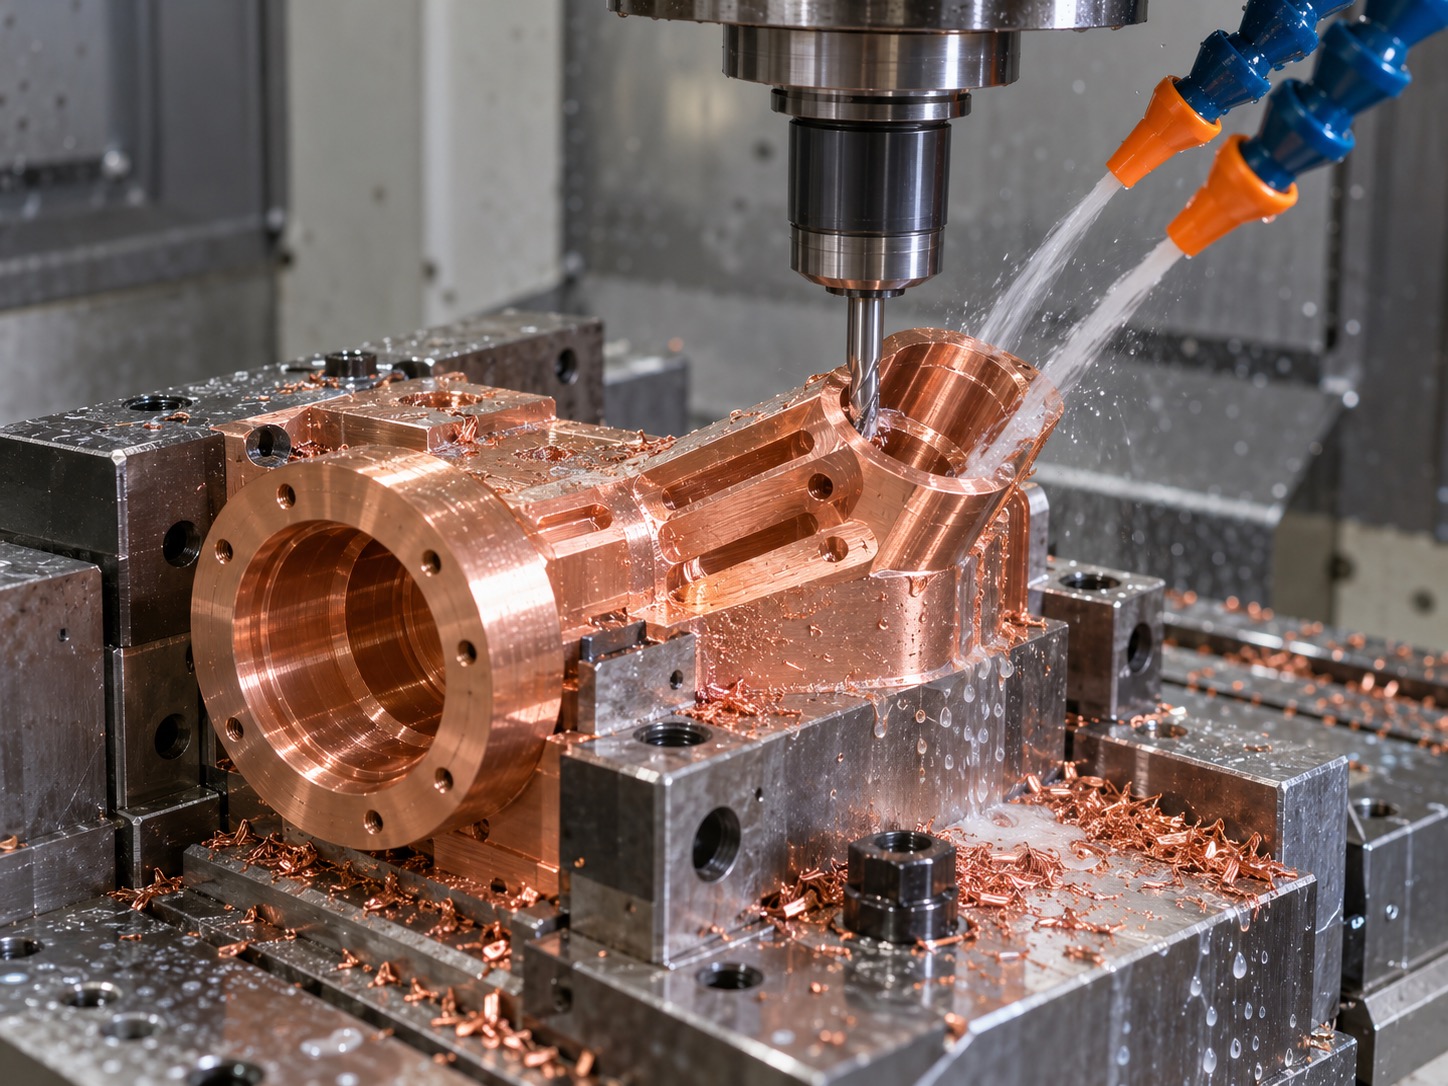
倾斜孔可通过五轴定位、角度夹具或复合机床加工。无论采用哪种方案,都应先建立稳定底面和销孔基准,再完成孔轴定位。深孔加工需要控制刀具偏斜,并在入口、中部和出口测量孔径。对于电极伸出较长的结构,小角度误差会在电极尖端被放大,因此可用标准芯轴和三坐标测量实际空间方向,而不仅检查孔口位置。
冷却孔通常从多个方向钻入并在内部相交。钻削顺序会影响出口毛刺方向,设计时应尽量让后续工具能够接近相贯区域。加工后使用受控机械去毛刺、刷磨或其他经验证方法清除翻边,再进行高压冲洗。不能用简单扩大孔口的方式掩盖内部毛刺,否则会改变流量和壁厚。
流道接口可能采用螺纹接头、堵头或密封圈。螺纹中径、入口倒角、密封端面粗糙度和沉孔深度都会影响泄漏。精加工后应避免碰伤密封面,并使用通止规或实际接头检查旋合。若采用永久堵头,还要评估压装或焊接过程对附近孔位和材料状态的影响。
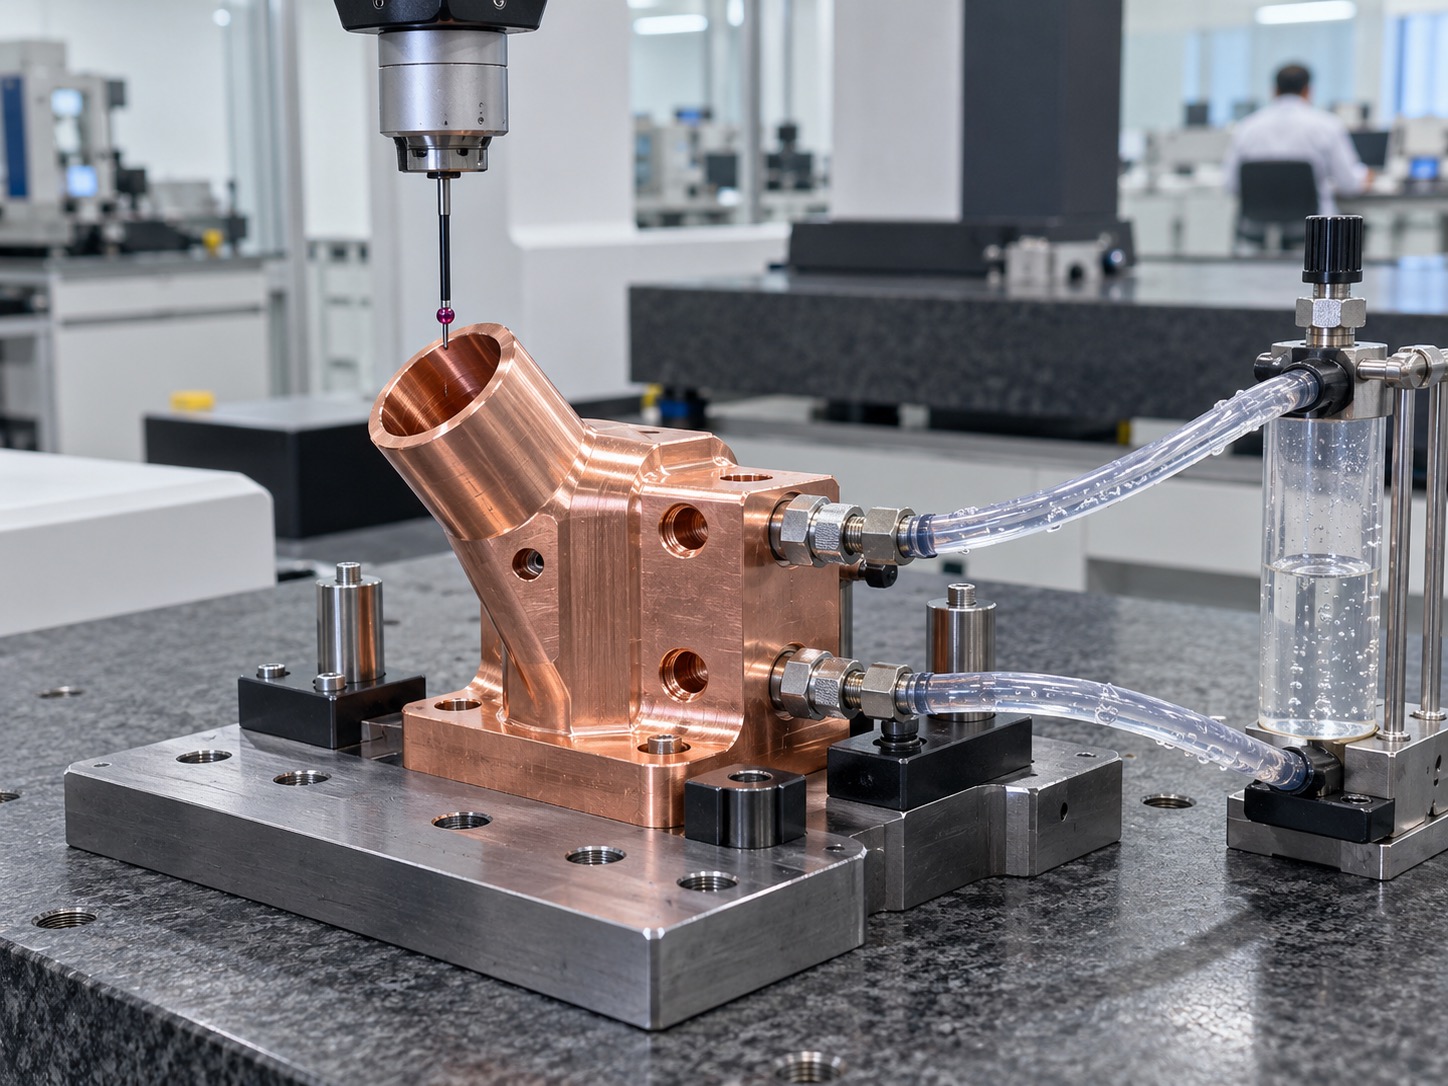
流道通畅不等于密封可靠。测试前应确定介质、压力、保压时间、允许压降和环境温度,并使用与实际接口匹配的封堵方式。低压气密适合发现明显泄漏,液压或更高灵敏度方法则需结合使用风险选择。测试后要彻底排液和干燥,防止残留物进入客户设备。
电池设备更新快,同一外形可能存在不同流道或电极角度版本。每批应核对图号、三维模型、接口规格和材料状态,并记录关键刀具、测量程序与压力测试结果。首件确认后保留标准芯轴、检具或测试接头,可提高后续补单的一致性。
铬锆铜电极座的加工质量,来自精确的倾斜孔方向、干净的交叉流道和可验证的密封。把尺寸检测与压力测试结合起来,才能让小批量非标零件在电池焊接设备中稳定运行。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱