高速贴片机飞达通过凸轮机构把连续旋转转化为确定的送料、压带和回位动作。凸轮盘的曲线轮廓决定从动件位移、速度和加速度,微小轮廓偏差也可能带来送料节拍波动、滚轮冲击、振动和噪声。SKD11具有良好耐磨性,但淬火后的高硬度和热处理变形,使这类零件成为典型的小批量精密加工难题。
凸轮槽不能只依赖二维外观尺寸判断,工程人员需要获得完整三维模型、理论曲线或足够的坐标点,同时确认滚轮直径、运动方向和有效工作区间。对于旧设备备件,如果只能提供样件,还应结合磨损位置进行反向测绘,不能把已经磨损的轮廓直接复制成新零件。
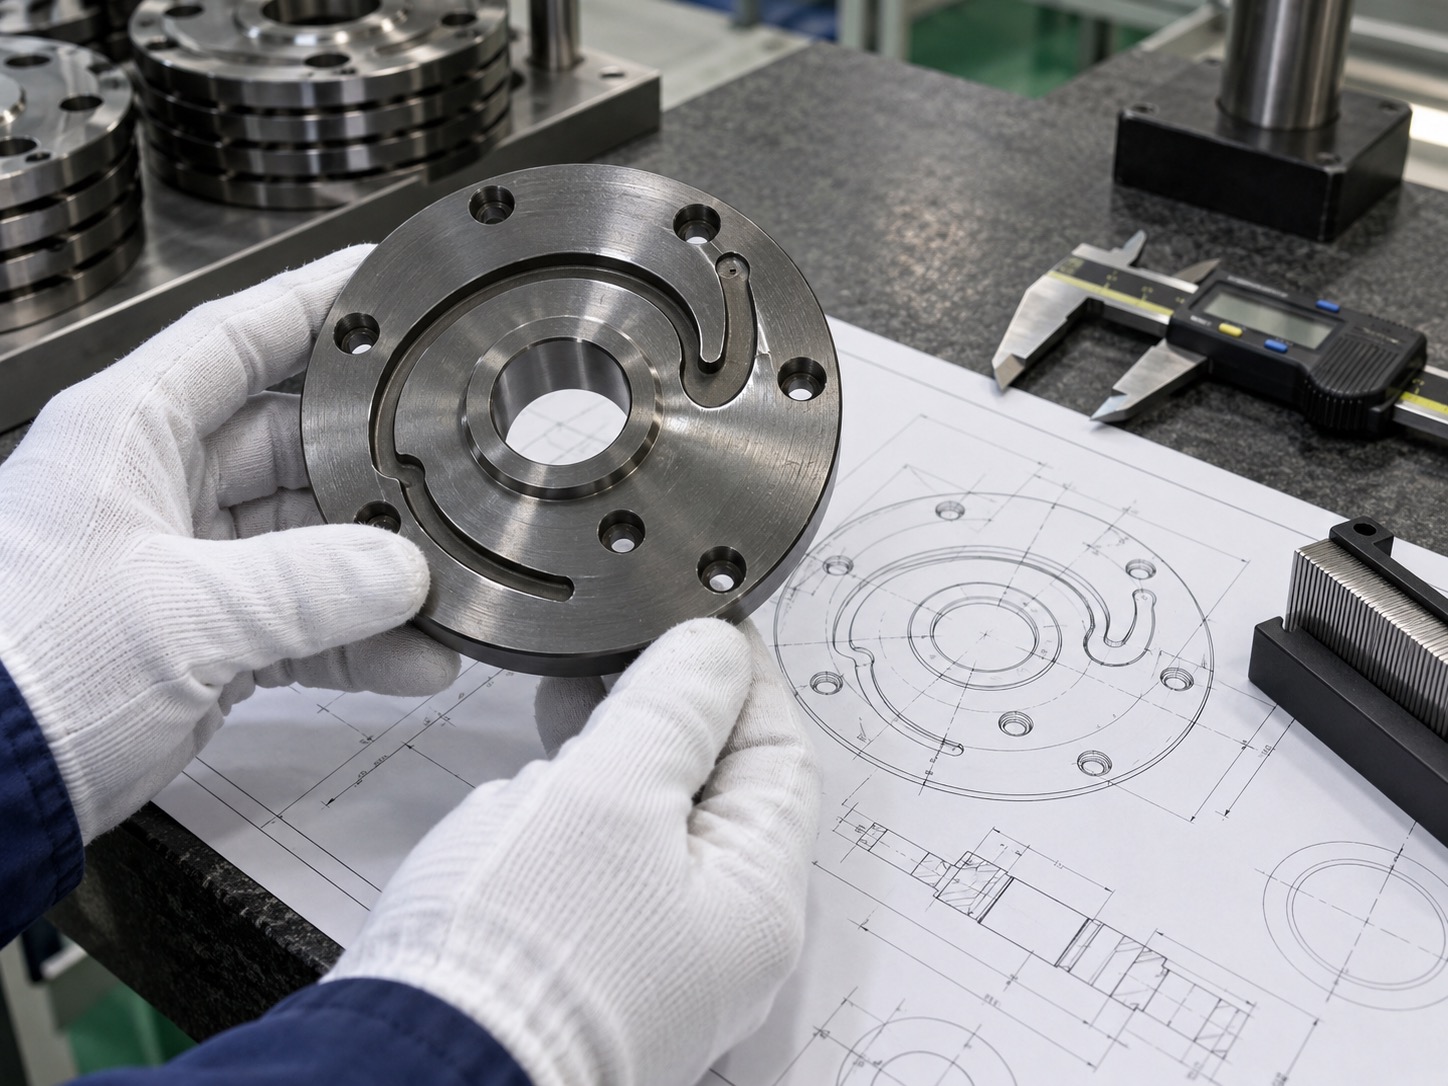
中心安装孔、定位孔和端面通常构成装配基准,凸轮曲线必须与这组基准保持准确关系。粗加工阶段应预留可在热处理后重新找正的工艺基准,并避免过早去除全部支撑。若热后只能依靠不规则外形定位,轮廓即使单点尺寸合格,也可能相对旋转轴产生整体偏移。
SKD11真空淬火会带来尺寸变化和局部翘曲。余量过小无法修正热后变形,余量过大则增加硬铣负担并加速刀具磨损。通常应根据零件直径、厚度、开槽比例和硬度要求分别设置端面、孔和轮廓余量,粗加工尽量对称去料,并在装炉前去除尖角和应力集中。
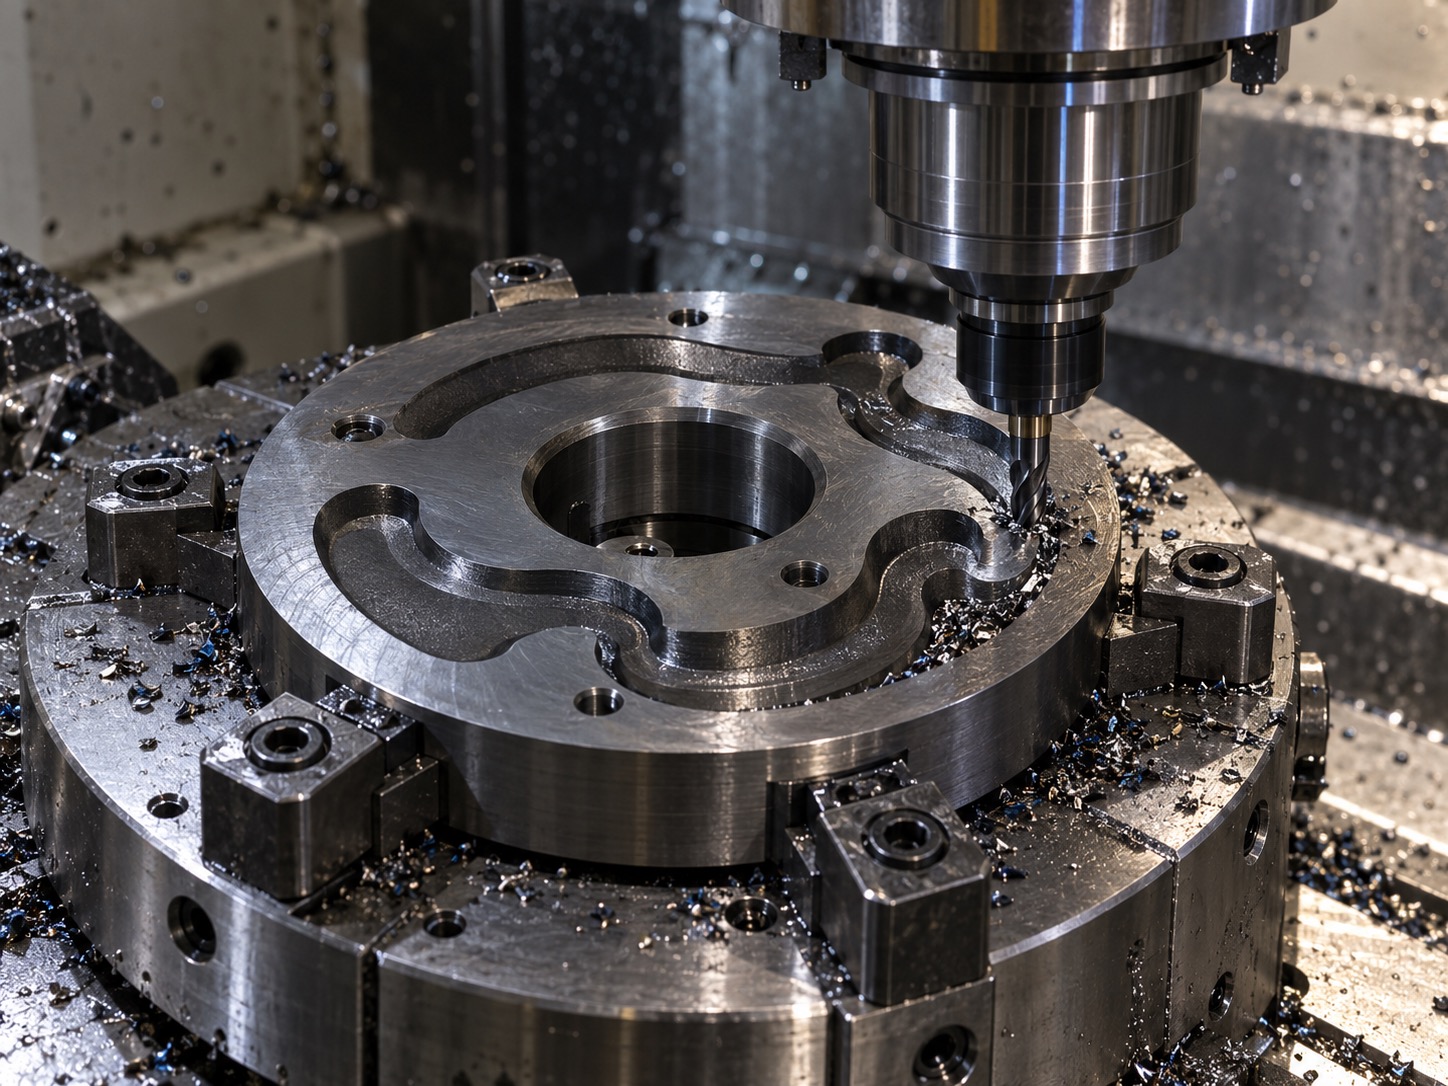
热处理后先复测端面、孔和预留基准,再决定精加工补偿。复杂三维曲线适合使用高刚性机床、小径硬铣刀和恒定切削负载策略;直壁槽宽、中心孔和端面可根据精度选择坐标磨、内圆磨或平面磨。刀具进入、退出和曲率突变区应降低冲击,防止形成接刀痕。
加工高硬度SKD11时,刀尖磨损不仅影响粗糙度,还会使槽宽和轮廓逐步偏移。小批量生产也应设定刀具寿命和中途补偿规则,对关键工作区间安排在线测量或分段抽检。程序优化的目标不是单纯缩短时间,而是保持每件零件在相同磨损窗口内完成精加工。
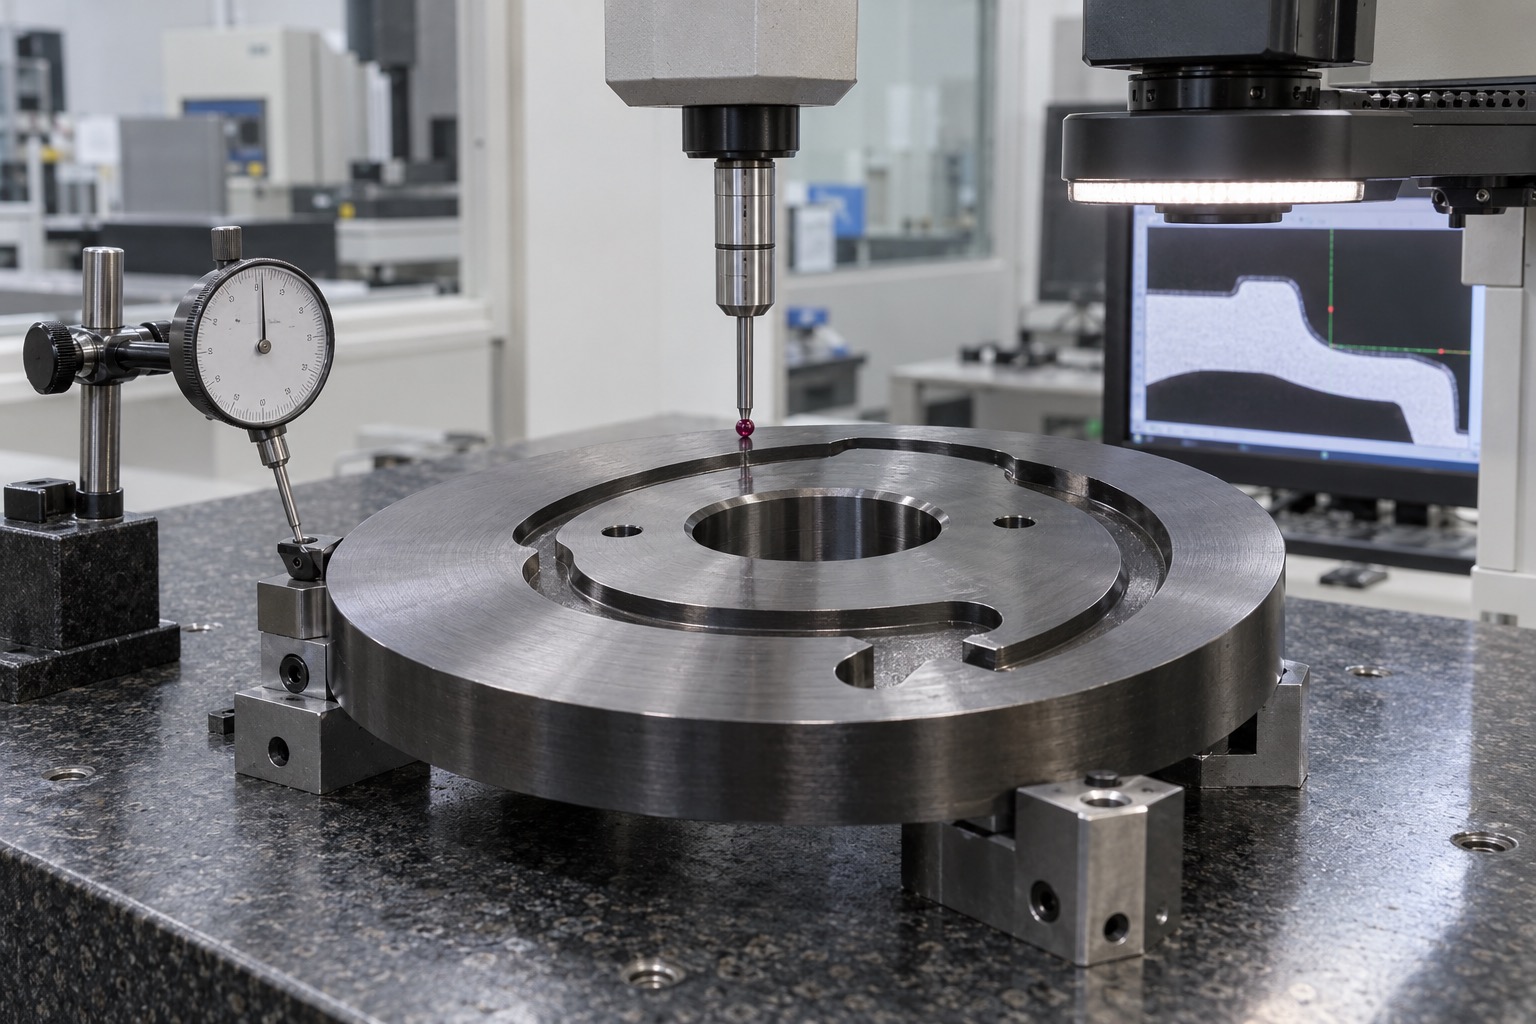
三坐标或轮廓扫描应以实际装配基准建立坐标系,把测量点与理论曲线进行偏差比较。除最大轮廓误差外,还要关注曲线过渡连续性、槽宽、槽深、端面跳动和中心孔配合。必要时使用滚轮模拟检具进行全行程检查,提前发现卡滞、间隙突变或异常冲击。
自动化设备备件常以单件或数件方式重复采购。首件验证后,应保存材料炉批、热处理曲线、热前余量、热后变形量、刀具寿命、程序版本和检测基准。复购时沿用同一数据链,可以减少重新试切,并让不同批次的运动节拍保持一致。
首件装机后可观察送料相位、滚轮接触痕迹、驱动扭矩和高速运行噪声。若尺寸报告合格但仍出现冲击,需要结合装配间隙、滚轮直径和实际负载复核曲线,而不是简单扩大槽宽。将试装数据与测量坐标关联,才能形成下一批可复用的补偿依据。
贴片机飞达凸轮盘的稳定制造,本质上是把理论运动曲线转化为可加工、可热处理、可检测的工艺基准。通过热前预留、热后复测、分区精加工和功能化检测,即使在多品种小批量条件下,也能兼顾轮廓精度、耐磨寿命与交付效率。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱