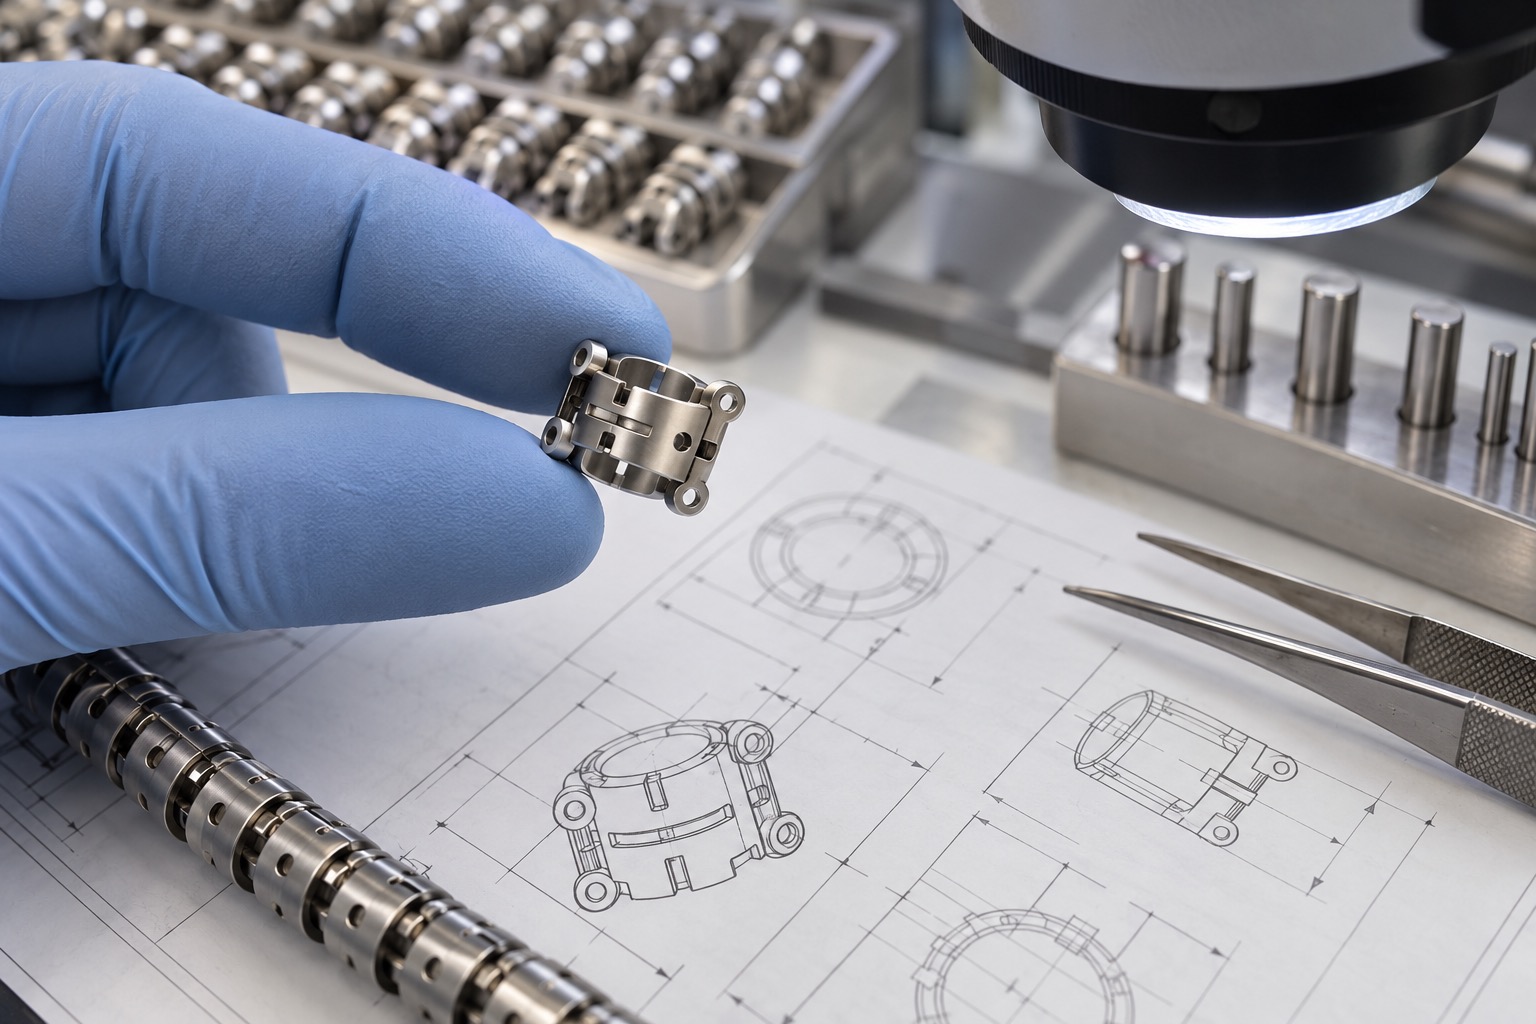
柔性内窥镜的弯曲段通常由多个蛇骨关节环串联组成,牵引丝带动关节在限定方向内连续摆动。单个关节环看似简单,却同时包含薄壁圆环、铰接耳、微槽、导向孔和限位面。任何一个零件的毛刺、孔位或摆角偏差,都会在整条蛇骨装配后累积,形成卡滞、回差或弯曲半径不一致。
图纸评审不能只看单件外径和壁厚,还要确认铰接孔距、耳位对称、限位面角度和牵引丝通道。工艺基准应与串联后的旋转轴和导向方向一致。若以不参与装配的外观面反复找正,单件误差会在多个关节上逐节放大。
关节环壁厚小,开槽以后刚性进一步下降。加工顺序通常先完成内外圆和主要端面,并保留工艺连接或芯轴支撑,再加工铰接耳、微槽和小孔。最后切断或去除支撑,可降低夹紧力和切削力造成的椭圆及槽口张开。
微铣刀直径小,主轴跳动和刀柄污染都会明显改变实际切削宽度。装刀后应检查跳动,控制刀具伸出,并采用稳定的每齿进给。刀具磨损需要按件数或切削长度管理,不能等到明显崩刃后再更换,否则同批零件的槽宽会逐渐漂移。
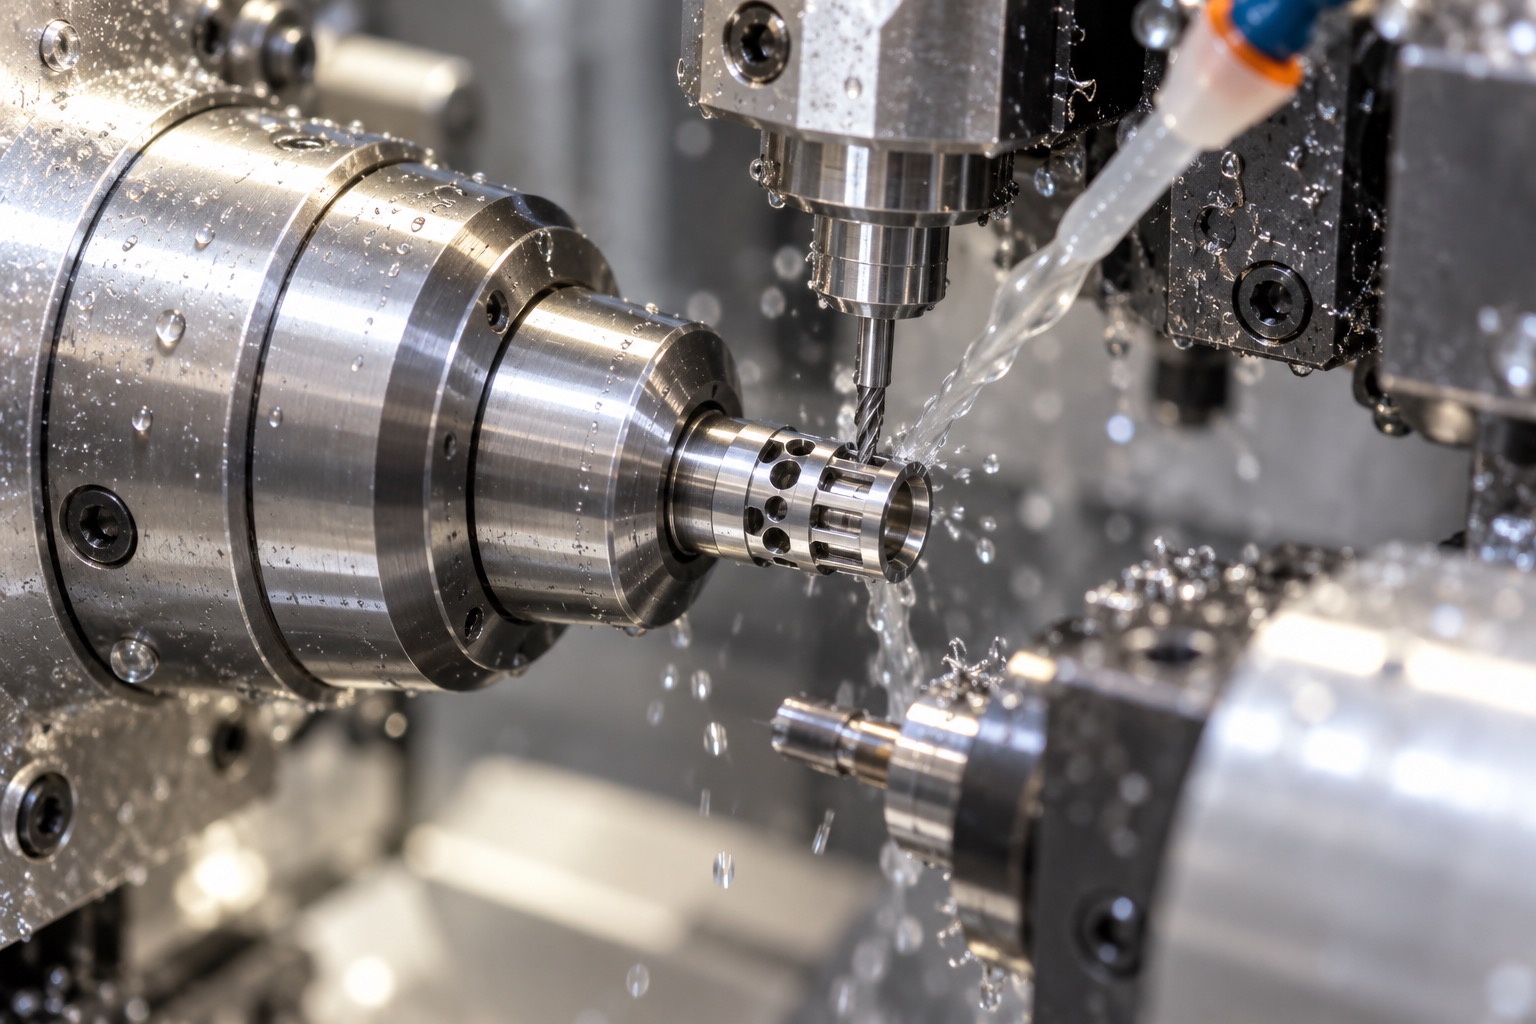
走心车铣适合在棒料上连续完成圆柱基准、孔槽和切断,减少搬运;精密线切割适合某些贯穿槽和复杂耳位,但要评估热影响、表面层和后续清洗要求。工艺选择应围绕批量、壁厚、表面质量和检测能力,而不是单纯比较单道工序时间。
微槽和铰接孔的毛刺会刮伤牵引丝或阻碍关节转动。强力滚磨可能挤压薄壁、改变锐角和孔径,单纯手工刮削又容易产生一致性差异。可结合显微镜、微型刷具、电化学或定向抛光,明确允许圆角,并对槽内和孔背面进行放大检查。
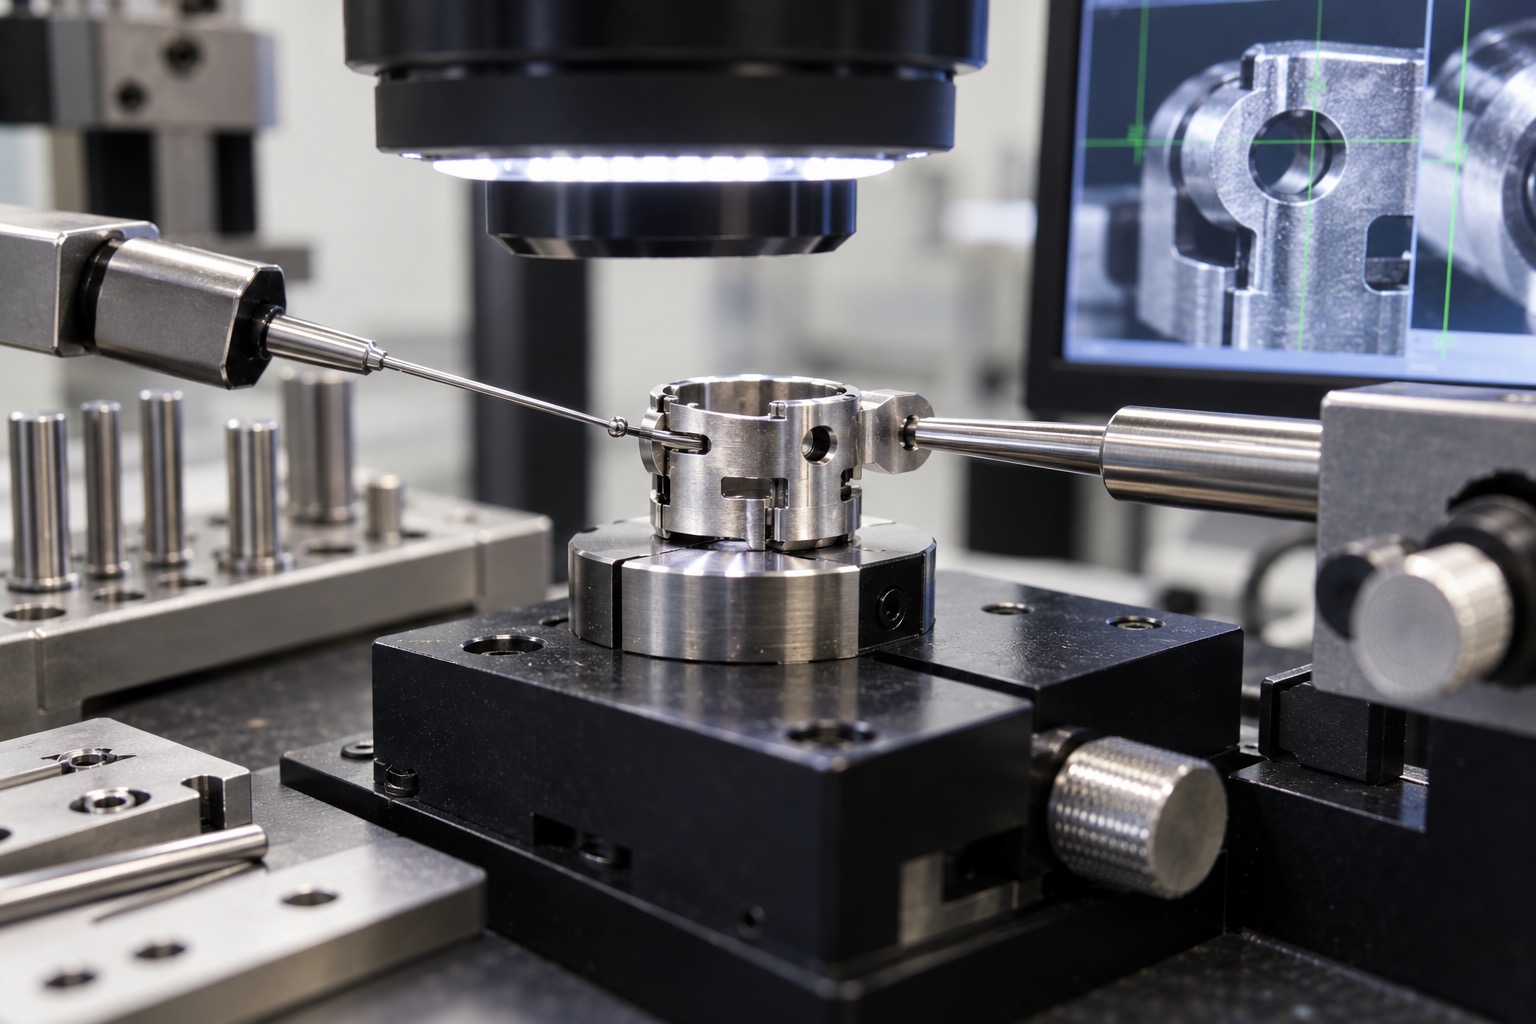
影像仪适合检测耳位、槽宽和轮廓,针规用于孔径,圆度和壁厚可按结构选择专用测量方法。完成单件检测后,还应抽取多个关节装到模拟芯轴,检查摆角、间隙、回位和牵引丝通过性,这比孤立尺寸更能发现累积误差。
钝化、电解抛光或其他处理会改变边缘状态和局部尺寸。工艺人员应在样件阶段记录处理前后的孔槽变化,确保铰接间隙和限位角保持稳定。清洗后还要检查微孔内是否残留抛光介质,并采用防挤压包装保护薄壁耳位。
蛇骨结构经常存在多种直径、摆角和节数。每个图号应独立保存程序版本、刀具寿命、装夹方式、允许圆角和串联测试结果。复购时沿用同一数据链,可以降低重新试切风险,也便于客户比较设计改版前后的弯曲性能。
单个关节合格并不代表整条蛇骨运动一致,订单中应明确孔槽尺寸的抽样比例、外观放大倍数,以及功能测试需要串联的关节数量。首批可提高抽样并记录摆角分布,量产稳定后再调整频次,使质量风险与检测成本保持平衡。
内窥镜蛇骨关节环的加工重点,是让每个微小零件在尺寸、边缘状态和运动功能上保持一致。通过有支撑的加工顺序、微型刀具管理、放大检测与串联试装,小批量生产也能获得稳定、灵活且可追溯的关节性能。
17706216422
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱