 09/22
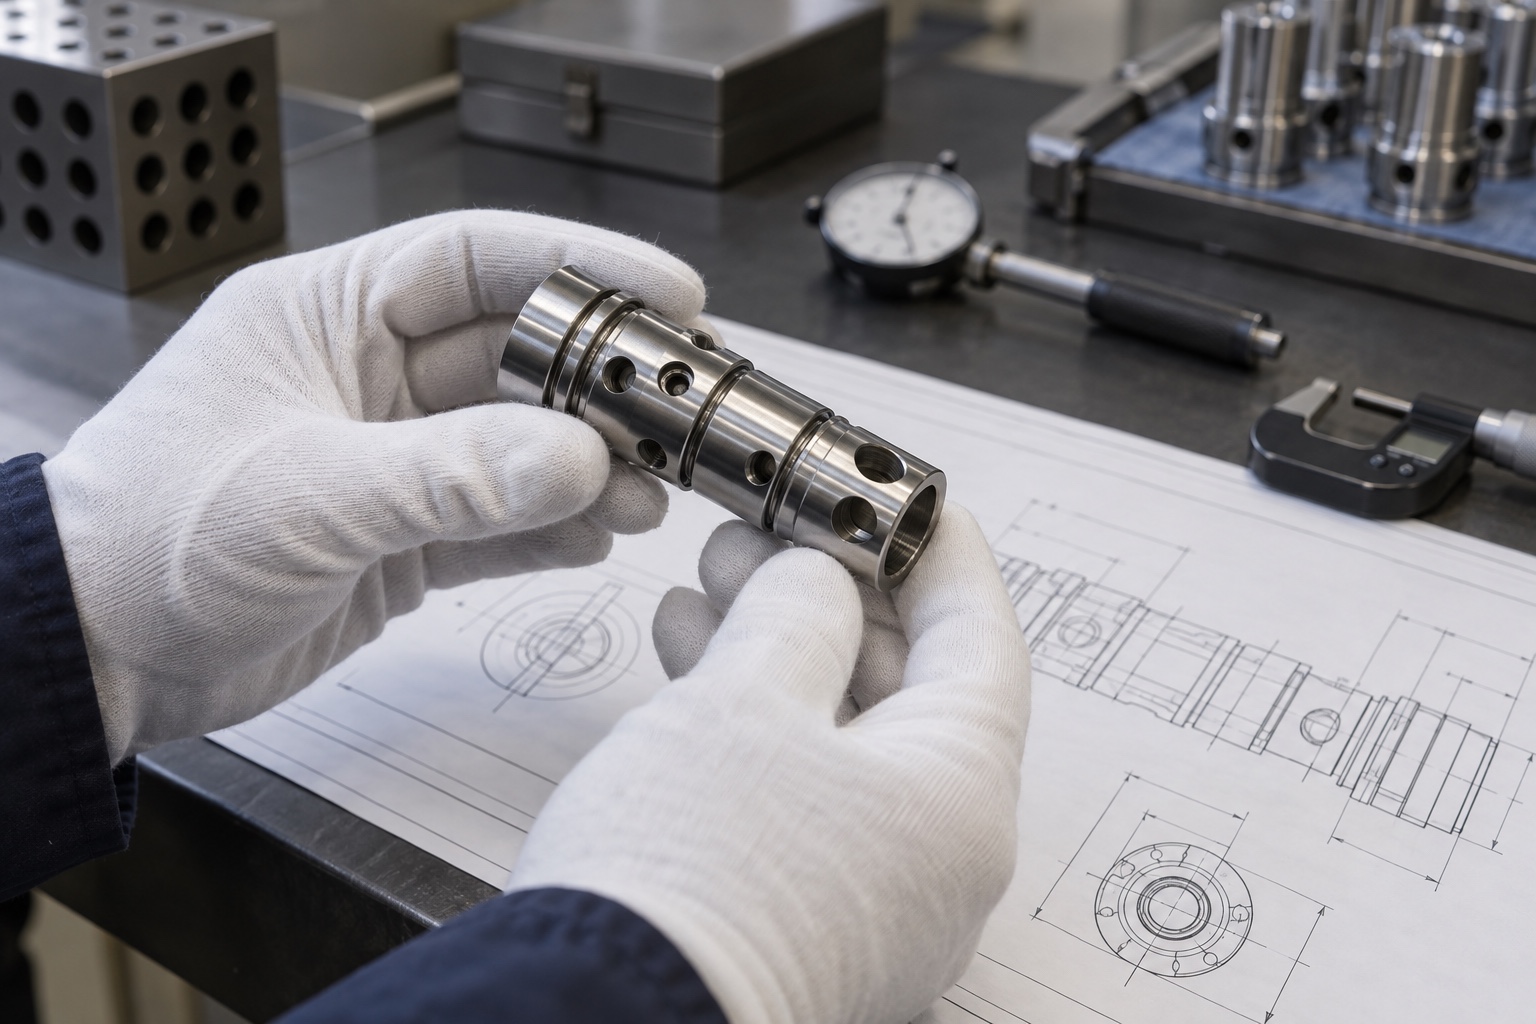
围绕17-4PH伺服阀套的内孔、径向孔、热处理、去毛刺和检测,说明小批量精密加工要点。
 09/21
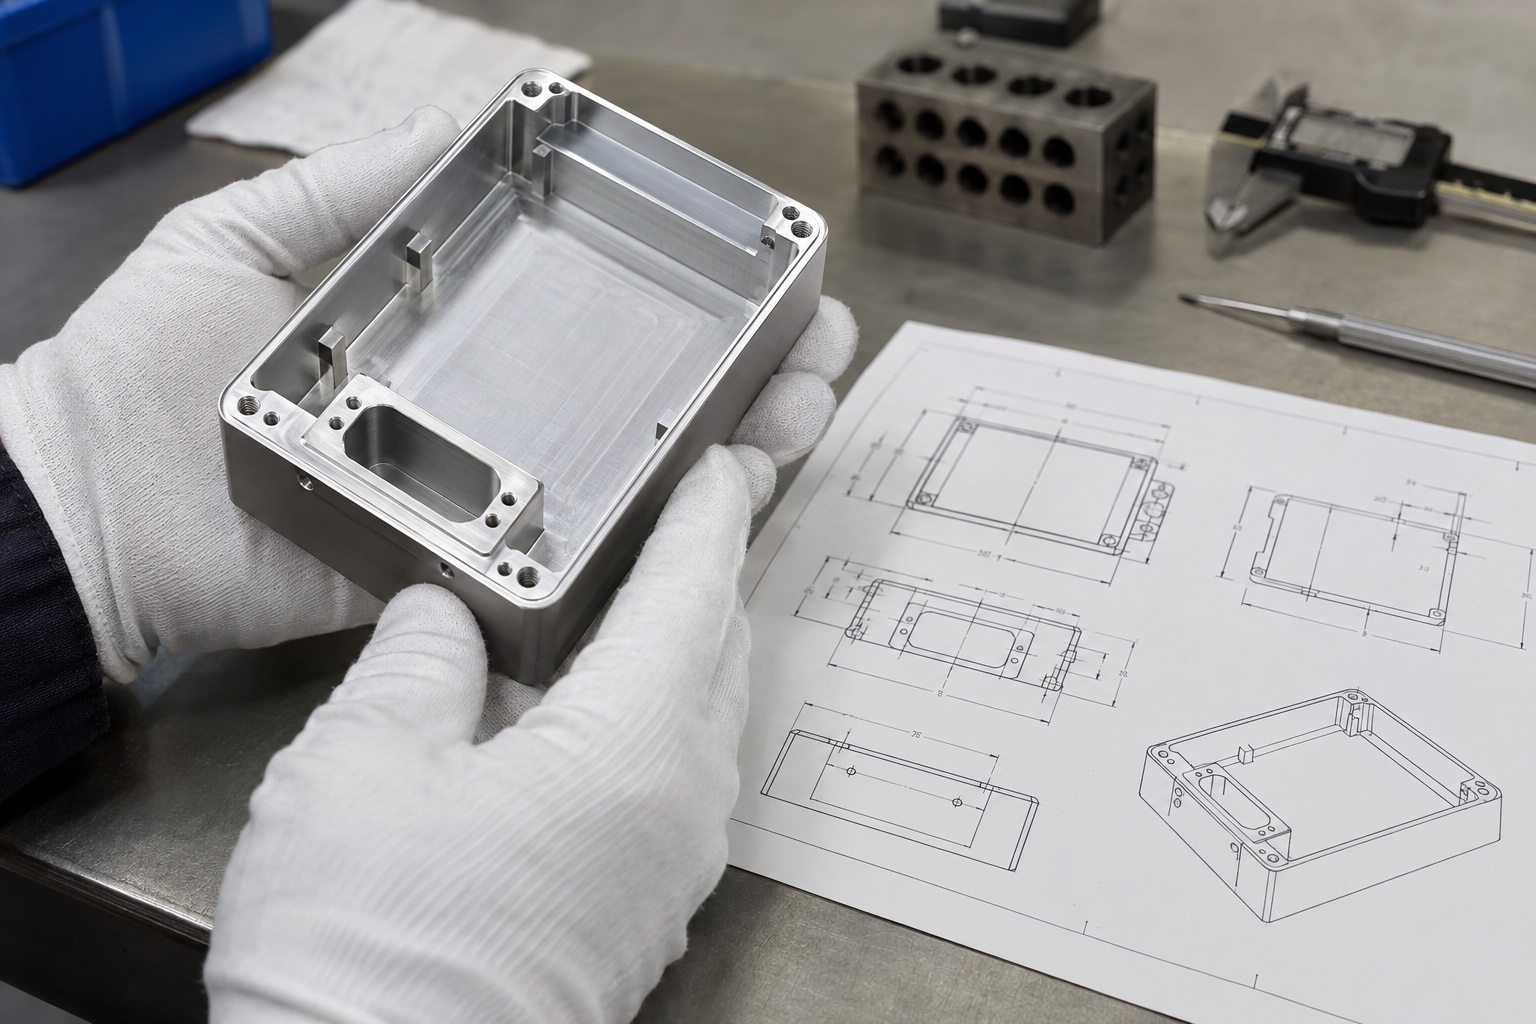
以7075铝合金无人机导航模块壳体为例,说明薄壁去料、安装柱孔位、线缆开口和检测流程。
 09/17
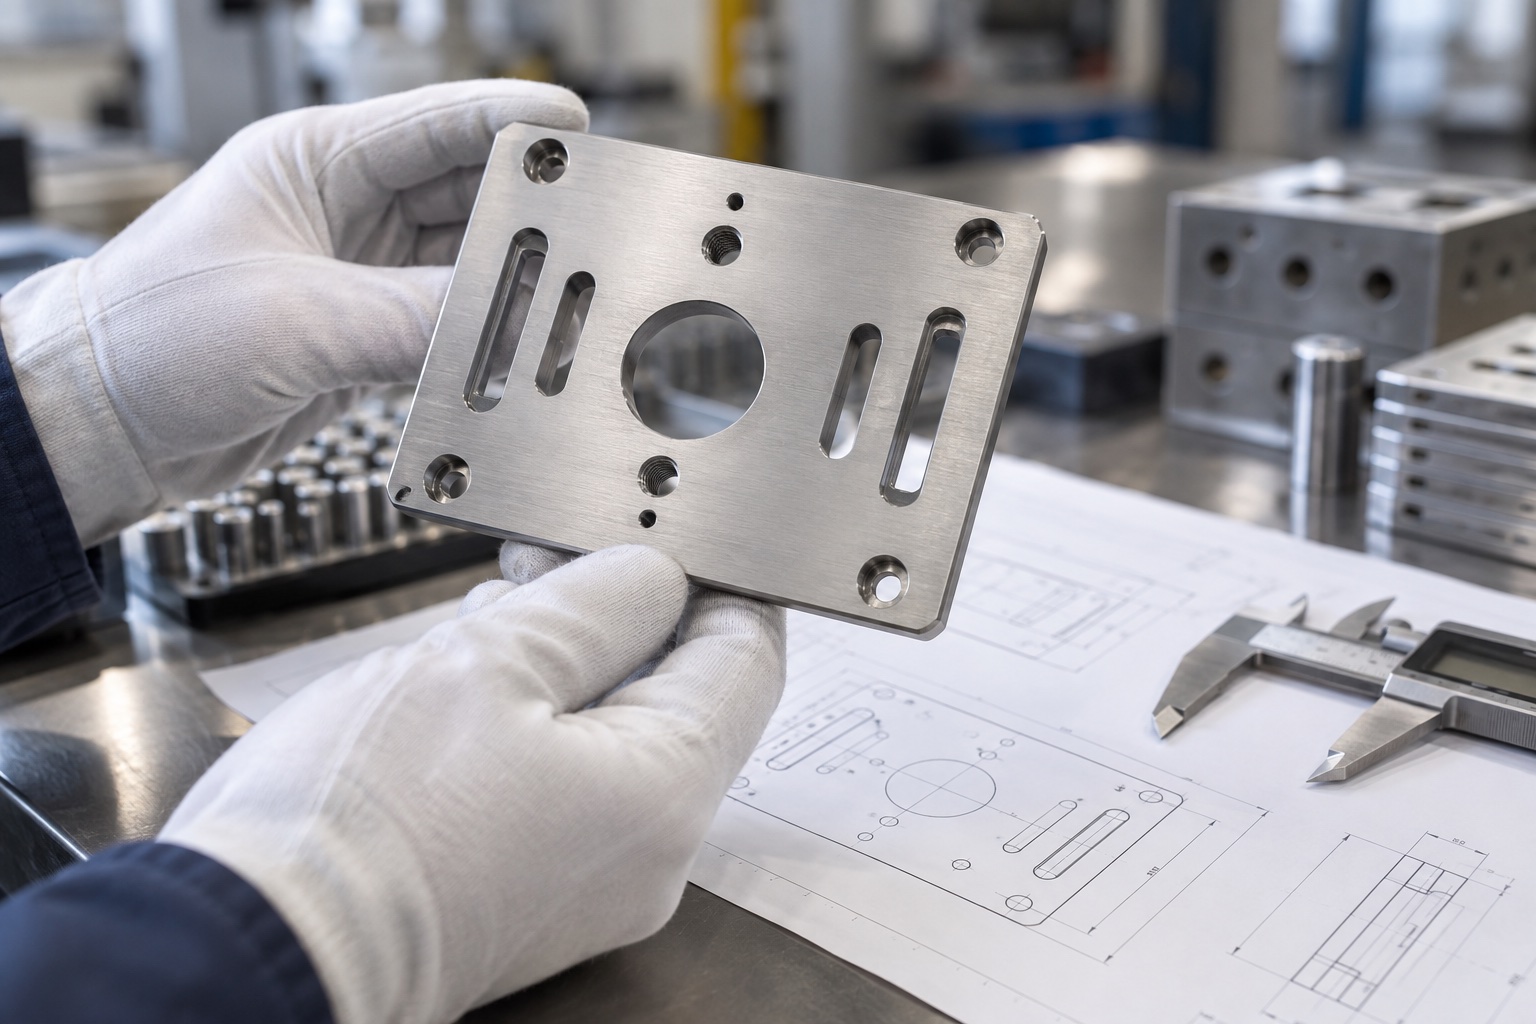
工业视觉相机安装板要求调节顺畅、孔位准确和安装面稳定,文章说明不锈钢板类零件的装夹、长槽孔、螺纹和检测控制。
 09/15
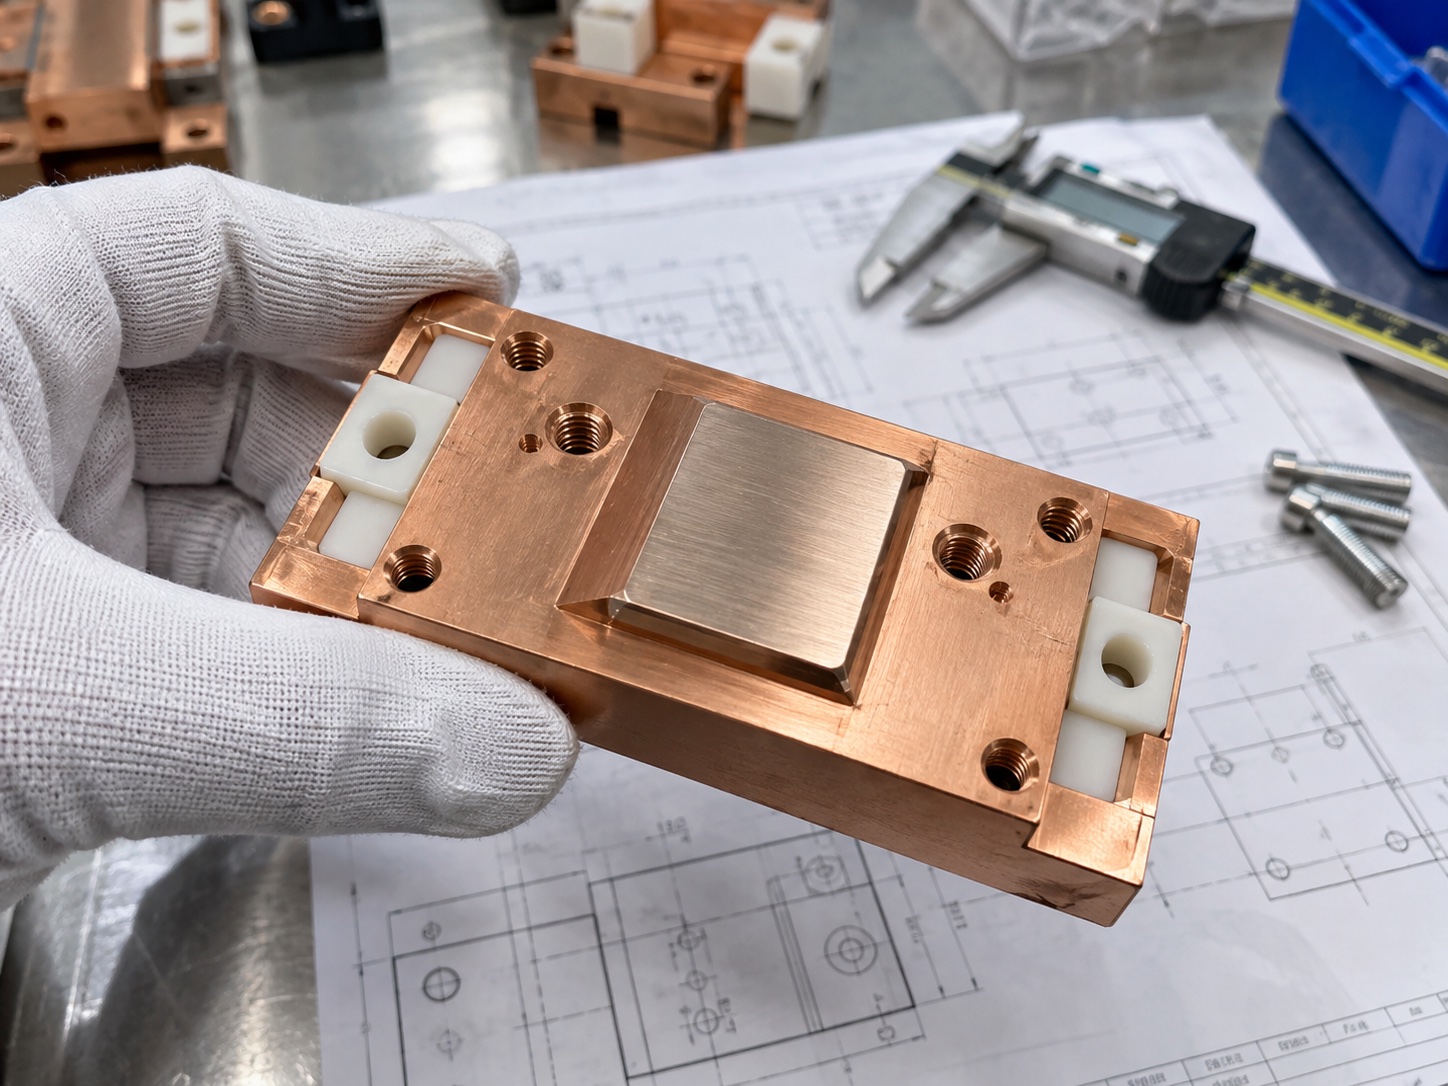
电池极耳焊接夹具对导电性、定位精度和重复装夹稳定性要求高,文章说明铜合金夹具加工中的关键控制点。
 09/14
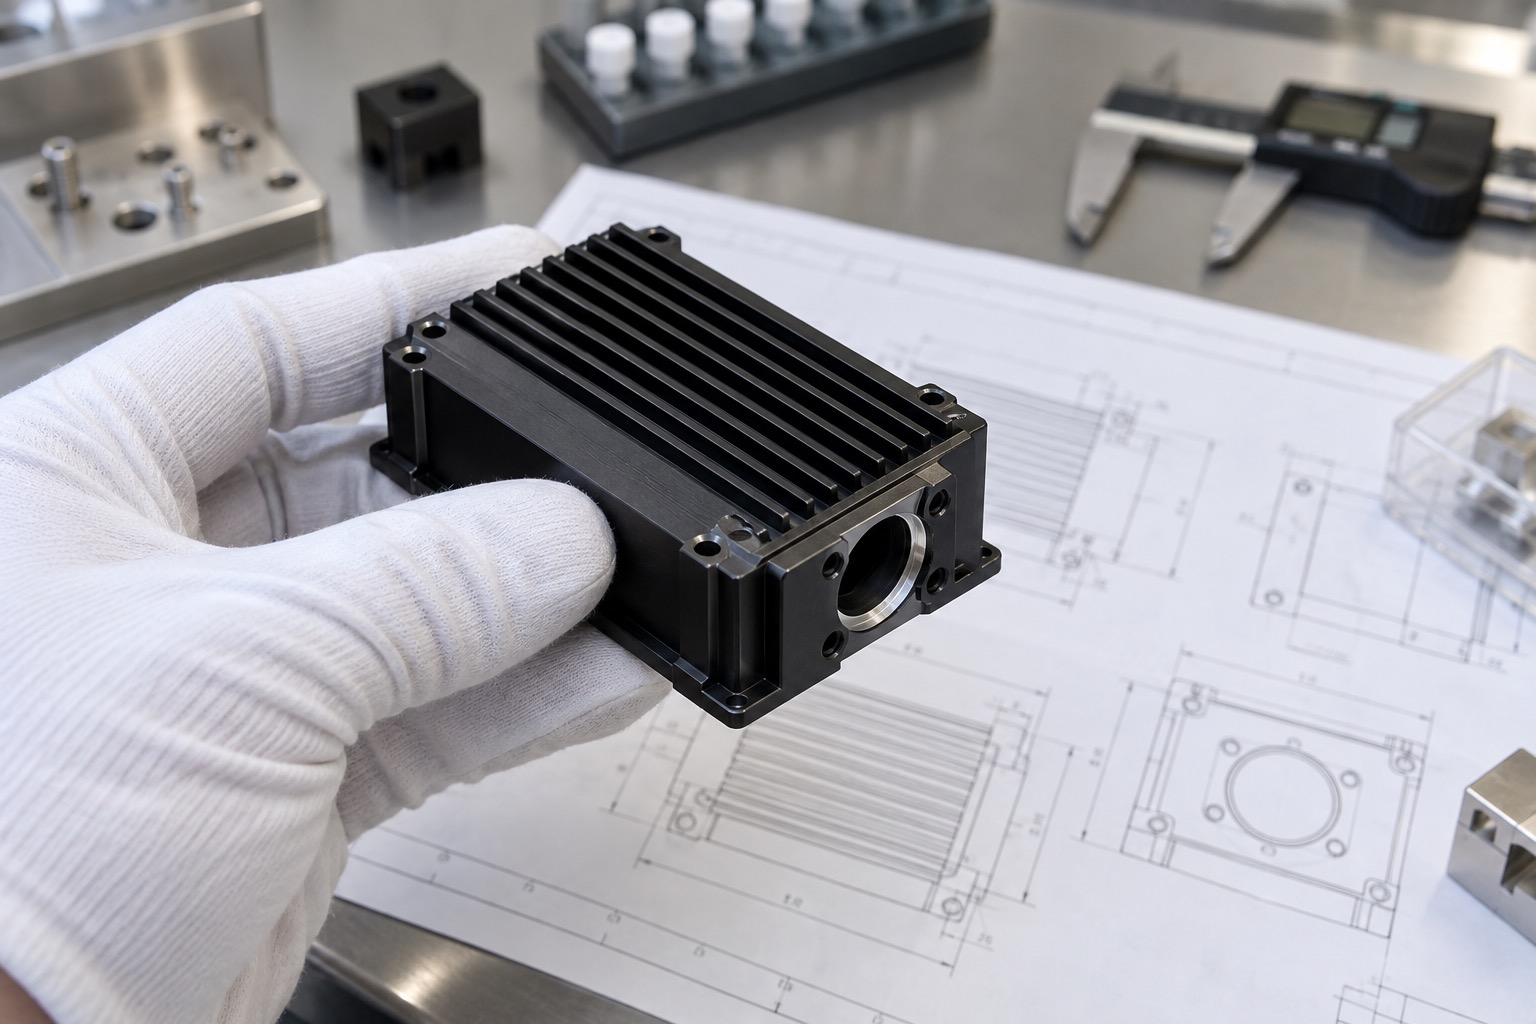
光模块散热壳体加工需要控制薄壁腔体、散热片、端口位置和黑色阳极外观。文章说明工艺和检测要点。
 09/11
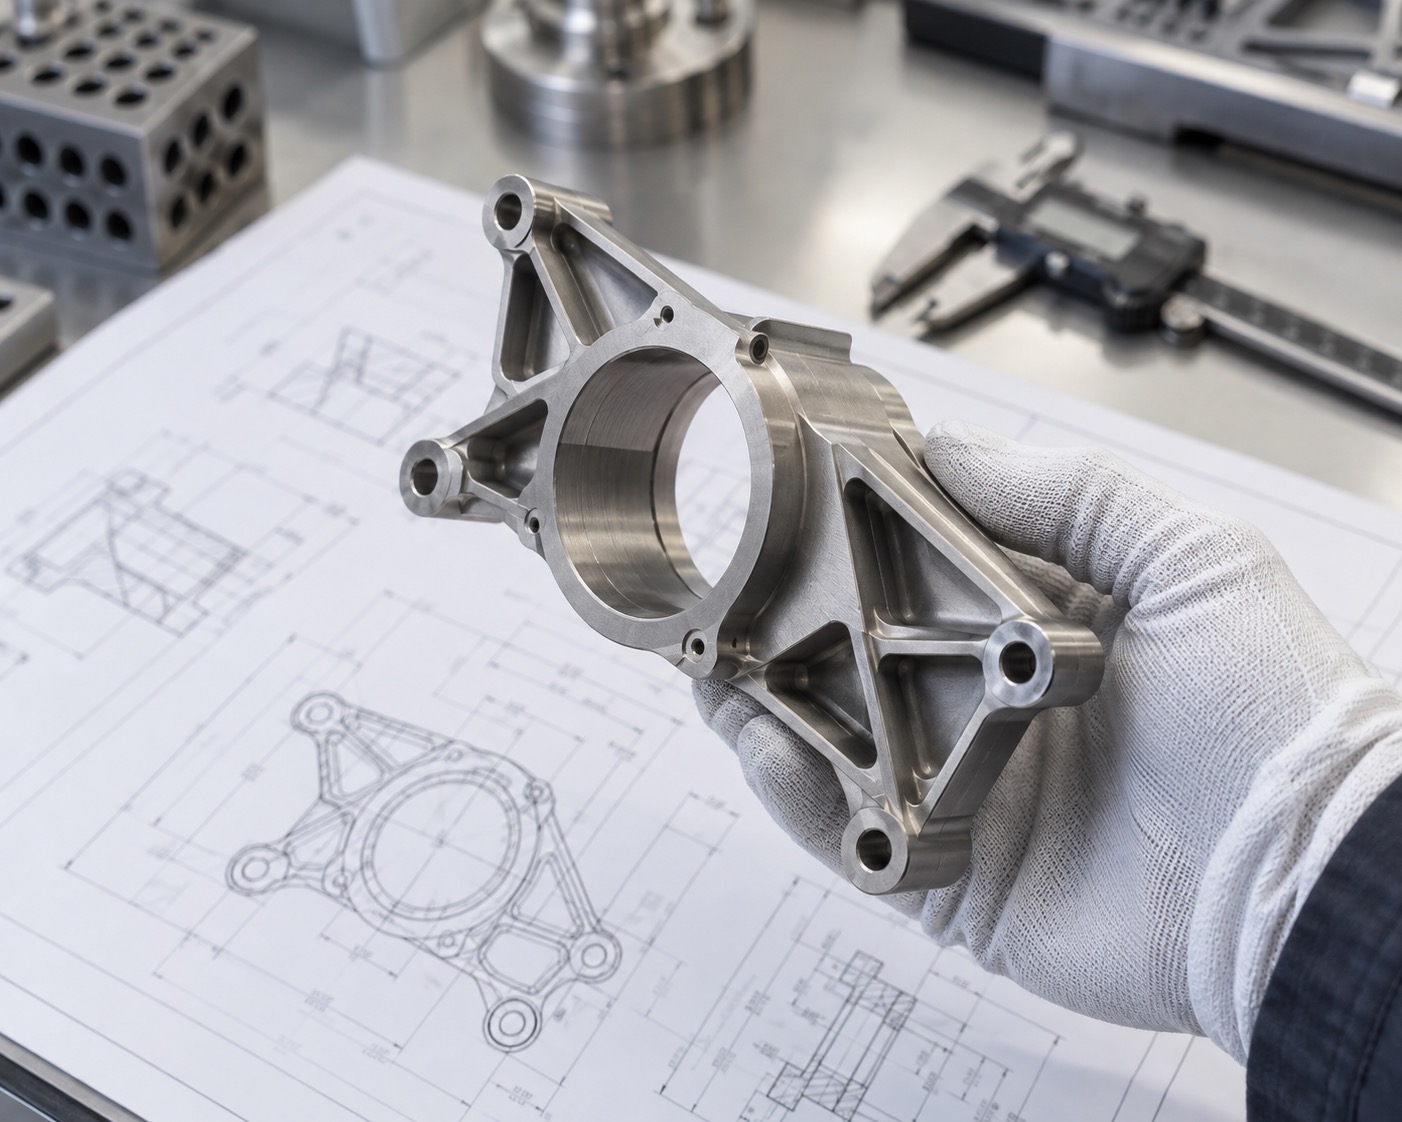
无人机发动机支架既要轻量化又要保证强度和孔位精度。本文从TC4材料、薄壁筋位、装夹、孔系加工和检测角度说明控制方法。
 09/03
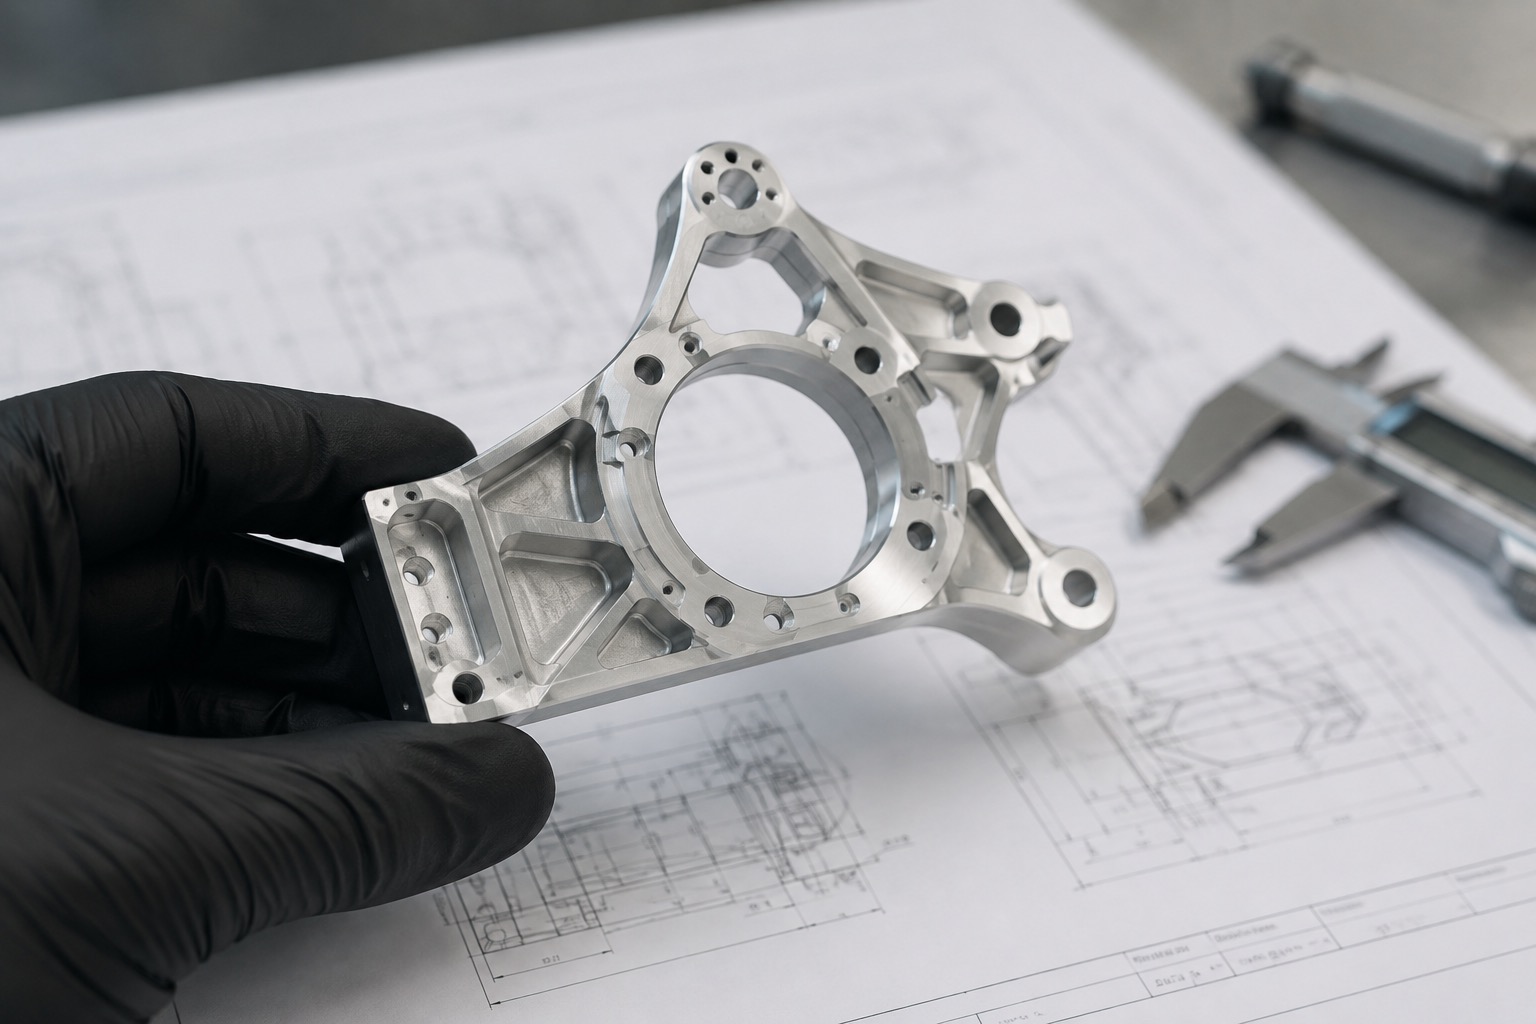
航空舵机安装座通常同时具备轻量化筋位、深腔口袋和多组安装孔。本文从材料应力、加工顺序、装夹、五轴加工和检测角度梳理控...
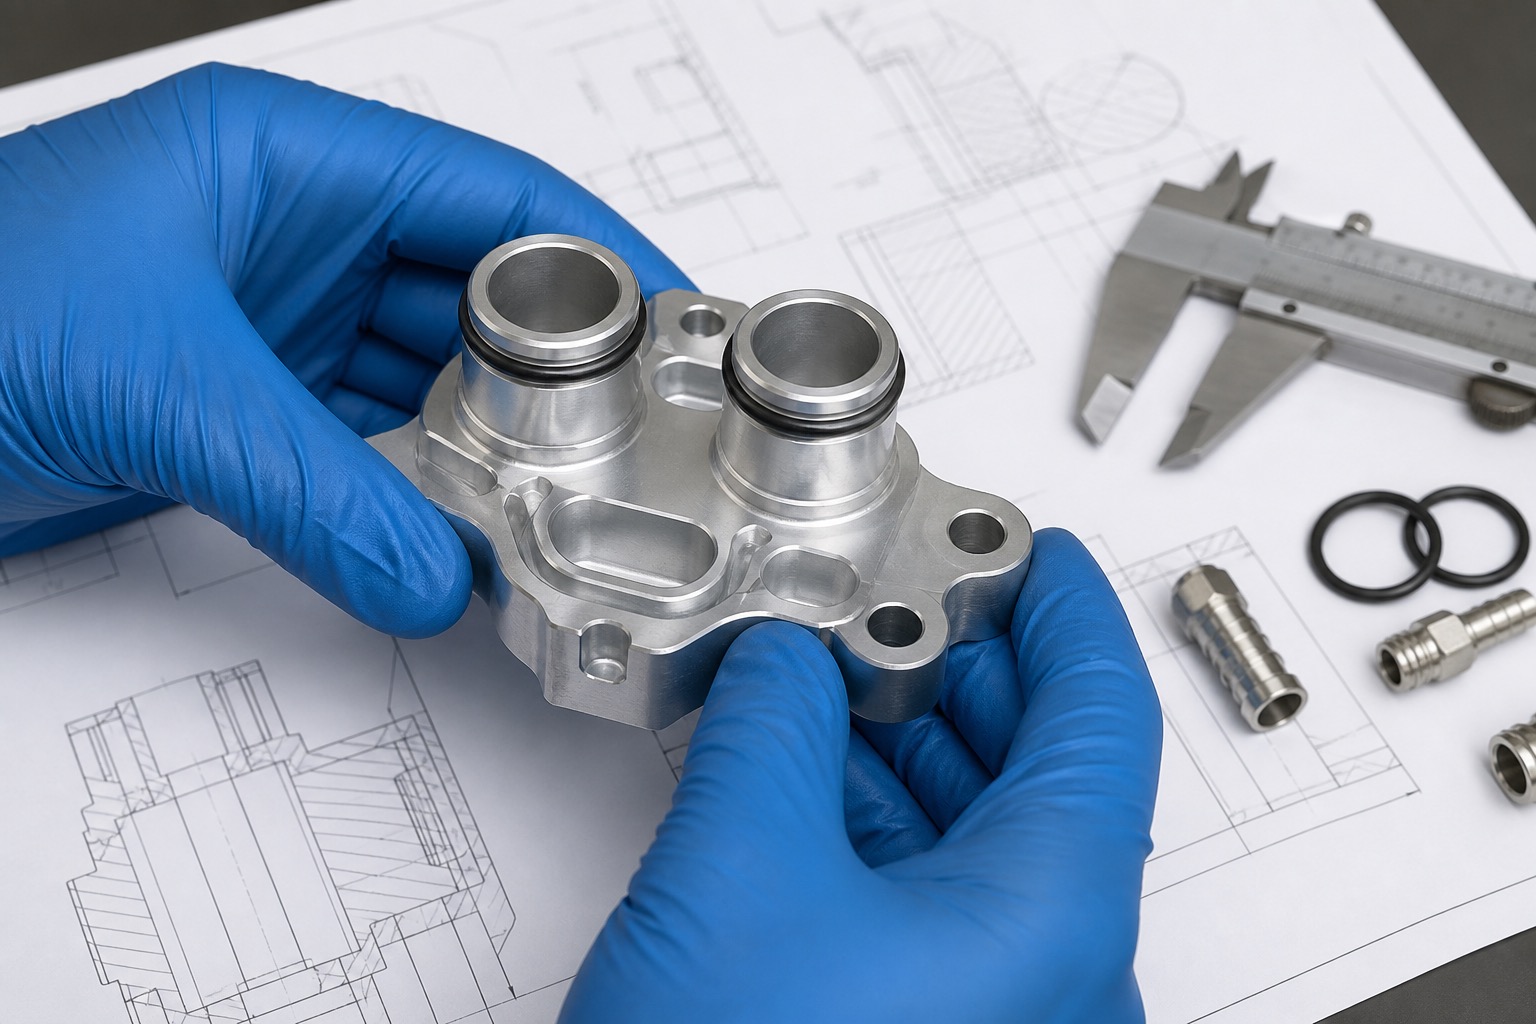 09/01
新能源电池液冷接头座加工需要控制密封槽、接头孔、安装面和平面度,同时做好去毛刺和洁净处理,降低装配后的泄漏风险。
17751118438
24小时服务热线
扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱